






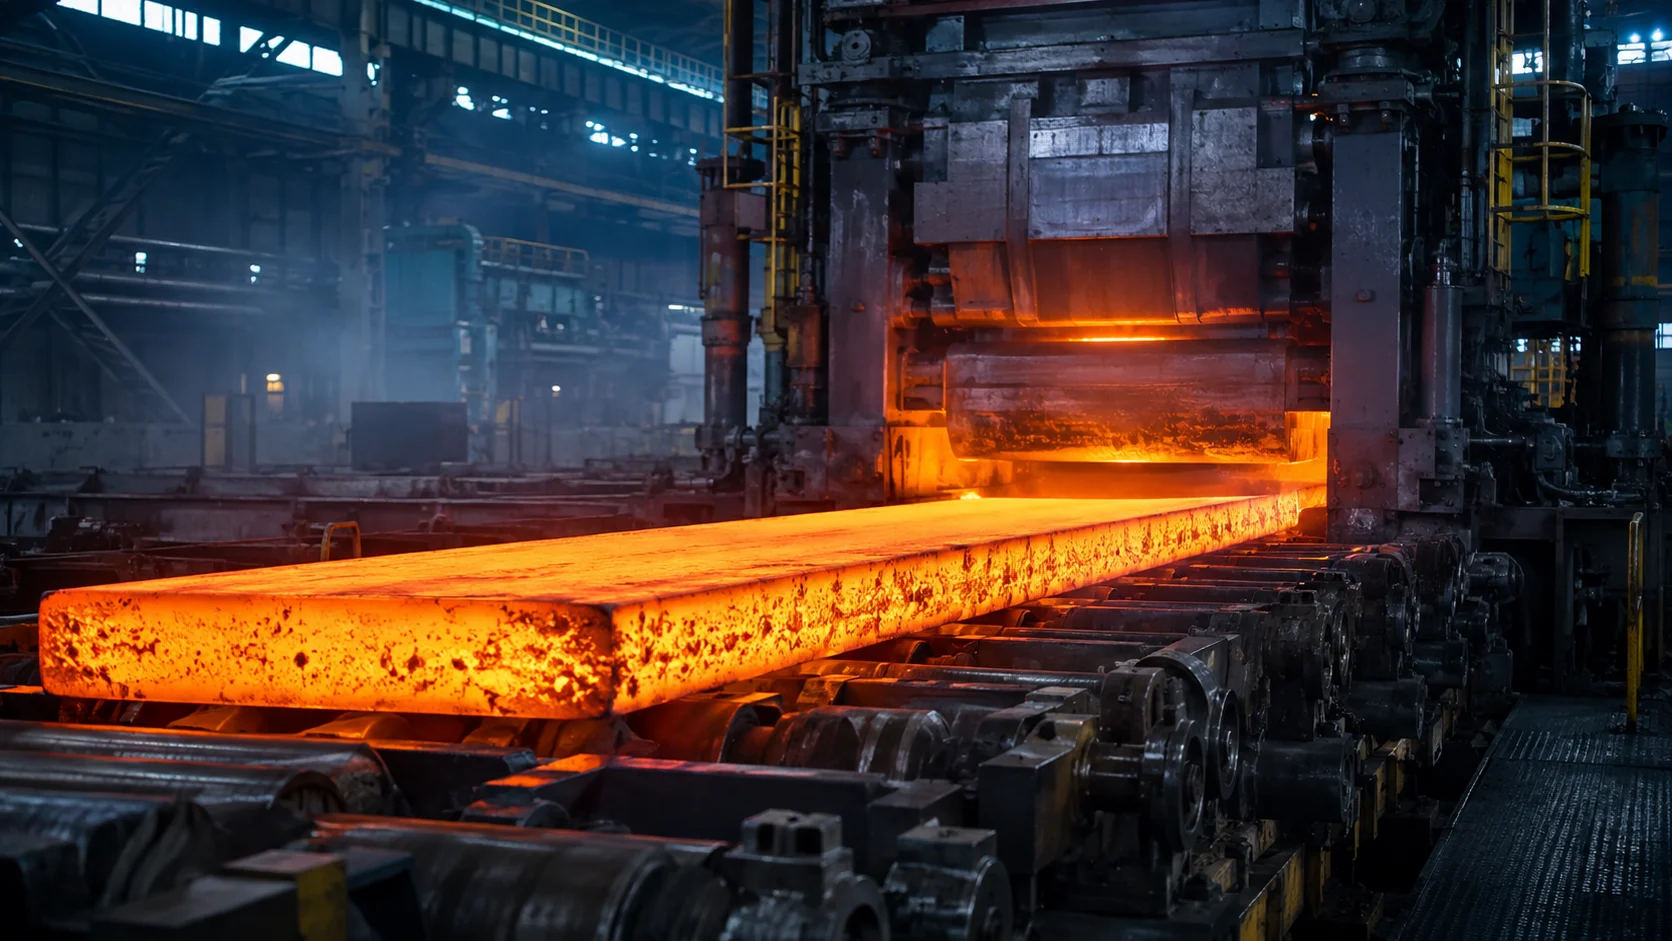
EISEN & STAHL ·
06.09.2026
DURCHGÄNGIGE INDUSTRIELÖSUNGEN
Alle Ebenen der
industriellen Transformation bei einem Lösungspartner
Wir verbinden Automatisierung, Intralogistik und Digitalisierung in einem einheitlichen Engineering-Ansatz.
400+
Abgeschlossenes Projekt
360+
Zufriedene Kunden
80+
köpfiges Team
25+
Jahre Erfahrung
/ AUSGEWÄHLTE LÖSUNGEN
Für alle Einsatzszenarien geeignete
Für alle Einsatzszenarien geeignete
intelligente mobile Robotersysteme.
Transformieren Sie Ihre Lager- und Produktionslogistik mit skalierbaren, sicheren und leistungsstarken Robotersystemen.
01AMR
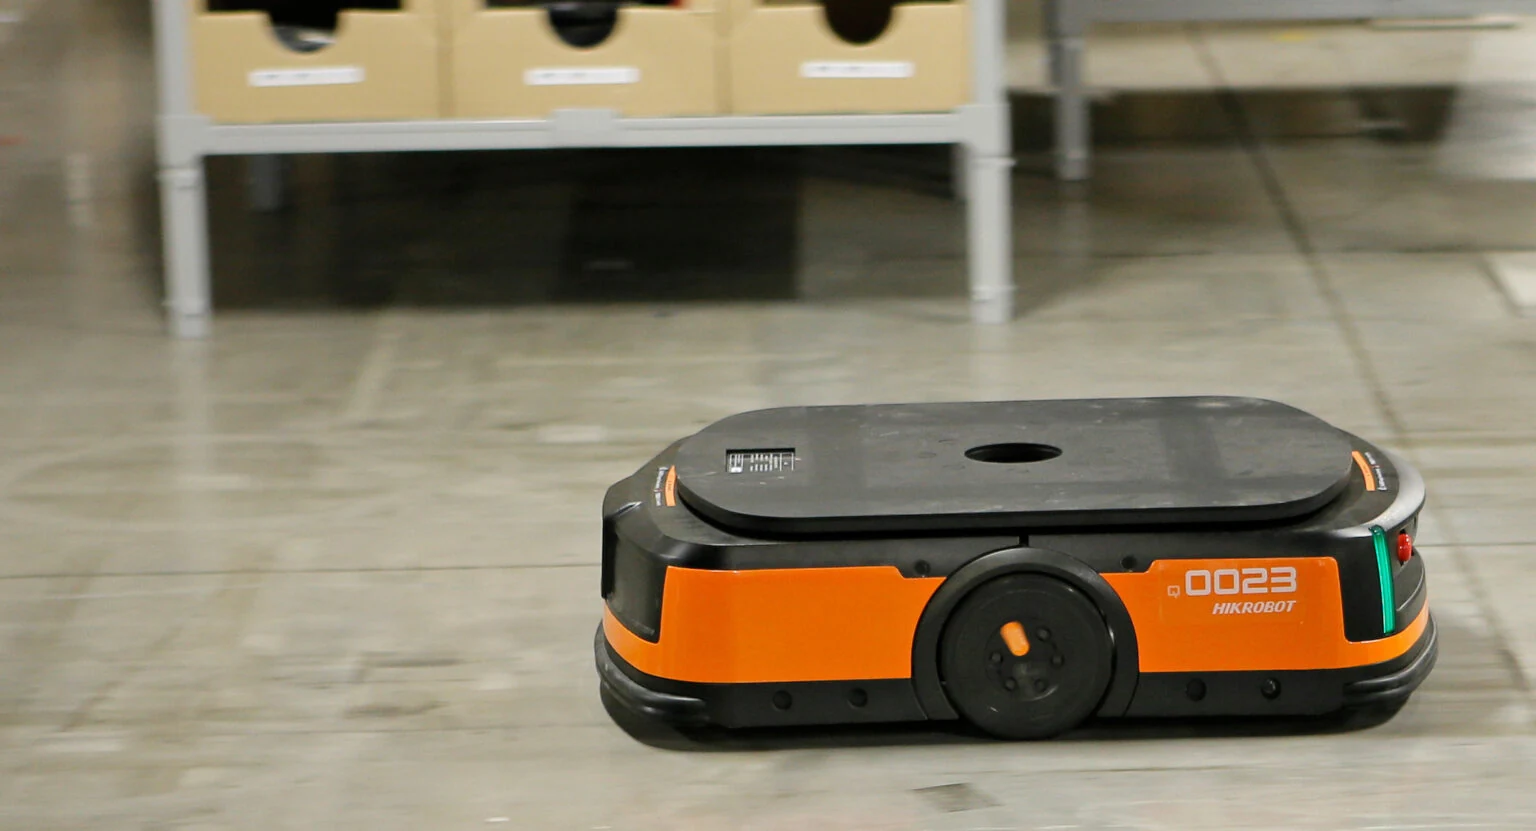
Intelligenter mobiler Roboter und Systemplattform
Flexible Roboterflotte für Transport, Kommissionierung und Linienversorgung.
Lösung ansehen →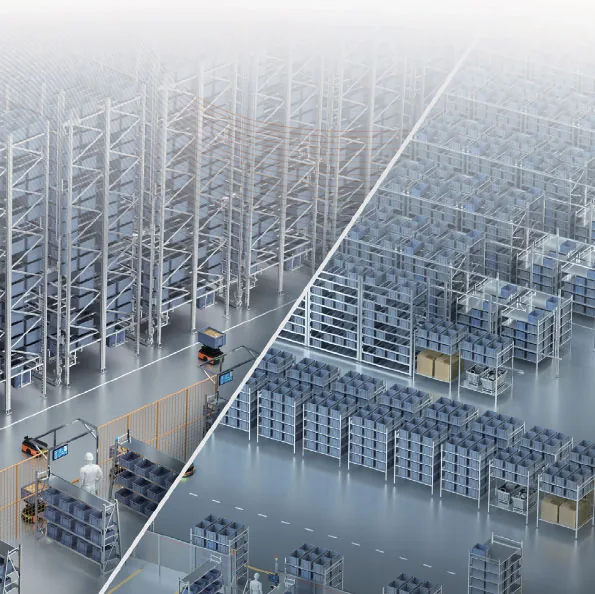
02STRP
Mobile Roboter für die vertikale Lagerung
Höhere Lagerdichte, schneller Transport und einfache Skalierbarkeit.
Lösung ansehen →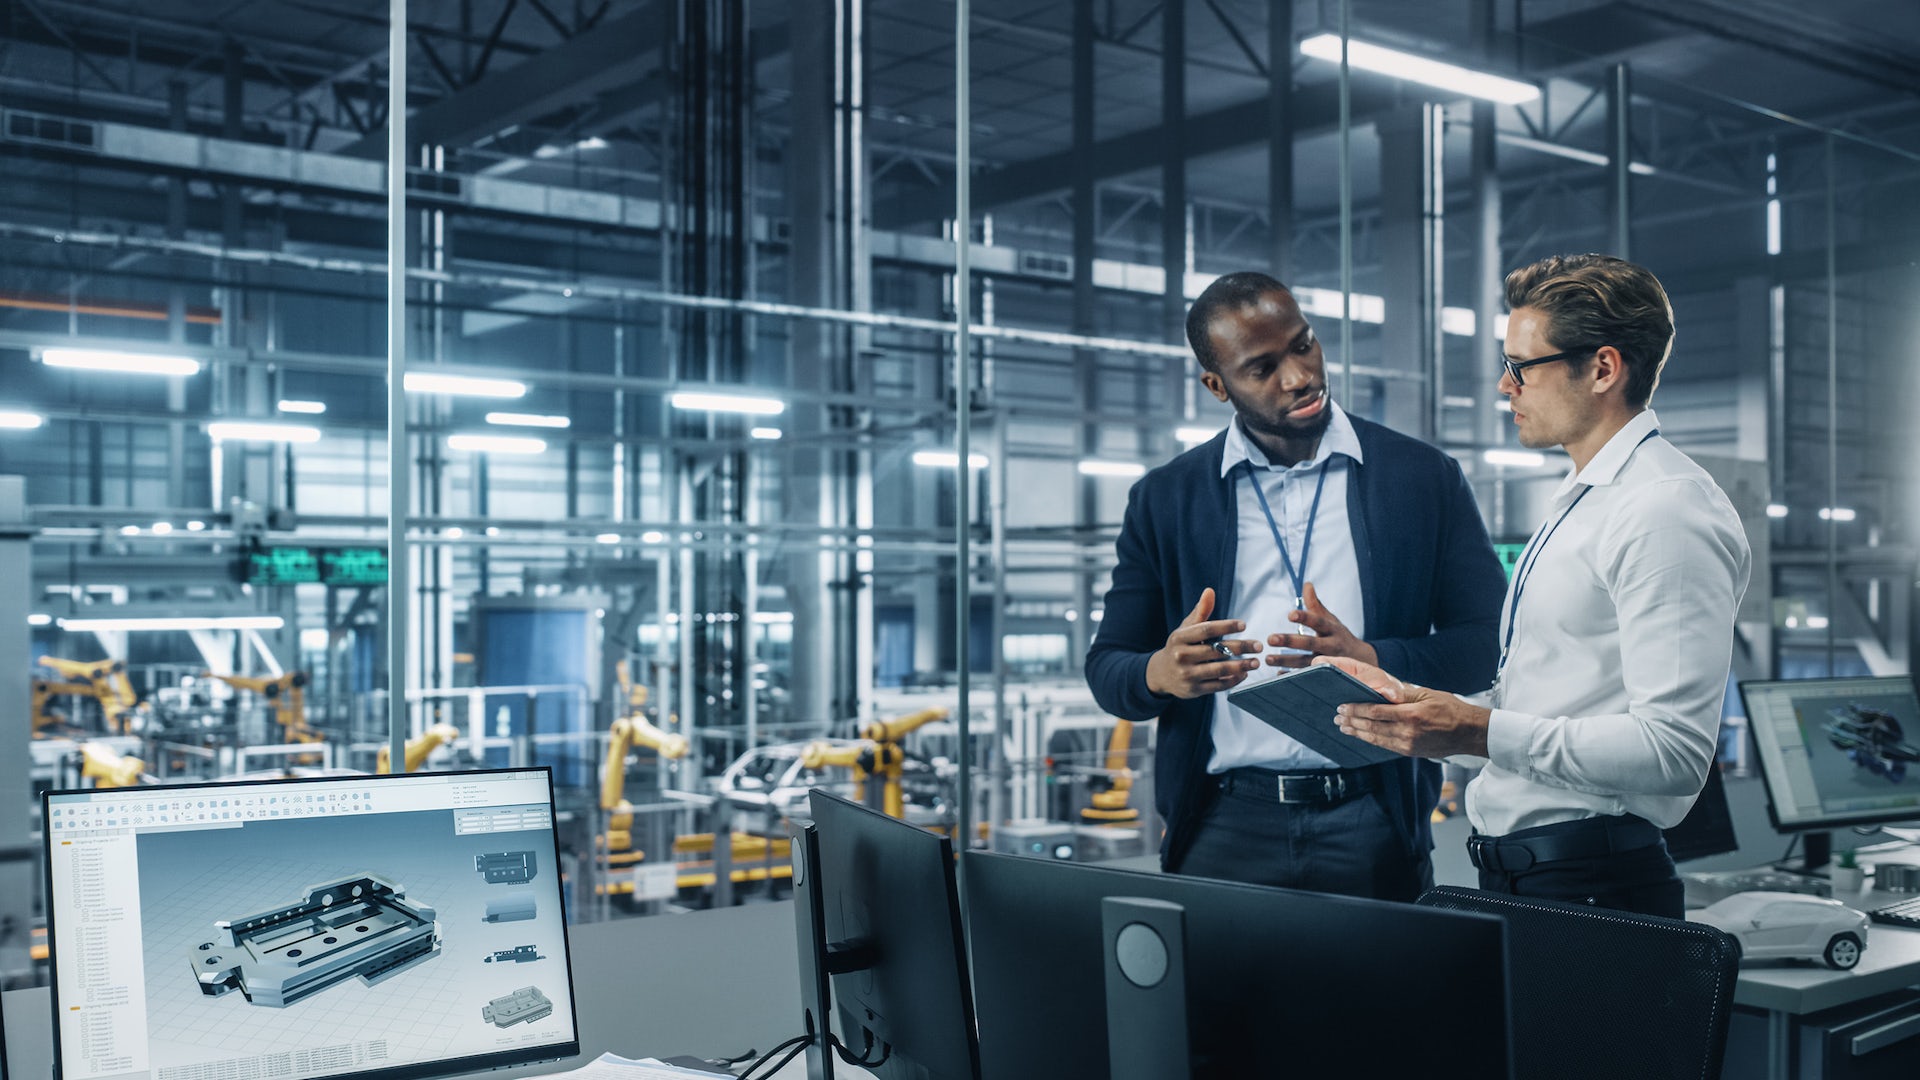
03MES
Produktionsmanagement und MES/MOM-Plattform
Vereinen Sie Planung, Rückverfolgbarkeit und Qualitätsdaten auf einer Plattform.
Lösung ansehen →
SYSTEM IM LIVE-BETRIEB
99.8%
Betriebskontinuität
/ DURCHGÄNGIGE KOMPETENZ
Ein Partner.
Ein Partner.
Unbegrenzte Möglichkeiten.
Von der ersten Idee bis zur Inbetriebnahme, vom After-Sales-Support bis zur Optimierung stehen wir Ihnen bei jedem Schritt zur Seite.
/ BRANCHENERFAHRUNG
Jede Branche spricht eine andere Sprache.
Jede Branche spricht eine andere Sprache.
Wir sprechen sie alle.
/ TECHNOLOGIE-ÖKOSYSTEM
Mit den weltweit führenden Technologieunternehmen
Mit den weltweit führenden Technologieunternehmen
arbeiten wir auf dasselbe Ziel hin.
Wir verbinden globale Technologiestärke mit unserer lokalen Engineering-Kompetenz und Praxiserfahrung vor Ort.
/ DOKUMENTIERTE QUALITÄT
Vertrauen ist für uns nicht nur ein Versprechen.
Vertrauen ist für uns nicht nur ein Versprechen.
Sondern unser Standard.
Markeneintragung
CE-Konformität
TSE / 2015
ISO 9001 / 2015
ISO 10002 / 2018
/ ERGEBNISSE AUS DER PRAXISWir liefern nicht Technologie,
Alle Erfolgsgeschichten →Wir liefern nicht Technologie,
sondern Geschäftsergebnisse.
 01Automobilindustrie
≈ %22Reduzierung ungeplanter Stillstände
Integrierte Modernisierung von Automatisierung und Sicherheit einer Automobilproduktionslinie
↗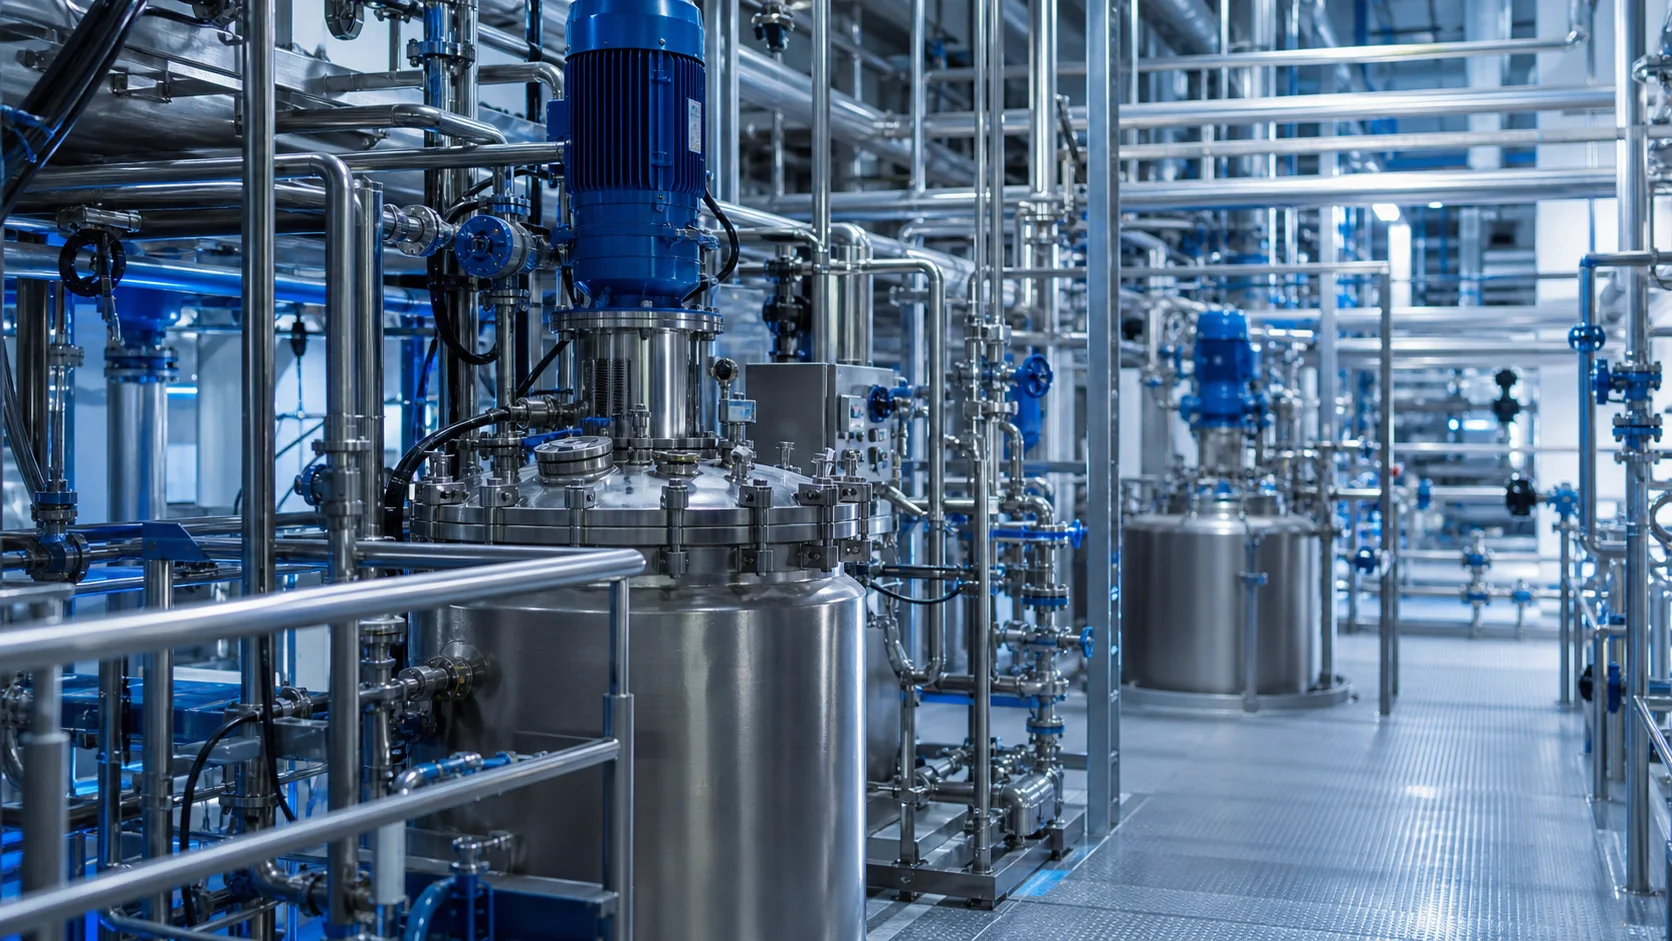 02Chemie
≈ %18Geringere Schwankungen der Chargendauer
Rezeptur, Materialverfolgung und Prozesssicherheit in einer Chemieanlage
↗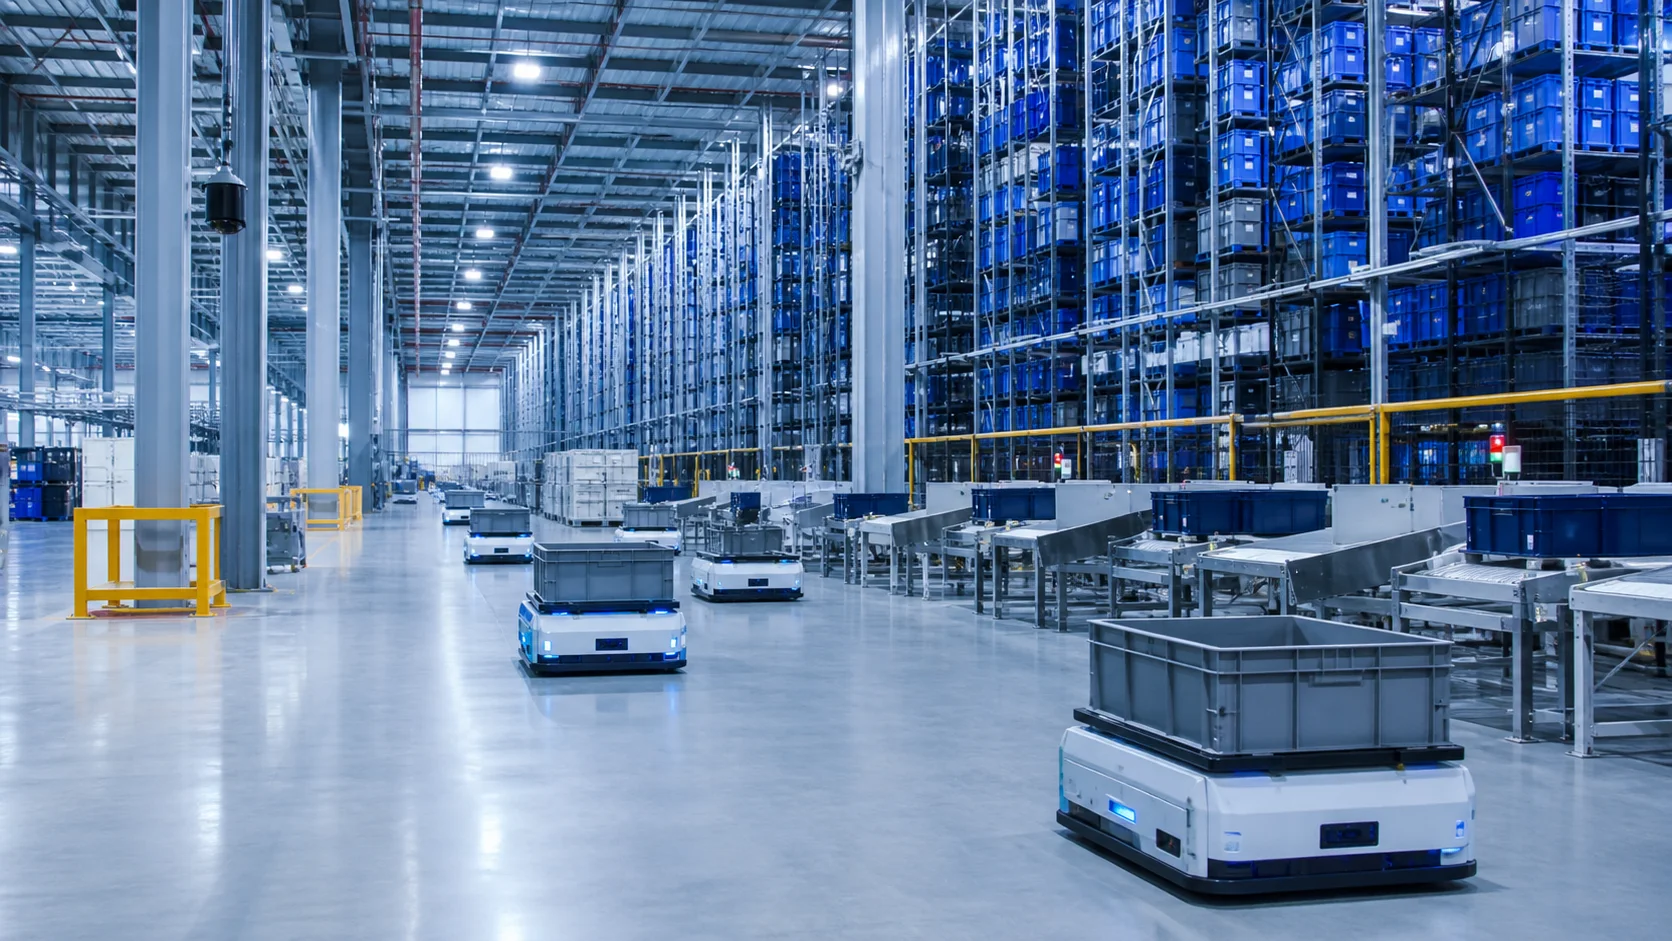 03Intralogistik
≈ %38Steigerung der Lagerdichte
Automatische Lagerung und intelligenter Materialfluss in der Intralogistik
↗
360+
zufriedene Kunden
Ihr bewährter Engineering-Partner in über 400 Projekten.
Alle Referenzen ansehen
/ OSKON INSIGHTS
Die Zukunft der Industrie
Alle Beiträge
Die Zukunft der Industrie
schon heute im Blick.
EISEN & STAHL ·
06.09.2026
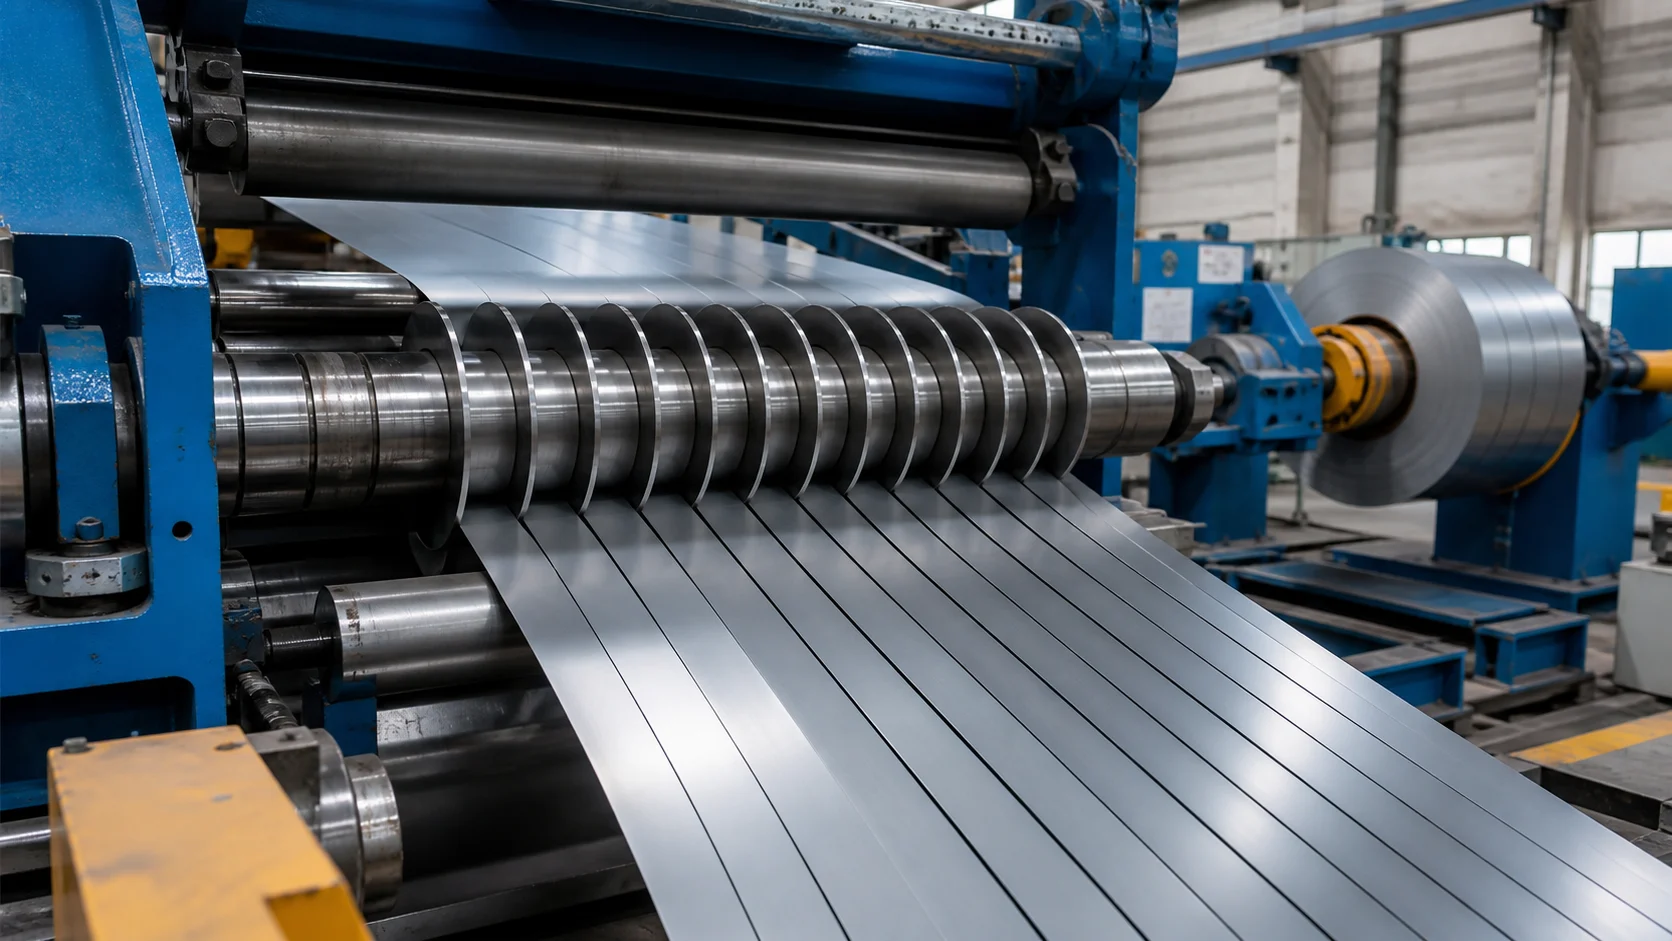
Längsteilanlagen: Coil-Verfolgung, Bandzug- und Aufwickelregelung
3 Min. Lesezeit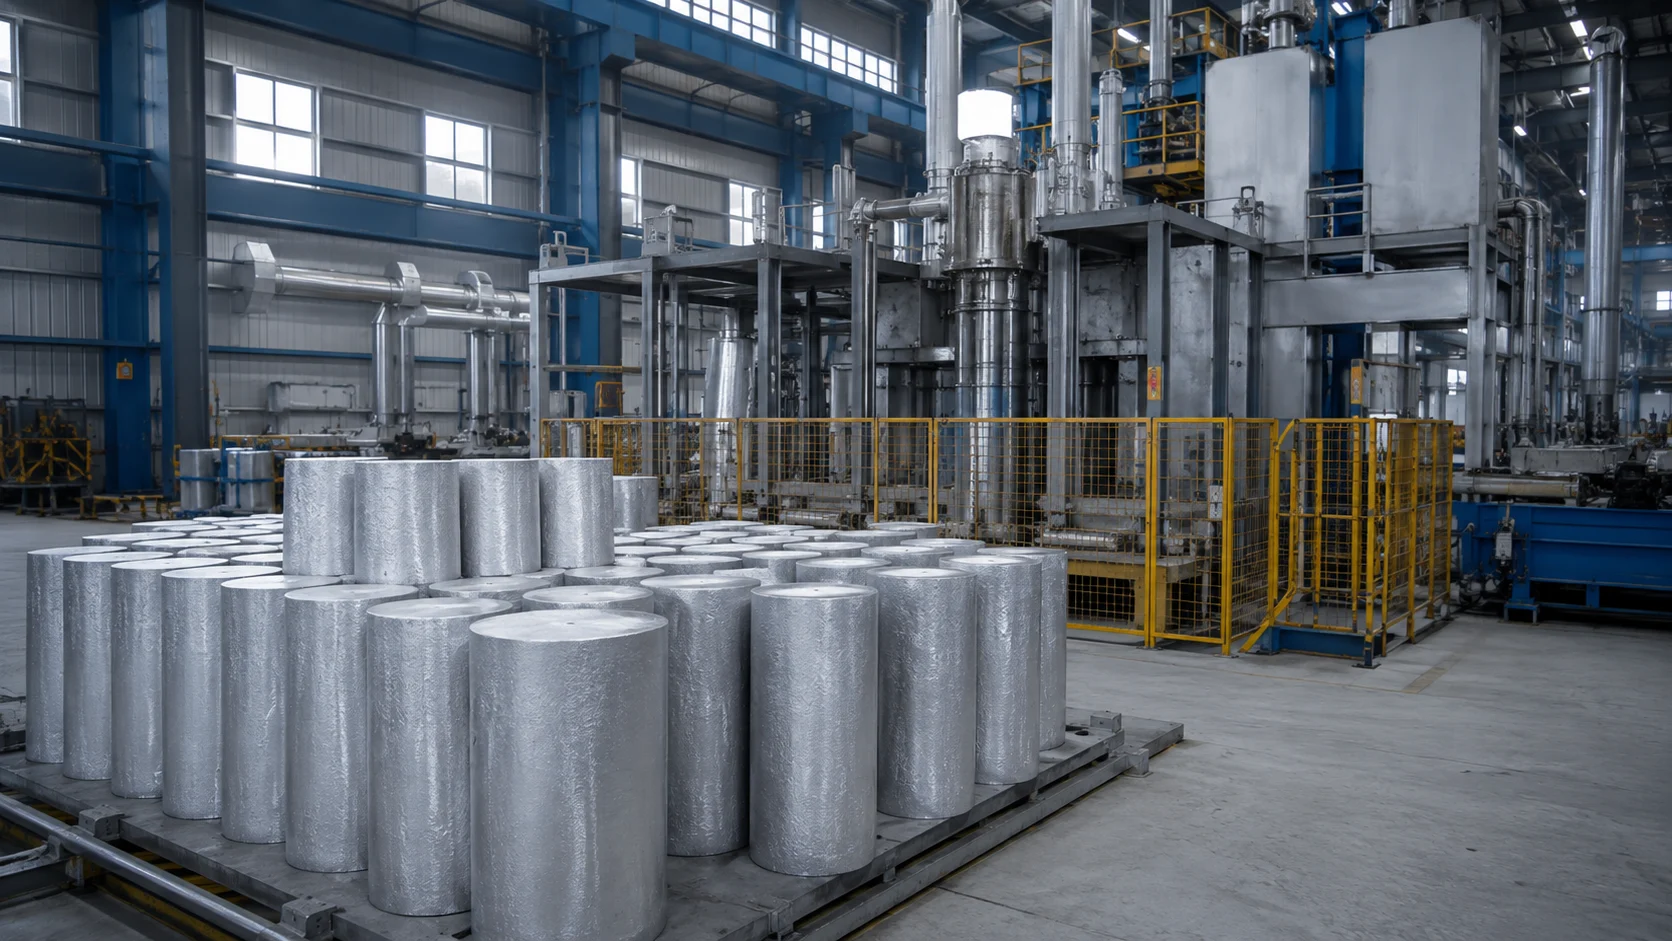
EISEN & STAHL ·
06.09.2026
Aluminiumgießanlagen: Prozessablauf und Chargenrückverfolgbarkeit
3 Min. Lesezeit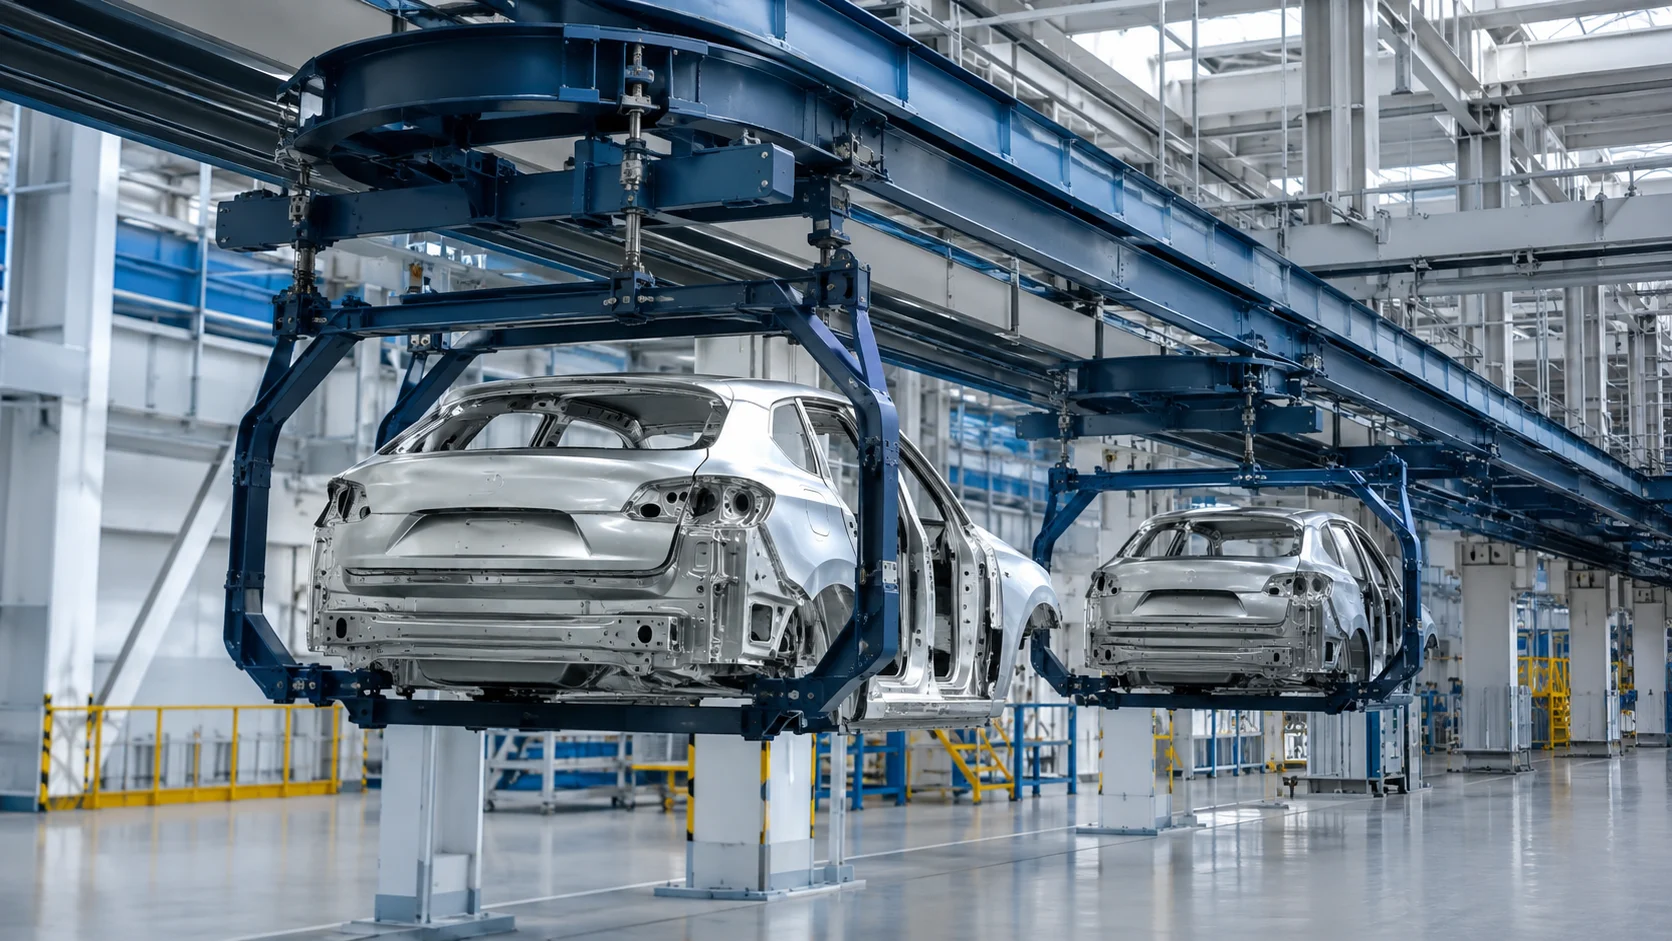
AUTOMOBILINDUSTRIE ·
06.09.2026
Gehängesysteme: Identitäts- und Stationszuordnung in der Hängefördertechnik
3 Min. LesezeitDefinieren wir Ihren Bedarf als klaren
Engineering-Leistungsumfang.
Teilen Sie uns Ihr Ziel mit. Wir bringen die relevanten Engineering-Disziplinen für den richtigen nächsten Schritt zusammen.
Sprechen Sie mit unserem Engineering-Team Ihre Anfrage wird direkt an das zuständige Engineering-Team weitergeleitet.Industrielle Automatisierungslösungen: Fabrikautomation, PLC, MES und Robotik
Von der Steuerung von Produktionslinien über den innerbetrieblichen Materialfluss und die Erfassung von Produktionsdaten bis zur Sicherheit der operativen Technologie: Umfang und Anwendungsbereiche der industriellen Automatisierung sowie die Durchführung eines Automatisierungsprojekts.
Was ist industrielle Automatisierung?
Industrielle Automatisierung bezeichnet die Durchführung physischer Prozesse in einer Produktionsanlage durch das Zusammenwirken elektrischer, elektronischer, softwaretechnischer und mechanischer Komponenten bei minimalem menschlichem Eingriff. Im einfachsten Fall handelt es sich um einen Zyklus, in dem ein Sensor Umgebungsgrößen erfasst, eine Steuerung anhand dieser Messung eine Entscheidung trifft und ein Aktor diese Entscheidung in eine physische Bewegung umsetzt. Dieser Zyklus kann so einfach sein wie das Öffnen eines Ventils oder so komplex wie der synchronisierte Betrieb einer Montagelinie, in der Hunderte von Stationen aufeinander warten.
Automatisierungssysteme werden üblicherweise in drei Ebenen gegliedert. Die Feldebene umfasst Sensoren, Motoren, Antriebe und Sicherheitskomponenten. Die Steuerungsebene enthält die Steuerungen, die diese Komponenten ansteuern. Die übergeordnete Ebene besteht aus Software zur Überwachung, Planung und Auswertung der Produktion. Der Erfolg eines Automatisierungsprojekts hängt häufig weniger von der Qualität der einzelnen Komponenten ab als davon, wie konsistent diese drei Ebenen miteinander verbunden sind . Was ein durchgängiger Ansatz umfasst, erfahren Sie auf den Seiten zu unseren Lösungsfamilien und unseren Engineering-Dienstleistungen .
Die Gründe, aus denen produzierende Unternehmen auf Automatisierung setzen, ähneln sich: steigende Personalkosten, Schwierigkeiten bei der Suche nach qualifiziertem Bedienpersonal, kundenseitige Anforderungen an die Rückverfolgbarkeit, schwankende Qualität und unvorhersehbare Stillstände. Automatisierung wirkt sich auf all diese Bereiche gleichzeitig aus. Damit sie jedoch den erwarteten Nutzen bringt, muss der Prozess zunächst verstanden und erst danach automatisiert werden. Wird ein unzureichend definierter Prozess automatisiert, werden lediglich schneller fehlerhafte Produkte hergestellt.
Fabrikautomation und Modernisierung von Produktionslinien
Fabrikautomation umfasst die Zusammenführung von Maschinen, Linien und Fördersystemen unter einer gemeinsamen Steuerungsarchitektur in Anlagen mit diskreter Fertigung. Montagelinien, Verpackungsmaschinen, Prüfstationen und Zuführsysteme sind typische Bestandteile. Bei Modernisierungsprojekten bleibt der vorhandene Maschinenpark meist erhalten; verändert werden die Steuerungs- und die Datenebene, die die Maschinen miteinander verbinden.
Der Aufbau einer neuen Linie und die Modernisierung einer bestehenden Linie erfordern unterschiedliche Disziplinen. Bei einer Neuinstallation besteht Gestaltungsfreiheit. Bei einer Modernisierung hingegen muss ohne Produktionsunterbrechung vorgegangen, undokumentiertes Verhalten alter Anlagen verstanden und die Inbetriebnahme auf Wochenendzeitfenster begrenzt werden. Deshalb sind bei Modernisierungsprojekten Vor-Ort-Aufnahme, Istzustandsanalyse und ein stufenweiser Umstellungsplan, ebenso entscheidend wie die Softwareentwicklung .
Die gängigste Methode zur Messung der Linieneffizienz ist die Gesamtanlageneffektivität, kurz OEE. Diese Kennzahl ergibt sich aus dem Produkt von Verfügbarkeit, Leistung und Qualitätsrate und zeigt, wo Verbesserungsmaßnahmen ansetzen sollten. Auch die Amortisation einer Automatisierungsinvestition wird häufig anhand der Steigerung der OEE, der Verringerung der Ausschussquote und der Reduzierung ungeplanter Stillstandszeiten berechnet.
Prozessautomatisierung und kontinuierliche Produktion
Prozessautomatisierung befasst sich in Branchen wie; Chemie,, Lebensmittel, Getränke, Pharma, Papier, Zement und Energie mit der Regelung von Größen wie Temperatur, Druck, Durchfluss, Füllstand, pH und Leitfähigkeit in Anlagen mit kontinuierlicher oder halbkontinuierlicher Produktion. Der Unterschied zur diskreten Fertigung besteht darin, dass die geregelte Größe kontinuierlich ist und die Prozessdynamik durch physikalische Gegebenheiten wie Totzeit und Wärmekapazität begrenzt wird.
In diesen Anlagen ist das Rezepturmanagement ein eigenständiges Thema. Bei der chargenbasierten Produktion wird diese Anforderung durch Batch-Systeme auf Basis von ISA-88 erfüllt. Wenn auf derselben Linie unterschiedliche Produkte mit unterschiedlichen Parametern hergestellt werden, muss die Rezeptur bedienerunabhängig im System definiert und für jede Charge dokumentiert werden, nach welcher Rezeptur sie produziert wurde. In der Lebensmittel- und Pharmaproduktion ist diese Dokumentation nicht nur ein Instrument der Qualitätssicherung, sondern eine gesetzliche Pflicht.
In der Prozessautomatisierung wirkt sich die Regelgüte unmittelbar auf die Produktkosten aus. Ein gut abgestimmter Regelkreis reduziert die Schwankungen um den Sollwert und senkt dadurch gleichzeitig den Energieverbrauch, die Rohstoffverschwendung und die Produktstreuung. Deshalb ist die Regelkreisoptimierung während der Inbetriebnahme ein mindestens ebenso wertvolles Projektergebnis wie die Software.
PLC-Programmierung und Steuerungssysteme
PLC, ausgeschrieben speicherprogrammierbare Steuerung, ist die entscheidende Steuerungskomponente der industriellen Automatisierung. Sie liest digitale und analoge Signale aus der Feldebene ein, verarbeitet sie gemäß dem geladenen Programm logisch und steuert die Ausgänge an. Sie ist für die Belastungen industrieller Umgebungen durch Vibrationen, Temperaturen, elektrische Störungen und Dauerbetrieb ausgelegt. Diese Robustheit, die von einem Bürocomputer nicht erwartet wird, hat die PLC zum Standard in der Produktion gemacht.
Die PLC-Programmierung erfolgt in den in der Norm IEC 61131-3 definierten Sprachen. Kontaktplan ist für Teams, die mit elektrischer Relaislogik vertraut sind, gut lesbar; Funktionsbausteinsprache ist in der Prozessregelung verbreitet; strukturierter Text wird für Programmteile bevorzugt, die komplexe Berechnungen und Datenverarbeitung erfordern. Gute PLC-Software funktioniert nicht nur, sondern ist auch Jahre später noch für andere Ingenieure verständlich. Deshalb bestimmen Standardbibliotheken, eine aussagekräftige Variablenbenennung und eine konsistente Programmstruktur die langfristigen Projektkosten.
Auch die Wahl der Steuerungsarchitektur hängt von der Projektgröße ab. Während bei Einzelmaschinen eine kompakte Steuerung ausreicht, kommen in Anlagen mit Hunderten dezentral erfassten Ein- und Ausgängen dezentrale Peripheriestationen und industrielle Kommunikationsnetze zum Einsatz. Die Auswahl des Kommunikationsprotokolls berücksichtigt die Zykluszeit, die Anforderungen an den Determinismus und die Kompatibilität mit dem vorhandenen Anlagenbestand.
SCADA, HMI und Bedienoberflächen
SCADA -Software ist eine Anwendung der übergeordneten Ebene, die Daten aus den Steuerungen der Feldebene erfasst, visualisiert, Alarme erzeugt und historische Daten speichert. Bedienpanels, also HMI-Bildschirme, ermöglichen dagegen unmittelbare Eingriffe direkt an der Maschine. Der Unterschied liegt im Umfang: HMI dient zur Bedienung einer Maschine, SCADA zur Überwachung und Steuerung einer Anlage.
Die Gestaltung der Bedienoberfläche erhält in vielen Projekten weniger Aufmerksamkeit, als sie verdient. Dabei beeinflusst sie unmittelbar die Fehlerwahrscheinlichkeit bei Bedienpersonen, die während der gesamten Schicht auf den Bildschirm schauen. In einer guten Oberfläche vermittelt Farbe eine Bedeutung und dient nicht der Dekoration. Der Normalbetrieb wird ruhig dargestellt; Aufmerksamkeit wird nur bei Abweichungen erzeugt. Auch die Alarmliste muss gepflegt werden: In einem System, das für jede Abweichung einen Alarm auslöst, gewöhnt sich das Bedienpersonal schnell daran, Alarme zu quittieren, und echte Störungen werden übersehen.
Die auf der SCADA-Ebene gespeicherten historischen Daten dienen nicht nur der Berichterstellung, sondern auch der Ursachenanalyse. Um zu verstehen, warum ein Stillstand aufgetreten ist, muss der Signalverlauf zum Ereigniszeitpunkt rückblickend nachvollzogen werden können. Deshalb müssen die zeitliche Auflösung der Datenerfassung und die Aufbewahrungsdauer bei der Systemauslegung bewusst festgelegt werden.
MES und Produktionsmanagementsysteme
MES, ausgeschrieben Manufacturing Execution System, ist eine Software, die die Lücke zwischen Planungsebene und Feldebene schließt. Das übergeordnete Ressourcenplanungssystem beantwortet die Frage „Was soll produziert werden?“, die Automatisierung auf der Feldebene klärt „Wie soll produziert werden?“. MES liefert dagegen Antworten auf die Fragen „Was wurde tatsächlich produziert, wie lange hat es gedauert, wo gab es Stillstände und welches Material wurde verwendet?“. MOM , also Manufacturing Operations Management, erweitert diesen Umfang um Qualitäts-, Instandhaltungs- und Bestandsprozesse.
Die Erfassung von Produktionsdaten bildet die Grundlage von MES-Anwendungen. Manuell eingegebene Daten sind häufig verspätet, unvollständig und zu optimistisch; direkt aus der Maschine erfasste Daten spiegeln dagegen die Realität wider. Deshalb beginnen MES-Projekte meist mit der Anbindung der Feldebene: Maschinensignale werden ausgelesen, Stillstände automatisch klassifiziert und vom Bedienpersonal nur Informationen abgefragt, die die Maschine nicht selbst erfassen kann.
Rückverfolgbarkeit ist eines der greifbarsten Ergebnisse eines MES. Wird dokumentiert, welches Produkt mit Rohstoffen aus welcher Charge, auf welcher Maschine, in welcher Bedienerschicht und mit welchen Parametern hergestellt wurde, kann eine Kundenreklamation auf die betroffene Charge begrenzt werden, statt zu einem Rückruf des gesamten Bestands zu führen. In den Lieferketten der Automobil-, Lebensmittel-, Pharma- und Verteidigungsindustrie ist diese Fähigkeit häufig eine Voraussetzung für die Zulassung als Lieferant.
Der häufigste Fehler bei der Einführung eines Produktionsmanagementsystems besteht darin, vorhandene Papierformulare unverändert auf den Bildschirm zu übertragen. Wie Produktionsausführungs-, Qualitäts-, Planungs- und Laborprozesse im Einzelnen behandelt werden, erfahren Sie auf den Seiten Opcenter Execution, Opcenter Quality, Erweiterte Planung und Feinplanung und Forschung, Entwicklung und Labor . Digitalisierung bietet die Gelegenheit, den Prozess selbst zu überprüfen. Die bloße Digitalisierung eines Formulars bildet dieselbe Ineffizienz lediglich auf dem Bildschirm ab.
Industrieroboter und robotergestützte Automatisierung
Ein Industrieroboter ist ein programmierbarer mehrachsiger Manipulator, der Menschen bei sich wiederholenden, schweren oder gefährlichen Arbeiten ersetzt. Knickarmroboter bieten einen großen Arbeitsraum und flexible Erreichbarkeit; SCARA-Roboter ermöglichen Geschwindigkeitsvorteile bei ebenen Montageaufgaben; Delta-Roboter werden für Pick-and-Place-Anwendungen mit leichten Produkten und hohen Taktraten eingesetzt; kartesische Systeme werden für lineare Bewegungen über lange Achswege bevorzugt.
Zu den verbreiteten Anwendungsbereichen robotergestützter Automatisierung zählen Schweißen, Palettieren, Pick-and-Place, Maschinenbeschickung, Kleben, Lackieren und Prüfen. Beim Transport schwerer Lasten und bei Lagerplatzprozessen kommen dagegen Anwendungen mit unbemannten Kranen zum Einsatz. Bei Schweißroboteranwendungen ist die gleichbleibende Schweißnahtqualität der sichtbarste Vorteil, beim Palettieren die über die gesamte Schicht konstante Zykluszeit.
Kollaborative Roboter sind dafür ausgelegt, ohne Schutzzäune und Barrieren im selben Bereich wie Menschen arbeiten zu können. Allerdings beschreibt „kollaborativ“ die Eigenschaft der Anwendung, nicht die des Roboters selbst: Trägt der Greifer am Roboter ein scharfkantiges Teil, gilt die Anwendung nicht mehr als kollaborativ. Deshalb muss jede Roboterzelle einschließlich ihres Greifers und des gehandhabten Werkstücks einer Risikobeurteilung unterzogen werden.
Der Erfolg einer Roboterzelle hängt weniger von der Robotermarke als von der Greiferkonstruktion, der Teilezuführung und der Zyklusplanung ab. Der Roboter selbst ist in den meisten Projekten die am besten vorhersehbare Komponente. Unsicherheiten liegen darin, wie das Teil zugeführt und wie es gegriffen wird.
Autonome mobile Roboter, AGV und Intralogistik
Ein autonomer mobiler Roboter , kurz AMR, ist ein Transportfahrzeug, das seine Umgebung erfasst und seine Route selbst berechnet. Ein automatisch geführtes Fahrzeug, kurz AGV, folgt dagegen einer auf dem Boden definierten Spur oder Referenzpunkten. Der Unterschied liegt in der Flexibilität: Ein AGV arbeitet vorhersehbar auf einer festen Route, während ein AMR bei Hindernissen seine Route ändern kann und bei einer geänderten Anordnung keine neue Spur verlegt werden muss.
Intralogistik umfasst den gesamten innerbetrieblichen Materialfluss. Dazu gehört jeder Transportschritt vom Rohstoffeingang über die Linienversorgung bis zum Linienende und Versand. In vielen Betrieben ist der Materialfluss ein unsichtbarer Kostenfaktor: Die Laufwege des Bedienpersonals, der Flächenbedarf von Zwischenbeständen und Stillstände durch fehlgeleitetes Material werden erst erkennbar, wenn sie gemessen werden.
Die Familie mobiler Roboter umfasst je nach Bedarf unterschiedliche Ausführungen. Unterfahrroboter, die unter Regale fahren und diese anheben, sogenannte Latent Mobile Robots (LMR), werden für Kommissionierprozesse im Lager eingesetzt, Gabelstaplerroboter (FMR) für palettierte Lasten und Behältertransferroboter (CTU) für den Transport einzelner Behälter; für Schwerlasttransporte und Transporte mit Fördertechnik kommen CMR Familie ist vorhanden. Eine Flottenmanagementsoftware koordiniert diese Fahrzeuge; Aufgabenverteilung, Verkehrssteuerung, Ladeplanung und Prioritätsregeln werden auf dieser Ebene umgesetzt.
Bei Projekten mit mobilen Robotern wird die Infrastruktur am häufigsten vernachlässigt. Bodenebenheit, Türbreiten, die Integration von Aufzügen und automatischen Türen, die Qualität der Funknetzabdeckung und die Position der Ladestationen können entscheidender sein als die Roboterauswahl. Eine Standortvermessung in der Machbarkeitsphase verhindert die meisten Überraschungen bei der Inbetriebnahme. Für Lade-, Navigations- und Vor-Ort-Hardware können Sie sich über Zubehör und Feldausrüstung informieren.
Lagerautomatisierung: Fördertechnik, Sorter und vertikale Lagersysteme
Lagerautomatisierungbezeichnet die Mechanisierung des Transports, der Sortierung, der Lagerung und der Versandvorbereitung von Produkten innerhalb eines Lagers. Fördersysteme gewährleisten einen kontinuierlichen Materialfluss; Rollen-, Band-, Modulketten- und Teleskopförderer werden entsprechend den Eigenschaften des Förderguts ausgewählt. Sorter beziehungsweise Sortiersystemeleiten eingehende Produkte anhand von Barcode- oder Volumeninformationen auf die richtige Förderstrecke und ersetzen bei zunehmendem Auftragsvolumen die manuelle Sortierung.
Vertikale Lagersystemenutzen die Höhe, um auf derselben Grundfläche mehr Produkte zu lagern. Bei Unternehmen mit hohen Lagerbeständen und begrenztem Platz amortisiert sich diese Investition angesichts der Kosten einer Flächenerweiterung häufig am schnellsten. Shuttle-Systeme ermöglichen dagegen eine hochverdichtete Lagerung mit Fahrzeugen, die sich innerhalb der Lagergassen horizontal bewegen.
Das Lagerverwaltungssystem bildet die Entscheidungsebene über diesen physischen Komponenten. Diese Software legt fest, welches Produkt wo eingelagert wird, in welcher Reihenfolge Aufträge kommissioniert werden und welche Route dabei zu nehmen ist. Unabhängig von der Leistungsfähigkeit der Automatisierungshardware bleibt die erwartete Effizienz aus, wenn die Einlagerungs- und Kommissionierstrategie unzureichend ist.
Industrie 4.0, Internet der Dinge und intelligente Fabrik
Industrie 4.0bezeichnet den Ansatz, Produktionsanlagen zu vernetzen, Daten in Echtzeit zu erfassen und Entscheidungen auf dieser Datengrundlage zu treffen. Das Internet der Dinge, kurz IoT, bildet das technische Rückgrat dieses Ansatzes: Sensoren, Steuerungen und Maschinen erzeugen Daten über das Netzwerk; das industrielle Internet der Dinge, kurz IIoT, ist die auf die Produktionsumgebung zugeschnittene Form dieses Konzepts.
Eine intelligente Fabrikist mehr als eine vernetzte Anlage: Sie setzt erfasste Daten in Entscheidungen um. Dass eine Maschine Daten sendet, macht allein noch keine intelligente Fabrik aus. Davon lässt sich sprechen, wenn bei der Überschreitung eines Schwellenwerts ein Instandhaltungsauftrag angelegt wird, der Produktionsplan anhand der tatsächlichen Kapazität aktualisiert wird und Qualitätsabweichungen erkannt werden, bevor sie die Linie zum Stillstand bringen.
Bei Projekten zur digitalen Transformation muss eine realistische Reihenfolge eingehalten werden. An erster Stelle steht die Messbarkeit: Lassen sich keine zuverlässigen Maschinendaten erfassen, beruht jede darauf aufbauende Ebene auf Annahmen. Danach folgt die Transparenz; die Daten müssen so dargestellt werden, dass die entscheidende Person sie versteht. Die letzte Stufe ist die Autonomie: Das System trifft bestimmte Entscheidungen ohne menschliche Freigabe. Projekte, die diese Reihenfolge überspringen, erzeugen eindrucksvolle Dashboards, ändern aber nichts an den Abläufen vor Ort.
Ein digitaler Zwilling ist das virtuelle Abbild eines physischen Objekts oder Prozesses. Wird eine neue Linie vor der Inbetriebnahme simuliert, lässt sich die Steuerungssoftware am Arbeitsplatz statt erst vor Ort testen. Das reduziert die Inbetriebnahmezeit und die Risiken vor Ort deutlich.
Künstliche Intelligenz und industrielle Bildverarbeitung
Künstliche Intelligenzkommt in der Produktion überwiegend in drei Bereichen zum Einsatz: Sichtprüfung, vorausschauende Instandhaltung und Prozessoptimierung. Gemeinsam ist ihnen, dass sich die jeweiligen Probleme nur schwer durch feste Regeln beschreiben, aber anhand von Beispielen vermitteln lassen.
Industrielle Bildverarbeitungerfasst mithilfe von Kamera und Beleuchtung Bilder eines Produkts, um Messungen, Leseaufgaben oder Fehlererkennung durchzuführen. Für klar definierte geometrische Prüfungen ist die klassische Bildverarbeitung nach wie vor die zuverlässigste Methode; dazu gehören Maßprüfung, Anwesenheitskontrolle und Codelesen. Deep-Learning-basierte Ansätze eignen sich dagegen besonders für schwer beschreibbare Fehler wie Kratzer, Flecken oder Texturabweichungen.
Bei Bildverarbeitungsprojekten entscheidet häufig nicht der Algorithmus, sondern die Beleuchtung über den Erfolg. Bei einer im richtigen Winkel und mit der richtigen Wellenlänge ausgeleuchteten Szene kann eine einfache Schwellwertbildung ausreichen, während selbst das fortschrittlichste Modell bei schlechter Beleuchtung keine stabilen Ergebnisse liefert.
Vorausschauende Instandhaltungzielt darauf ab, Signale zu erkennen, die eine Anlage vor einem Ausfall aussendet. Sie stützt sich auf Schwingungs-, Stromsignatur-, Temperatur- und Akustikdaten. Im Unterschied zur zeitbasierten vorbeugenden Instandhaltung erfolgt die Wartung bei tatsächlichem Bedarf; dadurch werden sowohl unnötige Wartungskosten als auch ungeplante Stillstände reduziert. Um ein aussagekräftiges Modell aufzubauen, müssen jedoch über einen ausreichend langen Zeitraum Daten erfasst und reale Ausfallbeispiele gekennzeichnet werden. Vorausschauende Instandhaltung ist daher keine einmalige Installation, sondern ein kontinuierlich zu betreibendes Programm.
OT-Cybersicherheit und Schutz der Betriebstechnik
Die Betriebstechnik, kurz OT, umfasst sämtliche Systeme zur Steuerung physischer Prozesse. Der wesentliche Unterschied zur Informationstechnik liegt in der Reihenfolge der Prioritäten: Während bei Informationssystemen die Vertraulichkeit an erster Stelle steht, haben bei Produktionssystemen Betriebskontinuität und Personensicherheit Vorrang. In den meisten Betrieben lässt sich eine Produktionslinie nicht nach Belieben für ein Sicherheitsupdate anhalten.
Ein erheblicher Teil der Steuerungen im Feld verwendet Protokolle, die nicht für eine Internetanbindung konzipiert wurden; bei den meisten fehlen Authentifizierung und Verschlüsselung. Deshalb ist die Bestandsaufnahme der Anlagenkomponenten der erste Schritt zur OT-Sicherheit: Was im Netzwerk nicht bekannt ist, lässt sich nicht schützen. Ergänzende Maßnahmen für das Unternehmensnetzwerk finden Sie unter unseren Cybersicherheitsdienstleistungen . Anschließend folgt die Netzwerksegmentierung: Die mehrstufige Trennung des Produktionsnetzwerks vom Unternehmensnetzwerk und vom Internet verhindert, dass Schadsoftware von einem einzelnen Client aus die Linie zum Stillstand bringt.
Der Fernzugriff ist der kritischste Bereich der OT-Sicherheit. Der von Maschinenherstellern für Wartungszwecke angeforderte Zugriff wird ohne Kontrolle zu einer dauerhaft offenen Sicherheitslücke. Zugänge nur auf Anforderung freizuschalten, Sitzungen zu protokollieren und Berechtigungen nach Abschluss der Arbeiten zu entziehen, ist sowohl aus Sicherheitsgründen als auch zur Klärung von Verantwortlichkeiten erforderlich.
Bei der industriellen Cybersicherheit sind Prozesse ebenso entscheidend wie die Technik. Regelmäßige Datensicherungen und tatsächlich durchgeführte Wiederherstellungsübungen tragen stärker zur Betriebskontinuität bei als die meisten Sicherheitsprodukte.
Maschinensicherheit und funktionale Sicherheit
Maschinensicherheitist keine optionale Ergänzung von Automatisierungsprojekten, sondern ein integraler Bestandteil der Konstruktion. Der Prozess beginnt mit einer Risikobeurteilung: Gefährdungen, die während des gesamten Lebenszyklus der Maschine auftreten können, werden ermittelt. Für jede Gefährdung werden Schadensschwere, Expositionshäufigkeit und die Möglichkeit zur Vermeidung bewertet.
In der Hierarchie der Risikominderung steht die Beseitigung der Gefährdung durch konstruktive Maßnahmen an erster Stelle; ist dies nicht möglich, kommen Schutzmaßnahmen zum Einsatz. Dazu gehören feststehende und verriegelte trennende Schutzeinrichtungen, Lichtschranken, Sicherheitsmatten, Zweihandschaltungen und Not-Halt-Schaltungen. Restrisiken werden durch Warnhinweise und Schulungen adressiert.
Sicherheitsfunktionen müssen ein bestimmtes Zuverlässigkeitsniveau erfüllen. Sicherheitskreise werden in einer selbstüberwachenden Architektur ausgeführt, die bei Ausfall einer einzelnen Komponente nicht in einen gefährlichen Zustand übergeht. Die Vermischung von Sicherheits- und Produktionslogik im selben Programm gehört dagegen zu den häufigsten Konstruktionsfehlern; die Sicherheitskette muss unabhängig und überprüfbar bleiben.
In der Praxis wird am häufigsten übersehen, dass Schutzmaßnahmen die Bedienperson nicht an der Ausführung ihrer Arbeit hindern dürfen. Eine Schutzeinrichtung, die die Arbeit erschwert, wird schnell außer Kraft gesetzt. So entsteht eine Maschine, die auf dem Papier sicher, vor Ort jedoch unsicher ist.
Schaltschrank, Schaltschrankplanung und Energiemonitoring
Der Schaltschrankbildet das physische Rückgrat des Automatisierungssystems. Hier sind Energieverteilung, Schutzeinrichtungen, Antriebe, Steuerungen und Kommunikationskomponenten zusammengefasst. Die Schaltschrankplanung umfasst einpolige Schaltpläne, Leistungs- und Steuerstromkreise, Klemmenpläne, Kabellisten und Aufbauzeichnungen. Eine sorgfältige Planung erleichtert nicht nur die Fertigung, sondern auch die Fehlersuche viele Jahre später.
Bei der Schaltschrankauslegung wird das Wärmemanagement häufig unterschätzt. Wird ein Schaltschrank ausgewählt, ohne die Wärmeentwicklung der Antriebe und Leistungskomponenten zu berechnen, kann im Sommer das Ansprechen der Schutzeinrichtungen die Produktion zum Stillstand bringen. Ebenso entscheiden Kabelquerschnitte sowie Berechnungen zur Kurzschlussfestigkeit und Selektivität darüber, ob der Schaltschrank seine ursprüngliche Leistungsfähigkeit über Jahre hinweg beibehält.
Energiemonitoringmacht mithilfe zusätzlicher Messgeräte im Schaltschrank den Verbrauch einzelner Linien, Maschinen oder Bereiche sichtbar. Einsparmaßnahmen, die sich nur auf die Gesamtrechnung stützen, bleiben meist erfolglos. Liegt dagegen eine Verbrauchsaufschlüsselung vor, lassen sich ein im Leerlauf laufender Kompressor, eine unnötig eingeschaltete Heizung oder ein ineffizienter Motor schnell erkennen. Energiedaten ermöglichen außerdem die Berechnung des Verbrauchs je Produkteinheit und bilden damit eine Grundlage für die Nachhaltigkeitsberichterstattung.
Gebäudeautomation und Facility Management
Gebäudeautomationführt die Heizungs-, Kühlungs-, Lüftungs-, Beleuchtungs-, Brandschutz- und Zutrittskontrollsysteme von Produktionsstätten und Gewerbegebäuden auf einer gemeinsamen Managementebene zusammen. Sie nutzt dieselbe Steuerungslogik wie die Produktionsautomatisierung; der Unterschied besteht darin, dass nicht das Produkt, sondern die Umgebungsbedingungen geregelt werden.
Das Gebäudemanagementsystem soll den Energieverbrauch senken und zugleich die Komfortbedingungen aufrechterhalten. Typische Einsparpotenziale sind die bedarfsgerechte Lüftungsanpassung anhand der Belegung, die Verschiebung der Heiz- beziehungsweise Kühlkurve entsprechend der Außentemperatur und der automatische Absenkbetrieb außerhalb der Schichtzeiten. In Produktionsstätten kommen Prozessanforderungen hinzu: Bedingungen wie Luftfeuchteregelung, Druckstaffelung und Partikelkonzentration beeinflussen die Produktqualität unmittelbar.
Wie wird ein Automatisierungsprojekt durchgeführt?
Ein Automatisierungsprojekt ist zunächst eine methodische und erst dann eine technische Aufgabe. Wie dieses Vorgehen aufgebaut wird, erläutern wir auf unserer Seite Projektmanagement und Beratung . Der Prozess beginnt mit einer präzisen Definition des Bedarfs. In dieser Phase wird noch keine Technologie ausgewählt; zunächst müssen der Istzustand gemessen, der Engpass ermittelt und das Ziel quantitativ formuliert werden. „Die Effizienz steigern“ ist kein Ziel; „die Stillstände der Verpackung am Linienende um vierzig Prozent reduzieren“ ist ein messbares Ziel.
In der Machbarkeits- und Konzeptphase werden alternative Lösungen verglichen. Für eine unabhängige Einschätzung kann in dieser Phase eine Automatisierungsberatung in Anspruch genommen werden. Derselbe Bedarf lässt sich häufig mit unterschiedlich hohen Investitionen decken. Eine Roboterzelle und eine einfachere mechanische Vorrichtung sollten nicht nur anhand der Anfangsinvestition, sondern auch hinsichtlich Betriebskosten, Flexibilität und Inbetriebnahmezeit verglichen werden.
Im Detailengineering laufen Elektroplanung, mechanische Konstruktion und Softwarearchitektur parallel. Darauf folgen Fertigung, Werksabnahme, Montage vor Ort und Abnahme vor Ort. Der Test im Werk verkürzt den Zeitaufwand am Einsatzort erheblich; die meisten Probleme werden in einer kontrollierten Umgebung gelöst, ohne die Produktion anzuhalten.
Die Inbetriebnahme ist die intensivste und sichtbarste Projektphase. Bedienerschulung, Übergabe der Dokumentation und Ersatzteilplanung werden dabei häufig aufgeschoben; dabei hängt der zuverlässige Betrieb des Systems über seine gesamte Lebensdauer von diesen drei Punkten ab. Die auf die Inbetriebnahme folgende Phase mit After-Sales-Support und Instandhaltung ist der Zeitraum, in dem sich der tatsächliche Investitionsertrag zeigt; offene Anfragen werden über die Support-Hotline nachverfolgt.
Systemintegration und Lieferantenauswahl
Systemintegrationführt Hardware und Software verschiedener Hersteller zu einem funktionsfähigen Gesamtsystem zusammen. In der Produktion sind Anlagen, die ausschließlich auf einer Marke basieren, selten; Maschinen wurden zu unterschiedlichen Zeitpunkten von verschiedenen Lieferanten beschafft. Aufgabe des Integrators ist es, diese heterogene Struktur über ein gemeinsames Datenmodell und eine gemeinsame Steuerungslogik miteinander kommunizieren zu lassen.
Bei der Lieferantenauswahl ist Kontinuität ebenso wichtig wie technische Kompetenz. Für ein System, das nach der Inbetriebnahme fünf Jahre betrieben werden soll, muss ein Team verfügbar sein, das Änderungen an seiner Software vornehmen kann. Die Übergabe des Quellcodes, der Umfang der Dokumentation und die zugesicherte Reaktionszeitsind Punkte, die in der Vertragsphase geklärt werden müssen.
Amortisation einer Automatisierungsinvestition
Die Amortisation einer Automatisierungsinvestition wird meist anhand der eingesparten Personalkosten berechnet; doch bei den meisten Projekten liegen die eigentlichen Einsparungen in anderen Bereichen. Weniger Ausschuss, geringere Nacharbeitskosten, die Vermeidung von Kundenverlusten durch Qualitätsbeanstandungen und weniger ungeplante Stillstände fallen häufig stärker ins Gewicht als die Personalkosteneinsparungen.
Auch der Kapazitätsgewinn muss berücksichtigt werden. Mit vorhandenen Anlagen mehr produzieren zu können, bedeutet, Investitionen in neue Maschinen aufzuschieben; der finanzielle Wert dieses Aufschubs verkürzt die Amortisationszeit des Projekts deutlich. Ein geringerer Energieverbrauch und ein reduziertes Arbeitsunfallrisiko lassen sich zwar nur schwer unmittelbar monetär bewerten, entfalten langfristig jedoch die nachhaltigste Wirkung.
Für eine realistische Bewertung müssen die Gesamtbetriebskosten der Investition betrachtet werden: Neben der Anfangsinvestition sind die Kosten für Ersatzteile, Wartung, Softwareaktualisierungen, Schulungen und mögliche Kapazitätserweiterungen einzubeziehen. Das günstigste Angebot ist über fünf Jahre betrachtet häufig die teuerste Option.
Branchenspezifische Anwendungsbereiche
Der Automatisierungsbedarf unterscheidet sich von Branche zu Branche. In der Automobil- und Zulieferindustrie stehen Rückverfolgbarkeit, Zykluszeit und das Null-Fehler-Ziel im Vordergrund. In der Lebensmittel- und Getränkeproduktion sind hygienegerechte Konstruktion, Reinigbarkeit durch Abwaschen und Rezepturverwaltung entscheidend. In der Pharma- und Kosmetikproduktion werden Validierung und die Integrität der Aufzeichnungen zu Anforderungen, die Vorrang vor der technischen Lösung haben.
In Eisen- und Stahlwerken, Metallverarbeitungsbetrieben und Gießereien bestimmen hohe Temperaturen, schwere Lasten und raue Umgebungsbedingungen die Auswahl der Ausrüstung. In der Chemie und Petrochemie stehen die Klassifizierung explosionsgefährdeter Bereiche und Sicherheitsabschaltsysteme im Mittelpunkt des Projekts. Während in der Verpackungs-, Kabel- und Textilindustrie Liniengeschwindigkeit und Zugspannungsregelung im Vordergrund stehen, machen in Logistik- und E-Commerce-Lagern das Auftragsaufkommen und saisonale Schwankungen eine flexible und skalierbare Systemauslegung erforderlich. In der Schifffahrt und auf Werften sind dagegen die Bedingungen vor Ort und die projektbezogene Fertigung maßgeblich.
In Energie- und Infrastrukturanlagen stehen Fernüberwachung, die zentrale Verwaltung verteilter Standorte und ein unterbrechungsfreier Betrieb im Vordergrund. Jede Branche hat eigene Normen, Prüfanforderungen und Abnahmekriterien; deshalb bringt eine Automatisierungslösung ohne Anpassung an die branchenspezifischen Anforderungen nicht den erwarteten Nutzen. Abgeschlossene Projekte aus verschiedenen Branchen finden Sie in unseren Referenzen .
Komponenten eines Automatisierungssystems
Ein Automatisierungssystem besteht aus sich ergänzenden Komponentengruppen . Sensoren erfassen den Prozess: Näherungssensoren erkennen die Anwesenheit eines Werkstücks, Drehgeber messen Position und Geschwindigkeit, Wägezellen das Gewicht und Temperatur- sowie Druckmessumformer die entsprechenden Prozessgrößen. Messgenauigkeit und Wiederholbarkeit bestimmen die Grenzen der gesamten darauf aufbauenden Steuerungs- und Regelungslogik; ein fehlerhaft messender Sensor führt selbst die beste Software in die Irre.
Aktoren setzen Entscheidungen in Bewegung um. Pneumatikzylinder werden für schnelle und einfache Linearbewegungen, Servomotoren für präzise Positionieraufgaben und Asynchron-Getriebemotoren für Anwendungen mit kontinuierlichem Antriebsbedarf eingesetzt. Motorantriebe beziehungsweise Frequenzumrichter starten und stoppen den Motor nicht nur; durch die Regelung von Drehzahl, Drehmoment und Beschleunigungsprofil reduzieren sie sowohl die mechanische Ermüdung als auch den Energieverbrauch.
Leistungs- und Schutzkomponenten gewährleisten den sicheren Betrieb des Systems. Schalter, Schütze, thermische Überlastrelais und Überspannungsschutzgeräte begrenzen Schäden im Fehlerfall. Unterbrechungsfreie Stromversorgungen schützen die Steuerungsebene vor Netzschwankungen; ein Neustart der Steuerung infolge eines kurzen Spannungseinbruchs kann in vielen Betrieben eine stundenlange Wiederanlaufphase bedeuten.
Industrielle Kommunikation und Feldnetzwerke
Die Komponenten kommunizieren über industrielle Kommunikationsprotokolle miteinander. Klassische serielle Protokolle sind einfach und weit verbreitet; Ethernet-basierte Industrieprotokolle eignen sich besonders für Anwendungen mit hohem Datenaufkommen und geringer Latenz. Bei Anwendungen mit deterministischen Zeitanforderungen, etwa der Bewegungssteuerung, muss die Zykluszeit im Mikrosekundenbereich konstant bleiben; dadurch wird die Protokollauswahl zu einer technischen Notwendigkeit.
Bei der Auslegung von Feldnetzwerken sind Topologie, Kabeltyp, Schirmung und Erdung mindestens ebenso entscheidend wie die Protokollauswahl. Elektrische Störungen sind in industriellen Umgebungen unvermeidbar; die von Frequenzumrichtern erzeugten hochfrequenten Störanteile können bei falsch verlegten Datenkabeln zu schwer erklärbaren Kommunikationsunterbrechungen führen. Solche Störungen werden häufig für Softwarefehler gehalten, wodurch Wochen verloren gehen.
Die Anbindung der Datenebene an übergeordnete Systeme ist ein eigenes Thema. Herstellerunabhängige Datenmodelle für die Übertragung von Produktionsdaten an die Überwachungs- und Analyseebene verhindern, dass bei einem späteren Austausch von Anlagenkomponenten die gesamte Integration neu programmiert werden muss. Systeme, die über eine standardisierte Schnittstelle kommunizieren, schaffen Flexibilität in einer Anlage mit einer Lebensdauer von zehn Jahren.
Normen, Rechtsvorschriften und Dokumentation
Automatisierungsprojekte werden innerhalb eines rechtlichen und technischen Rahmens umgesetzt. Normen zur Maschinensicherheit legen fest, wie die Risikobeurteilung durchzuführen ist, mit welchem Zuverlässigkeitsniveau Sicherheitsfunktionen auszulegen sind und wie die Validierung zu dokumentieren ist. Für elektrische Anlagen und den Schaltschrankbau gelten eigene Normenreihen, für explosionsgefährdete Bereiche besondere Klassifizierungsregeln.
Für Maschinenhersteller sind die Konformitätserklärung und die Erstellung der technischen Unterlagen Voraussetzungen für das Inverkehrbringen des Produkts. Für Betreiber ergibt sich bei Arbeitsschutzprüfungen eine unmittelbare Verantwortung dafür, dass vorhandene Maschinen den aktuellen Sicherheitsanforderungen entsprechen. Dass eine Maschine vor Jahren angeschafft wurde, hebt die heutige Verpflichtung nicht auf.
Dokumentation ist nicht bloß eine Formalität; gut ausgearbeitete technische Unterlagen sind bei einer Modernisierung Jahre später die einzige verlässliche Quelle, um die ursprüngliche Systemauslegung nachzuvollziehen. Planungsunterlagen, die bei der Inbetriebnahme nicht aktualisiert werden, verursachen bei jedem späteren Eingriff zusätzliche Kosten.
Nachhaltigkeit und Energieeffizienz
In Produktionsanlagen ist Nachhaltigkeitheute nicht mehr nur ein Unternehmensziel, sondern eine wirtschaftliche Notwendigkeit. Um Teil der Lieferkette bleiben zu können, wird die Berichterstattung über den Energieverbrauch je Produkteinheit und den CO₂-Fußabdruck verlangt. Die Zuverlässigkeit dieser Berichterstattung setzt voraus, dass der Verbrauch auf Maschinen- und Linienebene gemessen wird.
Der Beitrag der Automatisierung im Energiebereich ist zweifach. Erstens ermöglicht sie direkte Einsparungen: Dazu zählen die Drehzahlregelung mit Frequenzumrichtern, die Vermeidung von Leerlaufbetrieb, die Überwachung von Druckluftleckagen und die Wärmerückgewinnung. Zweitens schafft sie Transparenz: Wenn bekannt ist, welches Produkt auf welcher Linie mit welchem Energieeinsatz hergestellt wird, kann die Produktionsplanung auch die Energiekosten berücksichtigen.
Auch die Reduzierung von Abfall und Ausschuss ist ein messbarer Bestandteil der Nachhaltigkeit. Frühwarnungen der Linie verringern die Menge fehlerhaft produzierter Chargenware; das Ausschleusen fehlerhafter Produkte im laufenden Prozess mittels Bildverarbeitung verhindert, dass diese an nachfolgenden Stationen weiterbearbeitet werden und zusätzliche Ressourcen verbrauchen.
Teamkompetenz und Schulung
Bei einer Automatisierungsinvestition ist der Mensch der am häufigsten übersehene Faktor. Bei der Inbetriebnahme eines neuen Systems muss das Instandhaltungsteam Fehler diagnostizieren können, die Bediener müssen die Benutzeroberfläche korrekt nutzen können und die Produktionsplanung muss die neuen Daten verwerten können. Systeme, die ohne Schulung übergeben werden, verbleiben schon bald dauerhaft in ihrer ursprünglichen Konfiguration und werden mit der Zeit außer Betrieb genommen.
Die Kompetenzplanung muss zu Projektbeginn erfolgen. Es ist vorab festzulegen, wer in welchen Systembereich eingreifen darf, bei welchen Themen externe Unterstützung benötigt wird und wie der Wissenstransfer sichergestellt wird. Systeme, die vom Wissen einer einzigen Person abhängen, werden beim Ausscheiden dieser Person zum betrieblichen Risiko.
Die Aktualität der Dokumentation ist Teil dieses Risikomanagements. Werden Elektropläne, Programmsicherungen, Parameterlisten und Inbetriebnahmeprotokolle aktuell gehalten, ist die Instandhaltung des Systems organisatorisch abgesichert und nicht von Einzelpersonen abhängig.
Wo anfangen?
Automatisierung ist ein weites Feld; der richtige Einstiegspunkt ist in jeder Anlage anders. Um zu klären, welcher Schritt für Sie geeignet ist, gibt es drei Wege: Wenn Sie Ihren Istzustand bewerten und Prioritäten festlegen möchten, nutzen Sie unsere Automatisierungsberatung; wenn Sie eine Lösung für einen konkreten Bedarf suchen, entdecken Sie unsere Lösungsfamilien; wenn Sie branchenspezifische Anforderungen besprechen möchten, besuchen Sie unsere Branchenseiten.
Wenn Sie möchten, dass wir Ihr Projekt direkt bewerten, können Sie das Angebotsformular ausfüllen oder über unsere Kontaktseite mit uns Kontakt aufnehmen. Aktuelle Anwendungen und technische Erläuterungen finden Sie in unserem Blog und Webinar -Archiv.
Häufig gestellte Fragen
Was ist der Unterschied zwischen industrieller Automatisierung und Fabrikautomation?
Industrielle Automatisierung ist der Oberbegriff und umfasst sämtliche industriellen Bereiche wie Fertigung, Verfahrenstechnik und Logistik. Fabrikautomation bezeichnet die Anwendung dieses Konzepts in Anlagen mit diskreter Fertigung . Prozessautomatisierung ist die entsprechende Anwendung desselben Konzepts in Anlagen mit kontinuierlicher Produktion .
Welche Kenntnisse sind erforderlich, um die PLC-Programmierung zu erlernen?
Grundkenntnisse der Elektrotechnik, Zahlensysteme und Logikgatter reichen für den Einstieg aus. Danach folgen mindestens eine der Sprachen nach IEC 61131-3, Sensor- und Aktortechnik, industrielle Kommunikationsprotokolle und Sicherheitsschaltungen. Praktische Erfahrung ist in diesem Bereich entscheidender als theoretisches Wissen.
Was ist der Unterschied zwischen MES und ERP?
ERP plant Ressourcen und verwaltet kaufmännische Prozesse; Aufträge, Bestände, Einkauf und Kosten gehören zu dieser Ebene. MES befasst sich dagegen mit dem aktuellen Produktionsgeschehen: Die Ausführung von Fertigungsaufträgen in der Produktion, die Erfassung von Produktionsdaten sowie die Dokumentation von Stillständen und Qualitätsdaten gehören zum Aufgabenbereich von MES. Beide ersetzen einander nicht, sondern versorgen sich gegenseitig mit Daten.
Was ist der Unterschied zwischen AGV und AMR?
AGV folgen einer am Boden definierten Fahrstrecke und haben eine feste Route. AMR erfassen dagegen ihre Umgebung, berechnen ihre Route selbstständig und können bei Hindernissen alternative Wege finden. AGV bieten Vorteile bei vorhersehbaren, festen Materialflüssen mit hohem Verkehrsaufkommen, AMR hingegen in Umgebungen mit wechselndem Layout und hohem Flexibilitätsbedarf. Für einen Vergleich nach Produktfamilien Sie können unsere Seite zu mobilen Robotern aufrufen.
Wie schnell amortisiert sich eine Investition in die Automatisierung?
Die Amortisationszeit hängt von der Art der Anwendung, der Anzahl der Schichten und dem Umfang der bestehenden Verluste ab. Bei Anwendungen, die gezielt einen Engpass beseitigen und im Mehrschichtbetrieb laufen, verkürzt sie sich deutlich. Für eine fundierte Berechnung müssen neben den Personalkosten auch Ausschuss, Nacharbeit, Stillstände und Kapazitätsgewinne in das Modell einbezogen werden.
Kann ich automatisieren, ohne meine vorhandenen Maschinen zu ersetzen?
In den meisten Fällen ja. Retrofit bezeichnet einen Ansatz, bei dem die mechanische Struktur der Maschine erhalten bleibt und die Steuerungs-, Antriebs- und Datenerfassungstechnik erneuert wird. Ist die mechanische Lebensdauer der Maschine noch nicht ausgeschöpft, kann ein Retrofit vergleichbare Funktionen zu deutlich geringeren Kosten als eine Neuinvestition ermöglichen.
Ist Automatisierung für kleine und mittlere Unternehmen sinnvoll?
Bei der Automatisierung zählt die Wiederholungshäufigkeit mehr als die Betriebsgröße. Ein Vorgang mit geringen Stückzahlen, der sich häufig wiederholt, lässt sich leichter automatisieren als ein Vorgang mit großem Volumen, der nur selten stattfindet. In kleineren Unternehmen hält ein schrittweiser Ansatz, der sich auf einen einzelnen Engpass konzentriert, statt die gesamte Linie zu automatisieren, sowohl das Risiko als auch die Anfangsinvestition gering.
Wie sollte die Instandhaltung von Automatisierungssystemen geplant werden?
Der Instandhaltungsplan wird auf Grundlage der Kritikalitätsanalyse des Systems erstellt. Für Komponenten, deren Ausfall die Produktion vollständig zum Erliegen bringt, werden Ersatzteile vorgehalten und regelmäßige Prüfungen durchgeführt. Auf der Softwareseite sind regelmäßige Datensicherungen, die Dokumentation der Versionsstände und Wiederherstellungstests ebenso wichtig wie die mechanische Instandhaltung.
Was ist der Unterschied zwischen SCADA und HMI?
Ein HMI dient als Bedienpanel direkt an der Maschine und steuert eine einzelne Maschine oder Station. SCADA ist hingegen eine übergeordnete Softwareebene, die Daten von mehreren Maschinen erfasst und eine anlagenweite Überwachung, Alarmverwaltung und historische Datenaufzeichnung ermöglicht. Während bei kleinen Anwendungen ein HMI allein ausreicht, ist auf Anlagenebene SCADA erforderlich.
Wo sollte man mit der Lagerautomatisierung beginnen?
Der Ausgangspunkt ist die Erfassung des bestehenden Materialflusses. Bevor Anlagenkomponenten ausgewählt werden, muss geklärt sein, welche Produkte wie häufig bewegt werden, wo die meiste Kommissionierzeit anfällt und welcher Prozessschritt einen Engpass verursacht. In der Regel bringt eine Teilautomatisierung, die auf den Kommissionierprozess der am häufigsten bewegten Produktgruppe abzielt, den größten Nutzen. Sortierlinien und vertikale Lagerlösungen sind typische Bestandteile dieses Schritts.
Eignet sich die Qualitätskontrolle mittels Bildverarbeitung für jedes Produkt?
Voraussetzung ist, dass der Fehler visuell erkennbar ist. Ein Riss im Inneren oder eine Abweichung in der Materialzusammensetzung ist mit einer Kamera nicht erkennbar; dafür sind andere Prüfverfahren erforderlich. Oberflächenfehler, Maßprüfung, Anwesenheitskontrolle und Codelesen gehören hingegen zu den Stärken der Bildverarbeitung.
Mit welchem Schritt sollte ein Industrie-4.0-Projekt beginnen?
Am Anfang sollten die Daten stehen. In einer Anlage, in der keine zuverlässigen Daten mit Zeitstempel von den Maschinen erfasst werden können, beruht jede darauf aufbauende Analyseebene auf Annahmen. Der erste Schritt besteht in der Regel darin, grundlegende Kennzahlen vorhandener Maschinen zu erfassen und Stillstandsursachen korrekt zu klassifizieren. Für eine Roadmap können Sie die Seiten Lösung 4.0 und Digitalisierung aufrufen.
Verringert Automatisierung die Beschäftigung?
In der Praxis verändert Automatisierung meist die Art der Arbeit. Während repetitive und körperlich belastende Aufgaben abnehmen, nehmen Tätigkeiten wie Systemüberwachung, Instandhaltung, Datenanalyse und Prozessverbesserung zu. In den meisten Unternehmen wird Automatisierung eingesetzt, um Lücken in Positionen zu schließen, für die keine qualifizierten Bedienkräfte gefunden werden.
Was ist der erste Schritt für die OT-Sicherheit?
Die Erstellung eines Anlageninventars. Ohne zu wissen, welche Geräte sich im Produktionsnetz befinden, welche Softwareversionen sie ausführen und mit wem sie kommunizieren, lässt sich kein Schutzkonzept planen. Auf die Inventarisierung folgen die Netzwerksegmentierung und die Kontrolle der Fernzugriffe. Weitere Informationen finden Sie auf unserer Seite OT-Cybersicherheit .
Durchgängige Automatisierung und Intralogistikintegration
Bei schlüsselfertigen Intralogistikprojekten werden Bestandsaufnahme, Materialflussanalyse, mechanische und elektrische Konstruktion, Software, Inbetriebnahme und After-Sales-Support mit einem einheitlichen Engineering-Ansatz umgesetzt. So erhalten Logistikautomatisierung und Lagerautomatisierungmit Förderanlagen, Sortiersystemen,, automatischen Lagerlösungen und AGV/AMR-Systemen eine bedarfsgerecht skalierbare Struktur.
Für einen unterbrechungsfreien Anlagenbetrieb wird durch die PLC-, SCADA- und HMI-Integration auf der Steuerungs- und Überwachungsebene sowie durch die WMS/WCS-Integration zwischen Lagerverwaltung und Anlagenkoordination ein zuverlässiger Datenfluss hergestellt. Dieser ganzheitliche Ansatz bietet eine Fabrikautomatisierung und Materialbewegungen verbindende industrielle Systemintegration .
Automatisierung von Lager-, Produktions- und Sortierprozessen
Intralogistikautomatisierungsteuert die innerbetrieblichen Materialbewegungen durchgängig, während Lagerautomatisierung,, Sortiersysteme,, automatische Lagersysteme,, AGV AMR-Systeme und Fördersysteme in einem gemeinsamen Ablauf zusammenarbeiten. Die WMS WCS-Integration unterstützt die Auftrags- und Bestandsverwaltung, die PLC SCADA-Integration hingegen die Steuerung auf Feldebene und die Transparenz der Betriebsabläufe.
Bei hohem Bestell- und Versandaufkommen sorgen Lagerautomatisierung für den E-Commerce und ein Paketsortiersystemdafür, dass Produkte schnell und korrekt zu ihren Zielorten geleitet werden. In der Produktion regelt die Automatisierung der Produktionslogistikdie Linienversorgung und den Transport von Halbfertigprodukten. Bei der Auswahl eines Lösungspartners sollten Unternehmen die Anbieter für Fabrikautomatisierung hinsichtlich ihrer Kompetenzen in Engineering, Integration, Inbetriebnahme und After-Sales-Support insgesamt bewerten.