Die servopneumatische Positionierung verbindet die einfache und robuste Bewegungserzeugung durch Druckluft mit einer geschlossenen Mess- und Regelschleife. Ziel ist es nicht, einen Standardzylinder nur zwischen zwei Endlagen zu betreiben, sondern die Last in definierte Zwischenpositionen zu verfahren, das Bewegungsprofil zu steuern oder bei geeigneten Anwendungen die Kraft zu regeln. Eine erfolgreiche Lösung betrachtet Antrieb, Wegmessung, Proportional-Wegeventil, Achsregler, mechanische Führung und Druckluftaufbereitung als ein Gesamtsystem. Dieser Katalogleitfaden zeigt anhand des aktuellen servopneumatischen Produktportfolios von Festo einen nachvollziehbaren Weg von der Aufgabenstellung über die Komponentenauswahl bis zur Inbetriebnahme und Abnahmeprüfung.
Was verändert ein servopneumatisches System?
In einer klassischen pneumatischen Schaltung beaufschlagt das Wegeventil eine der beiden Kammern mit Druck; die Endlage wird meist durch einen mechanischen Anschlag bestimmt. Bei einem servopneumatischen System wird die Antriebsposition kontinuierlich gemessen. Der Regler wertet die Differenz zwischen Soll- und Istwert aus und steuert den Schieber des Proportionalventils entsprechend an. Das Ventil verändert die in die Zylinderkammern ein- und ausströmende Luftmenge stufenlos. Dadurch werden Beschleunigung, Abbremsung und Annäherung an die Zielposition nicht nur über fest eingestellte Drosseln, sondern über einen geschlossenen Regelkreis geführt.
Die Kompressibilität der Druckluft ist zugleich Vorteil und technische Grenze des Systems. Bei mechanischem Kontakt lässt sich ein nachgiebigeres Verhalten erzielen; Änderungen von Last, Druck, Leitungsvolumen und Reibung beeinflussen jedoch die Regelgüte. Servopneumatik sollte deshalb nicht als direkter Ersatz für eine elektrische Achse ausgewählt werden. Genauigkeit, Steifigkeit, Halteverhalten, Energieverbrauch und Sicherheitsanforderungen der Anwendung müssen verglichen werden. Die Eignung der Lösung ist anhand des tatsächlichen Bewegungsprofils nachzuweisen.
Vorauswahl: Für welche Aufgaben kommt Servopneumatik infrage?
Langhubige Transportbewegungen zu variablen Zwischenpositionen, an unterschiedliche Produkthöhen angepasste Anschläge, geregeltes Andrücken oder Spannen, dynamischer Lasttransfer und präzises Anfahren von Endlagen sind Aufgaben, für die Servopneumatik infrage kommt. Festo beschreibt diese Technologie in den aktuellen Kategorieinformationen für positions- und kraftgeregelte Aufgaben und weist darauf hin, dass sie auch bei Anwendungen mit hohen bewegten Massen wirtschaftlich interessant sein kann. Diese Aussage allein ist keine Auswahlregel. Zyklus, Hub, Genauigkeit, betriebliche Druckluftversorgung und Gesamtbetriebskosten müssen für jedes Projekt neu berechnet werden.
Wenn eine sehr hohe statische Steifigkeit, langes Halten einer Position bei sehr geringem Energieverbrauch, selbsttätiges Halten der Last bei Druckverlust oder eine Prozessgenauigkeit im Mikrometerbereich gefordert sind, müssen auch alternative Antriebstechnologien verglichen werden. Bei vertikalen Achsen sind Energieausfall, Schlauchbruch und Ventilfehler gesondert zu untersuchen. Die Positionierfähigkeit des Reglers bedeutet nicht, dass damit allein die Funktionen zum sicheren Stillsetzen oder Halten der Last erfüllt werden.
Systemarchitektur: Antrieb, Ventil und Regler
- Antrieb mit Messsystem: Erzeugt die mechanische Bewegung und meldet die tatsächliche Position des Schlittens oder Kolbens an den Regler.
- Proportional-Wegeventil: Verändert die Be- und Entlüftung der beiden Arbeitskammern stufenlos entsprechend dem Stellsignal.
- Achsregler: Verarbeitet den Positions- oder Kraftsollwert, wertet die Rückmeldung aus und übernimmt Bewegungsprofilführung und Diagnose.
- Pneumatische Infrastruktur: Schafft durch Druckluftaufbereitung, ausreichend dimensionierte Versorgungsquerschnitte, geeignete Schläuche und ungehinderte Abluft reproduzierbare Betriebsbedingungen.
- Mechanische und elektrische Umgebung: Umfasst Tragkonstruktion, Führung, Anschlussleitungen, Sensoren, Brems- oder Klemmeinheit und die Schnittstelle zur übergeordneten Steuerung.
Es reicht nicht aus, nur die Nennleistung einer dieser Komponenten zu betrachten. Wird ein großer Antrieb mit einem kleinen Ventil kombiniert, lässt sich die Sollzeit nur schwer erreichen. Ein großes Ventil und lange Schläuche können wiederum das zu regelnde Luftvolumen erhöhen. Selbst bei hoher Messauflösung begrenzen ein nachgiebiges Maschinengestell, spielbehaftete Verbindungen oder veränderliche Reibung die tatsächliche Prozessgenauigkeit. Die Systemberechnung muss mechanische und pneumatische Zeitkonstanten gemeinsam berücksichtigen.
DGCI: Wie wird das Messsystem in den Antrieb integriert?
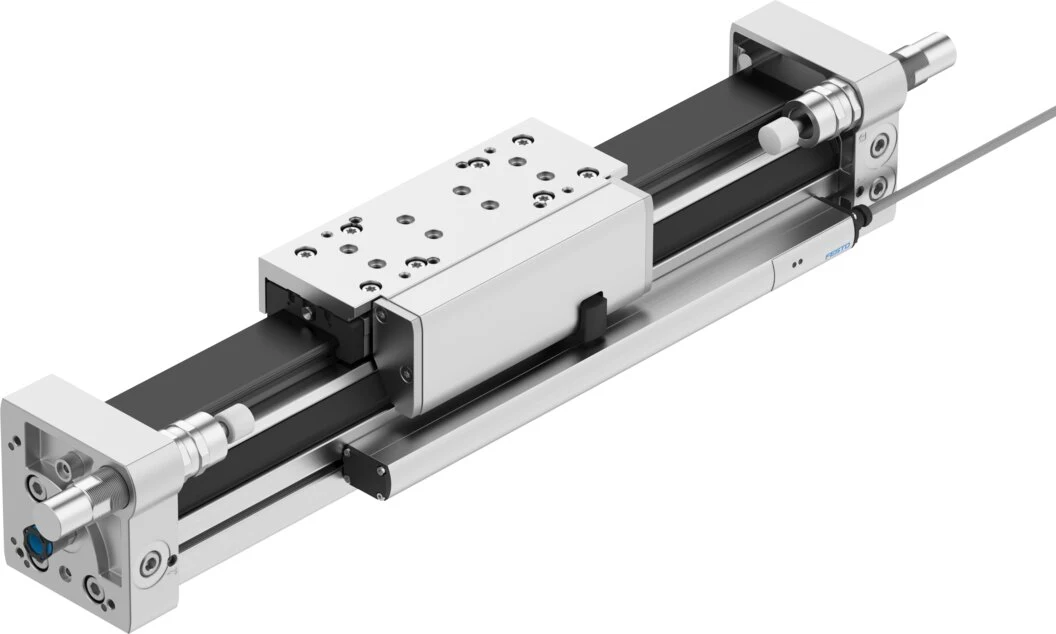
DGCI ist eine Baureihe kolbenstangenloser Linearantriebe mit integrierter Wegmessung. Die aktuelle Produktseite von Festo hebt den absolut und berührungslos messenden Weggeber, die geführte Bauweise sowie die Eignung für servopneumatische Anwendungen mit CPX-CMAX oder CPX-CMPX hervor. Die kolbenstangenlose Bauweise hilft, bei langen Hüben die Gesamtlänge der Maschine zu reduzieren. Die auf die Mitnehmerplatte wirkenden Kräfte und Momente müssen jedoch anhand der Führungskapazität und der Genauigkeit der Montagefläche geprüft werden.
In der aktuellen technischen Dokumentation für DGCI, Ausgabe 2026, werden Baugrößen und Hubvarianten der Produktfamilie in getrennten Tabellen aufgeführt. Diese Werte sind nicht für alle Kombinationen gleich. Eine Dimensionierung allein anhand der Bezeichnung „DGCI“ ist daher nicht möglich. Hub, Kolbendurchmesser, Führungsvariante, Messschnittstelle, Ausrichtung der pneumatischen Anschlüsse und Zubehör werden in der Konfiguration verbindlich festgelegt. Die bewegte Masse muss Greifer, Adapter, Kabel- und Schlauchpaket sowie die schwerste Produktausführung umfassen.
VPWP: Durchfluss dosiert regeln statt nur ein- und ausschalten
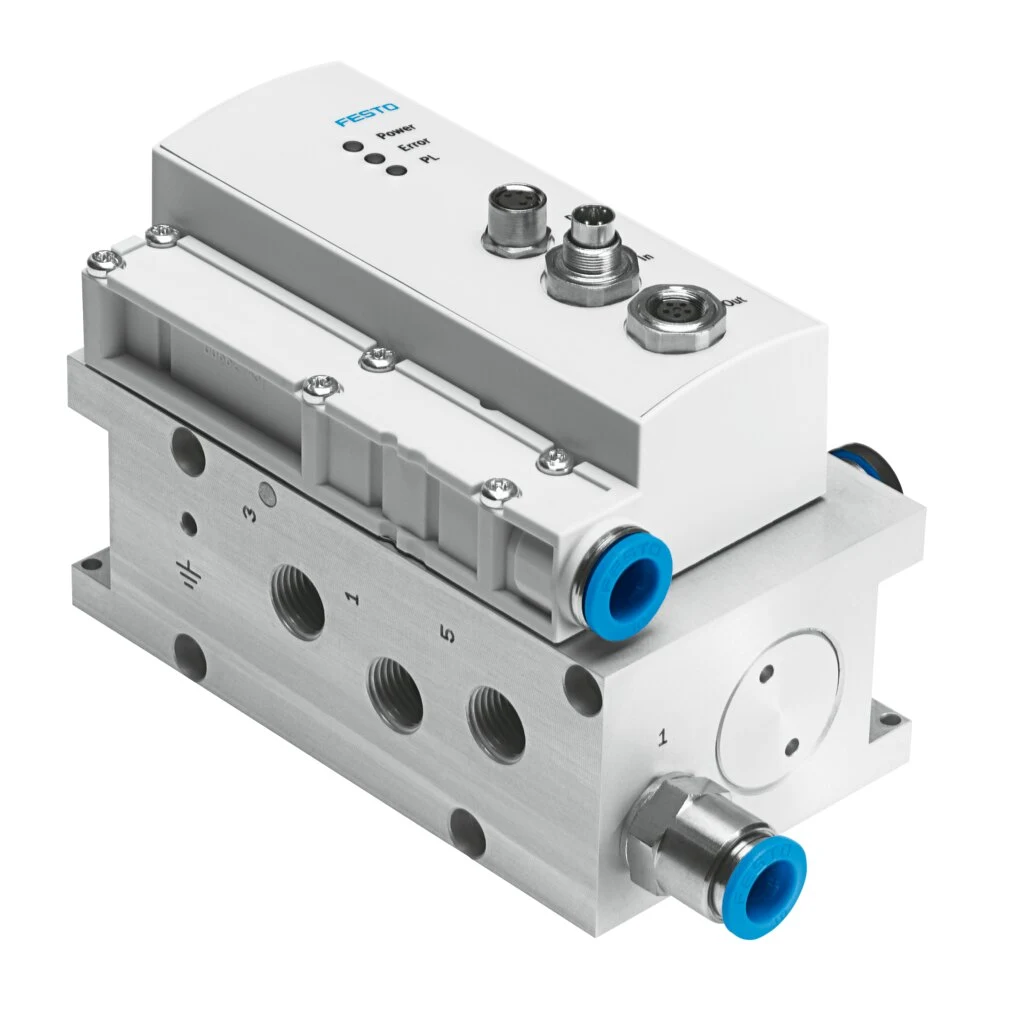
VPWP ist ein digital angesteuertes Proportional-Wegeventil mit geregeltem Kolbenschieber. Die aktuelle Festo-Seite nennt integrierte Drucksensoren, automatische Identifikation, Diagnosefunktion und einen Digitalausgang, der beispielsweise für eine Klemm- oder Bremseinheit genutzt werden kann, als Produkteigenschaften. Die Kombination des Ventils mit dem Achsregler CPX-CMAX und dem Endlagenregler CPX-CMPX für servopneumatische Anwendungen wird ausdrücklich angegeben.
Die Ventilbaugröße wird nicht allein anhand des Anschlussgewindes des Antriebs ausgewählt. Bewegte Masse, Zylindervolumen, Sollbeschleunigung, Hub, Versorgungsdruck und Schlauchlänge beeinflussen den erforderlichen Nenndurchfluss. Die aktuelle Produktliste von Festo enthält VPWP-Varianten mit unterschiedlichen Nenndurchflüssen. Die passende Variante wird durch die Auslegungsberechnung bestimmt. Eine möglichst geeignete Platzierung des Ventils am Antrieb kann unnötiges Leitungsvolumen und Verzögerungen reduzieren. Auch ein durch Verschmutzung oder einen zu kleinen Querschnitt verursachter Gegendruck am Abluftschalldämpfer kann das Zyklusverhalten beeinträchtigen.
CPX-CMAX: Koordination der Positions- und Kraftregelung
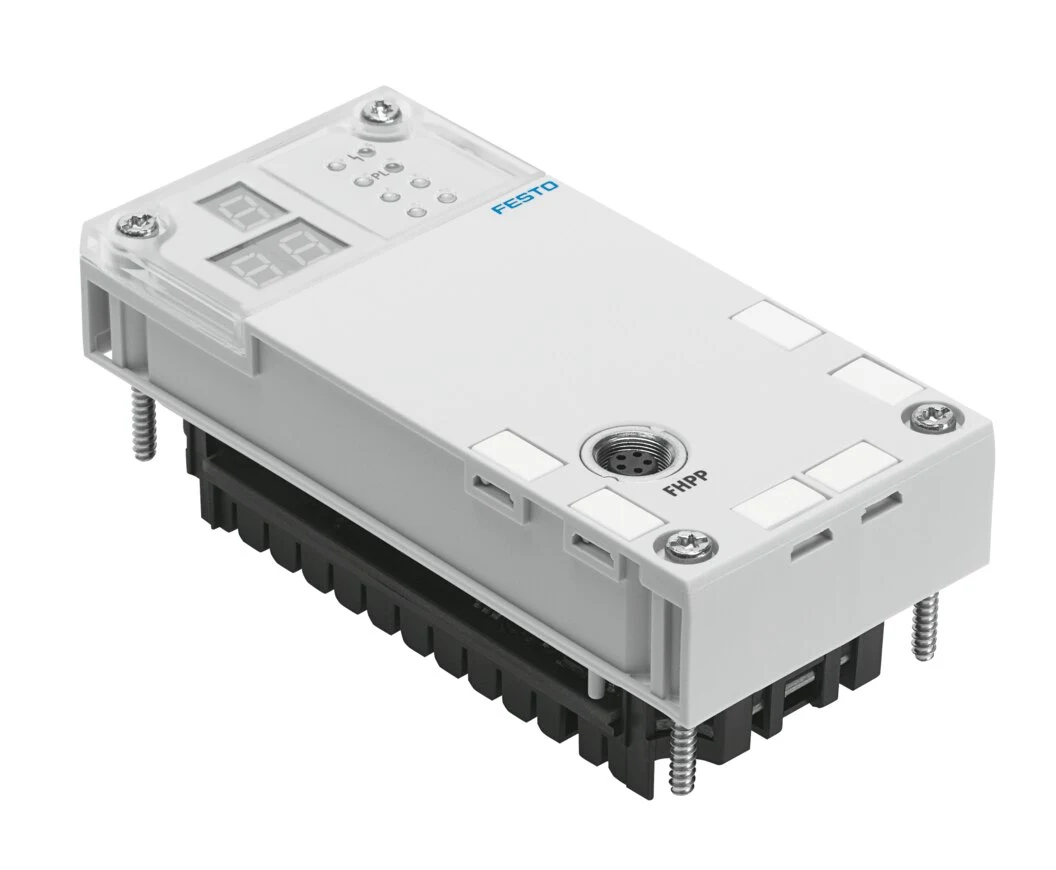
CPX-CMAX ist ein Achsregler, der im modularen elektrischen Terminal CPX arbeitet. Laut aktuellen Produktinformationen unterstützt er pneumatische Kolbenstangenantriebe, kolbenstangenlose Antriebe und Schwenkantriebe, bietet Positions- und Kraftregelung und unterstützt die Inbetriebnahme durch automatische Identifikation sowie die Diagnose über das Festo Configuration Tool. Damit lässt sich die Achsregelung in eine dezentrale Automatisierungsstruktur integrieren, statt sie in einem von den Feld-I/O getrennten, eigenständigen Gerät auszuführen.
Die Kommunikationsmöglichkeiten des Reglers ersetzen nicht die Aufgaben des übergeordneten PLC-Programms. Maschinenzustand, Rezeptauswahl, Sollwertbegrenzung, Teileanwesenheit sowie Tür- und Sicherheitsbedingungen werden an der Schnittstelle zwischen PLC und Achse definiert. Eine Fehlernummer sollte nicht nur auf dem Bildschirm angezeigt, sondern für die Instandhaltung zusammen mit Zeitstempel, Achszustand, Sollwert, Istwert und Druckbedingungen aufgezeichnet werden. Der Sicherungsplan umfasst auch den Parametersatz und die verwendete Softwareversion.
Das für die Dimensionierung erforderliche tatsächliche Lastprofil
| Eingangsgröße | Warum erforderlich? | Häufig unvollständige Angabe in der Praxis |
|---|---|---|
| Gesamte bewegte Masse | Bestimmt Beschleunigung, Ventildurchfluss, Abbremsung und Belastung der Tragkonstruktion. | Nur das Produkt angeben und Schlitten, Greifer sowie Kabel unberücksichtigt lassen |
| Hub und Zielpositionen | Bestimmt Antriebslänge, Leitungsvolumen und Zyklusablauf. | Nur den maximalen Hub angeben und häufig ausgeführte kurze Bewegungen nicht berücksichtigen |
| Bewegungszeit und Verweilzeit | Beeinflusst das Beschleunigungs-/Bremsprofil und den Energiebedarf. | Die gesamte Maschinenzykluszeit mit der Bewegungszeit einer einzelnen Achse verwechseln |
| Einbaulage und äußere Kraft | Beeinflusst die Wirkung der Schwerkraft, die Prozesskraft und das Störungsszenario. | Das Verhalten der vertikalen Last bei Energieausfall nicht definieren |
| Genauigkeit und Wiederholgenauigkeit | Verknüpft das Regelungsziel mit der mechanischen Toleranzkette. | Die Messauflösung als Prozessgenauigkeit angeben |
| Druckluftversorgung | Dynamischer Druck, Durchfluss und Druckluftqualität beeinflussen die Regelstabilität. | Den Kompressordruck als Mindestdruck am Ventileingang annehmen |
Positionsregelung und Kraftregelung unterscheiden
Bei der Positionsregelung besteht das Hauptziel darin, das bewegte Element in eine definierte Position zu bringen und innerhalb der festgelegten Toleranz zu halten. Bei der Kraftregelung wird dagegen die nach dem Kontakt im Prozess erzeugte Kraft geregelt. Beide Aufgaben können in unterschiedlichen Phasen desselben Zyklus auftreten: Das Anfahren kann positionsgeregelt und die Bearbeitung nach dem Kontakt kraftgeregelt erfolgen. Umschaltbedingung, zulässige Geschwindigkeit, Maximalkraft, Kontakterkennung und Zeitüberschreitung müssen eindeutig festgelegt werden.
Die pneumatische Kraft hängt von Druck und wirksamer Kolbenfläche ab. Dichtungsreibung, Druck in der Gegenkammer, Einbaulage und mechanische Verluste verändern jedoch den tatsächlichen Wert. Dass der Regler eine Druckrückführung nutzt, bedeutet nicht, dass die Prozesskraft unter allen Bedingungen direkt und rückführbar gemessen wird. Die für die Qualitätsdokumentation erforderliche Messunsicherheit muss gesondert definiert werden. Bei Bedarf ist ein unabhängiger Kraftsensor einzusetzen.
Warum sind Druckluftaufbereitung und Leitungsführung Regelungsparameter?
Der Versorgungsdruck lässt sich nicht allein durch den statischen Manometerwert beschreiben. Der niedrigste dynamische Druck am Ventileingang während der Beschleunigung der Achse muss gemessen werden. Der gesamte Strömungswiderstand von Hauptleitung, Filterregler, Verteilerblock, Ventil und Schläuchen ist zu berücksichtigen. Werden an derselben Leitung weitere Verbraucher mit hohem Durchfluss betrieben, muss die Prüfung bei der ungünstigsten gleichzeitigen Belastung erfolgen. Ein unnötiges Erhöhen des Drucks kann die Energiekosten und mechanischen Belastungen steigern, statt einen unzureichenden Querschnitt zu kompensieren.
Innendurchmesser, Länge und Anzahl der Schlauchverbindungen beeinflussen die Be- und Entlüftungszeit der beiden Kammern. Unterschiedliche Leitungslängen können zu asymmetrischem Bewegungsverhalten führen. Gequetschte Schläuche, ein falscher Durchmesser an der Steckverbindung, verstopfte Schalldämpfer und verschmutzte Filter können die Wirkung der Reglereinstellung im Laufe der Zeit verändern. Die Druckluftqualität muss den aktuellen technischen Anforderungen der Festo-Komponenten entsprechen. Die Entscheidung über eine Druckluftölung ist für das gesamte installierte System einheitlich umzusetzen.
Mechanischer Aufbau und Messkette
Der Antrieb wird verspannungsfrei und mit den vom Hersteller zugelassenen Befestigungselementen montiert. Bei langen Hüben sind Profilabstützung, die Berechnung der Gestelldurchbiegung und thermische Ausdehnung zu berücksichtigen. Mit zunehmendem Abstand des Lastschwerpunkts vom Schlitten steigt das Moment; eine alleinige Prüfung der Axialkraft reicht nicht aus. Bei Konstruktionen mit parallelen Führungen sind die Montagetoleranzen zu messen, da Fluchtungsfehler zu Verklemmen und veränderlicher Reibung führen können.
Wegsensor und Anschlussleitung werden vor elektromagnetischen und mechanischen Einflüssen geschützt. Das Kabel wird in der Energieführungskette entsprechend den Biegevorgaben des Herstellers verlegt; nahe dem Steckverbinder dürfen keine Zugbelastungen wirken. Stimmen Messreferenz und Prozessreferenz nicht überein, wird ein Werkzeugoffset definiert. Werkstückkontaktpunkt, Adapternachgiebigkeit und Greiferspiel werden bei der tatsächlichen Zielgröße der Abnahmeprüfung berücksichtigt.
Ablauf der Inbetriebnahme
- Prüfen Sie mechanische Verbindungen, den über den gesamten Hub benötigten Bewegungsraum, pneumatische Anschlüsse, Kabel und Bewegungsrichtung unter Bedingungen mit begrenzter Energie.
- Bestätigen Sie anhand der vollständigen Bestellcodes in den Festo-Unterlagen die Kompatibilität der Kombination aus Antrieb, Ventil und Regler.
- Beaufschlagen Sie die Druckluftleitung kontrolliert mit Druck. Prüfen Sie Leckagen, Filterzustand und freie Abluftwege und messen Sie den dynamischen Versorgungsdruck.
- Prüfen Sie bei niedriger Geschwindigkeit, ob der Messwert mit der mechanischen Bewegungsrichtung und dem tatsächlichen Hub übereinstimmt.
- Führen Sie die automatische Identifikation und die Grundparametrierung gemäß der Inbetriebnahmeanleitung des Herstellers durch und dokumentieren Sie die ermittelten Werte.
- Prüfen Sie alle Zielpositionen bei geringster Last, Nennlast und höchster Last. Testen Sie kurze und lange Bewegungen jeweils getrennt.
- Falls ein Kraftregelungsmodus vorhanden ist, prüfen Sie die Szenarien Kontakt, Umschaltung, Grenzwert, Zeitüberschreitung und fehlendes Werkstück.
- Validieren Sie das Verhalten bei Druckabfall, Sensorfehlern, Kommunikationsverlust und nach einem Not-Halt anhand der Risikobeurteilung.
Führen Sie die Leistungsabnahme anhand geeigneter Kennzahlen durch
Dass eine Achse ihre Zielposition erreicht, reicht für die Produktionsabnahme nicht aus. Die Positionsabweichung muss bei Annäherung aus gleicher und entgegengesetzter Richtung getrennt gemessen werden; die Wiederholgenauigkeit ist bei unterschiedlichen Lasten, Temperaturen und Versorgungsdrücken zu bewerten. Einschwingzeit, Überschwingen, Zykluszeit, Druckluftverbrauch und Ausfallrate werden erfasst. Bei Prozessen mit Kontakt werden zusätzlich der Kraftverlauf und die Kontaktgeschwindigkeit überwacht. Bei langen Verweilzeiten werden die Auswirkungen von Positions- oder Druckkorrekturen auf Energieverbrauch und Temperatur beobachtet.
Die Prüfung darf sich nicht auf das Nennprodukt beschränken. Verglichen werden das schwerste und leichteste Produkt, die zulässige Reibungsänderung sowie der Zustand bei Schichtbeginn und im thermisch eingeschwungenen Betrieb. Die geforderte Toleranz wird am mechanischen Bezugssystem der Maschine gemessen; der interne Positionswert auf der Anzeige des Controllers ersetzt keine unabhängige Messung. Werden Abnahmekriterien, Messverfahren und Stichprobenumfang bereits in der Vertragsphase festgelegt, lassen sich Diskussionen bei der Inbetriebnahme reduzieren.
Sicherheit, Energieausfall und Wiederanlauf
Die servopneumatische Regelung ist eine normale Betriebsfunktion; eine Sicherheitsfunktion entsteht erst auf Grundlage einer Risikobeurteilung, des erforderlichen Performance Levels und einer freigegebenen Komponentenarchitektur. Bei vertikalen Achsen oder Achsen mit potenzieller Energie werden die Folgen eines Druckverlusts berechnet. Maßnahmen wie mechanisches Halten, Bremsen, Gewichtsausgleich, kontrolliertes Entlüften oder das Bewegen der Last in einen sicheren Bereich werden anwendungsbezogen ausgewählt. Dass der digitale Ausgang am VPWP eine Brems- oder Klemmeinheit ansteuern kann, stellt allein keine Aussage zur Sicherheitsintegrität dar.
Nach Wiederkehr der Energieversorgung darf keine automatische Bewegung freigegeben werden, bevor die Referenzierung der Achse, ihre tatsächliche Position und der Zustand des Werkstücks im Prozessbereich überprüft wurden. Szenarien für unerwarteten Anlauf, verklemmte Werkstücke und Bedienereingriffe werden in der Steuerungssoftware berücksichtigt. Bei Wartungsarbeiten werden Druckluft- und Stromversorgung sicher getrennt; gespeicherte pneumatische Energie wird abgebaut und die bewegliche Last mechanisch gesichert.
Wartung und Lebenszyklusmanagement
Die regelmäßige Wartung beschränkt sich nicht auf die Suche nach undichten Dichtungen. Führungsspiel, Profilverbindung, Scheuerstellen an Schläuchen, gelockerte Steckverbinder, verstopfte Schalldämpfer, Druckabfall am Filter und der Verlauf des dynamischen Versorgungsdrucks werden gemeinsam überwacht. Nimmt die Regelabweichung zu, werden vor einer Änderung der Softwareeinstellungen die mechanische Reibung, Leckagen und Druckverhältnisse geprüft. Willkürliche Parameteränderungen können die eigentliche Fehlerursache verdecken.
Die Ersatzteilliste muss anstelle der Baureihenbezeichnung die vollständige Produktnummer, die Konfiguration und den Dokumentenstand enthalten. Parametersicherung, PLC-Schnittstellenbeschreibung, Kabelliste und Pneumatikschaltplan werden zusammen mit der Maschinendokumentation aufbewahrt. Der Produktlebenszyklus und eine mögliche Nachfolgeempfehlung werden vor der Bestellung auf der aktuellen Produktseite von Festo geprüft; eine Variante aus einem älteren Katalog darf nicht als aktuell vorausgesetzt werden.
Informationsliste für die Angebotserstellung
- Bewegungsrichtung, Einbaulage, Nutzhub, Zwischenpositionen und mechanische Endlagenreserven
- Minimale/maximale bewegte Masse einschließlich Schlitten, Adapter, Greifer, Produkt, Kabeln und Schläuchen
- Angestrebte Bewegungszeit, Verweilzeit, Zyklen pro Stunde und Betriebsprofil
- Geforderte Positionstoleranz, Wiederholgenauigkeit, Einschwingzeit und Messverfahren
- Gegebenenfalls Kraftbereich, Kontaktgeschwindigkeit, Prozesstoleranz und Bedarf an unabhängiger Messung
- Dynamischer Versorgungsdruck der Anlage, Druckluftqualität, verfügbarer Volumenstrom und gleichzeitig betriebene Verbraucher
- Umgebungstemperatur, Staub, Feuchtigkeit, Reinigung mit Wasser, Vibrationen und Schutzanforderungen
- PLC, Feldbus, vorgesehener CPX-Aufbau, Fehlerprotokollierung und Rezeptverwaltung
- Risikobeurteilung, vertikale Last sowie Szenarien für Energieausfall und Wiederanlauf
- Abnahmeprüfung, Dokumentation, Schulung sowie Ersatzteil- und Wartungsziele
Ein fachgerecht ausgelegtes servopneumatisches Projekt basiert nicht auf einem einzelnen Bestellcode, sondern auf einer abgestimmten Systemkombination und messbaren Abnahmekriterien. DGCI steht für Bewegung und Rückführung, VPWP für den geregelten Luftstrom und CPX-CMAX für den Positions-/Kraftregelkreis sowie die Diagnose. Beim Ansatz von Oskon wird dieses Zusammenspiel unter Berücksichtigung des tatsächlichen Lastprofils, der Druckluftinfrastruktur, der Maschinensicherheit und der übergeordneten Automatisierung validiert. Die endgültige Auswahl erfolgt stets anhand der aktuellen Festo-Konfiguration und der technischen Dokumentation der exakt zu bestellenden Variante.
Offizielle Festo-Quellen
- Festo — Produktkategorie Servopneumatik
- Festo — DGCI Linearantrieb mit Wegmesssystem
- Festo — VPWP Proportional-Wegeventil
- Festo — CPX-CMAX Achscontroller
- Festo — Technische Dokumentation DGCI (Version 2026)
- Festo — Technische Dokumentation VPWP
- Festo — Technische Dokumentation CPX-CMAX