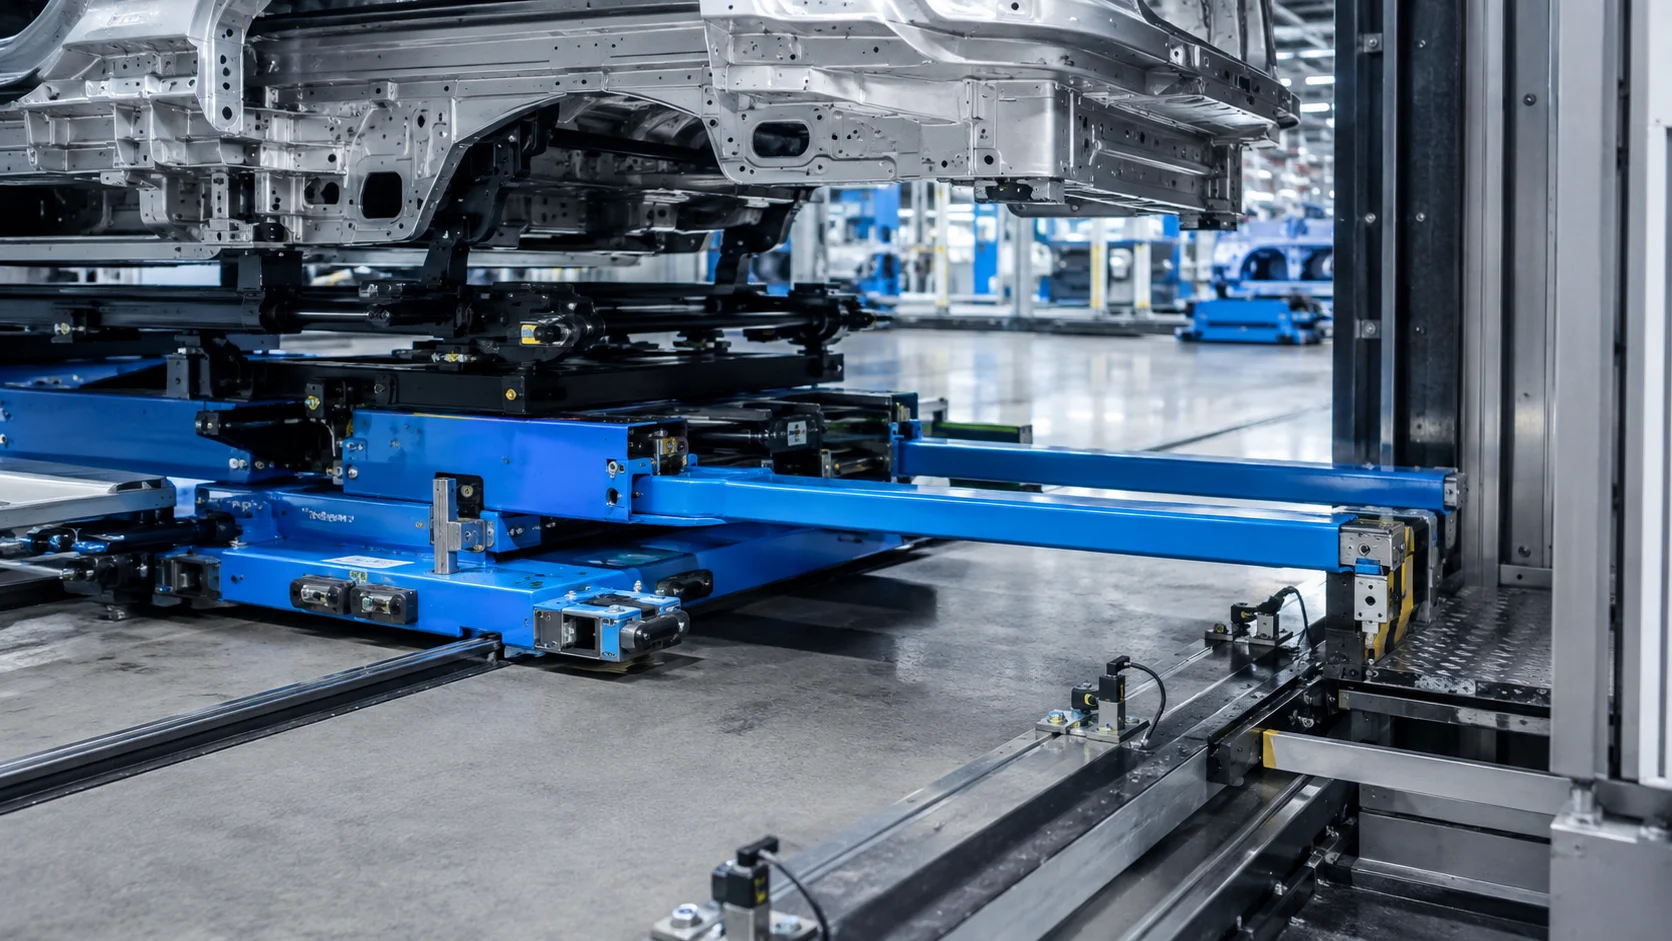
Planen Sie bei automatischen Transporteinheiten und Teleskopstangen Last, Bewegungsraum und Positionsprüfung gemeinsam. Die Produktübergabe zwischen Stationen hängt ebenso von der Steuerungsschnittstelle wie von der mechanischen Abstimmung ab.
Die transportierte Last ist der Ausgangspunkt der Auslegung
Produktmasse, Schwerpunkt, Kontaktpunkte und Variantenvielfalt bestimmen die Auswahl der Transporteinheit. Bei einem Teleskopmechanismus wird nicht nur die eingefahrene Länge, sondern auch die Bewegungshüllkurve beim Ausfahren bewertet. Benachbarte Anlagen, Kabelführung und Wartungszugang müssen dabei berücksichtigt werden. Die angestrebte Zykluszeit wird gemeinsam mit der mechanischen Leistungsfähigkeit sowie dem Beschleunigungs- und Anhalteverhalten betrachtet.
Prüfen Sie die Position aufgabenbezogen
Die Information, dass sich die Transporteinheit bewegt hat, belegt nicht, dass die Last die richtige Übergabeposition erreicht hat. Für Ausgangs-, Zwischen- und Übergabepositionen werden die erforderlichen Prüfungen festgelegt. Sensorik oder Positionsmessverfahren werden entsprechend den mechanischen Toleranzen und Betriebsbedingungen ausgewählt. Widersprechen sich Signale, die sich gegenseitig bestätigen sollen, muss das Systemverhalten eindeutig festgelegt sein. Die Anzeige stellt die erwartete Position und die ausbleibende Rückmeldung verständlich dar.
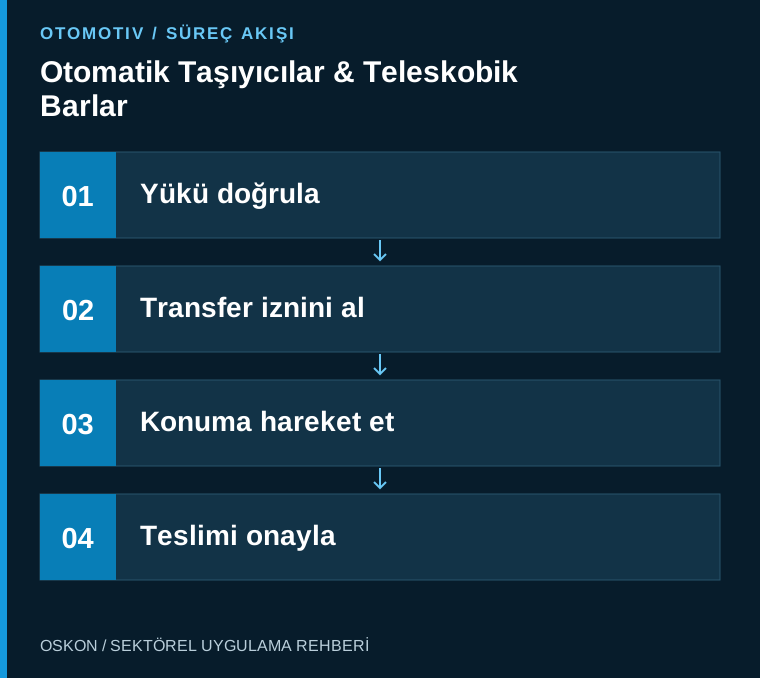
Der Transfer ist ein beidseitiger Vorgang
Neben der Bereitschaft der abgebenden Station muss auch die aufnehmende Station die Last übernehmen können. Lastanwesenheit, mechanische Abstützung und die Meldung über die abgeschlossene Übergabe werden in einer gemeinsamen Ablaufsequenz verwaltet. Für Kommunikationsverzögerungen oder -unterbrechungen werden Zeitüberwachung und Wiederholverhalten festgelegt. Der Neustart eines nicht abgeschlossenen Transfers wird im Hinblick auf Szenarien wie einen doppelten Lasttransport oder das Zurücklassen einer nicht abgestützten Last bewertet.
Trennen Sie die Bewegungsbetriebsarten
Die Tätigkeiten im Automatikbetrieb, beim Einrichten, bei der Wartung und bei der Störungsbehebung unterscheiden sich. Berechtigungen und Bewegungsfreigaben werden entsprechend der Risikobeurteilung dieser Aufgaben definiert. Eine Bestätigung auf der normalen PLC-Bedienoberfläche ersetzt nicht die erforderliche Sicherheitsfunktion. Für Energieausfall, Verlust der Positionsinformation und mechanisches Verklemmen wird ein zur Anlagenauslegung passendes Wiederanlaufverfahren vorbereitet.
Mechanische Trends liefern Daten für die Instandhaltung
Verlängerte Zykluszeiten, veränderte Antriebslasten oder wiederkehrende Warnungen an bestimmten Positionen können die Fehlersuche in der Instandhaltung unterstützen. Diese Signale allein stellen keine eindeutige Fehlerdiagnose dar; sie werden gemeinsam mit einer mechanischen Inspektion ausgewertet. Wartungsaufzeichnungen zu Stangen, Lagern und Kontaktelementen können mit Bewegungsdaten verknüpft werden. Nach einem Eingriff werden Positions- und Transferprüfung wiederholt.
Die Abnahme muss mit realer Last und realen Varianten erfolgen
Ein Bewegungstest ohne Last zeigt die Grundfunktion; zusätzlich sind Versuche mit realer Lastverteilung und unterschiedlichen Produkten erforderlich. Getestet werden das Warten bei nicht bereiter Nachbarstation sowie kontrollierte Unterbrechungen während der Bewegung und Wiederanlaufszenarien. Das Abnahmeprotokoll enthält die verwendete Last und die geprüften Toleranzen. So werden die im Produktionsbetrieb zu erwartenden Situationen über den nominalen Zyklus hinaus untersucht.
Wesentliche Informationen für die Überwachung in der Automatisierung
| Kontrollpunkt | Überwachte Information |
|---|---|
| Positionsrückmeldung | Prüfung der Bewegungs- und Übergabepositionen |
| Laststatus | Produktanwesenheit und Übergabeverfolgung |
| Antriebsdaten | Zyklus- und Lasttrends |
Drei Fragen zum Projektstart
- Wurde die Bewegungshüllkurve des ausgefahrenen Mechanismus geprüft?
- Ist die Transferbestätigung an beiden Stationen konsistent?
- Wurde der Wiederanlauf nach einer Unterbrechung mit realer Last getestet?
Entdecken Sie verwandte Anwendungen
Pufferbereich und Hängesysteme – in diesen Beiträgen erfahren Sie mehr über die zugehörigen Prozesse. Sie können alle Beiträge zur Automobilindustrie oder die Seite mit den Branchenlösungen aufrufen.