„3D-MID-Kompetenz“ und „Sondermaschinenbau“ sind zwei eigenständige Kompetenzen innerhalb von HARTING, gehören jedoch nicht zur selben Produktfamilie. Der 3D-MID-Bereich der HARTING AG in der Schweiz befasst sich mit der Entwicklung und Serienfertigung kundenspezifischer mechatronischer Bauteile, die elektronische und mechanische Funktionen auf einem dreidimensionalen Träger vereinen. HARTING Applied Technologies hingegen entwickelt und fertigt Montagevorrichtungen, teilautomatisierte Arbeitsplätze und vollautomatische Montageanlagen. Beide Bereiche können in einem Projekt zusammenwirken; daraus darf jedoch nicht abgeleitet werden, dass jedes 3D-MID-Bauteil zusammen mit einer Sondermaschine verkauft wird oder jede Maschine von Applied Technologies 3D-MID-Bauteile herstellt.
Dieser Projektierungsleitfaden stellt die beiden Kompetenzen mit klarer Abgrenzung vor und erläutert ihre mögliche Verbindung über die Fertigungsgerechtigkeit. Auf der 3D-MID-Seite werden Bauteilgeometrie, Material, Leiterbahnen, elektronische Komponenten, Prozesse und Validierung betrachtet; auf der Sondermaschinenseite werden Produktzuführung, Montage, Messtechnik, Prüfung, Robotik, Steuerungssoftware, Datenerfassung und Abnahmekriterien definiert. Die im Text genannten technischen Abmessungen und Materialwerte gelten ausschließlich für das namentlich genannte Standard-3D-MID-Trägerprodukt. Die Leistungsfähigkeit kundenspezifischer Bauteile oder Maschinen lässt sich ohne konkrete Anforderungsanalyse und Validierung nicht aus diesem Beispiel ableiten.
Was ist 3D-MID – und was nicht?
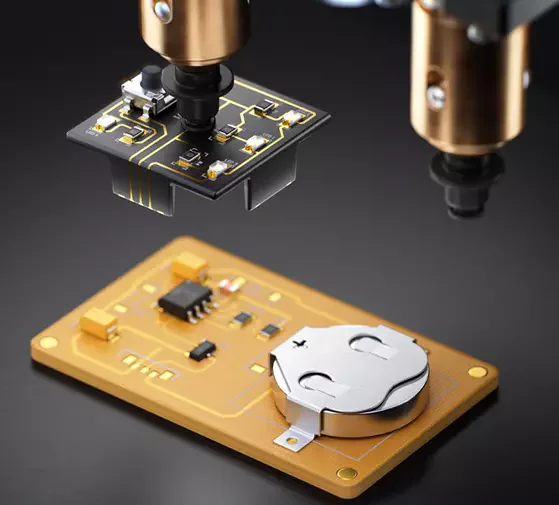
In der offiziellen Beschreibung von HARTING bezeichnet 3D-MID mit dem Begriff „Mechatronic Integrated Device“ die Verbindung elektronischer und mechanischer Funktionen auf einem dreidimensionalen Grundkörper. Anders als bei den Layoutgrenzen herkömmlicher flacher Leiterplatten können Leiterbahnen über mehrere Oberflächen eines Bauteils verlaufen; zugleich kann der Träger Funktionen zur mechanischen Positionierung, Montage oder als Gehäuse übernehmen. Dieser Ansatz bietet Potenzial für Gestaltungsfreiheit, Miniaturisierung, Gewichtsreduzierung, Funktionsintegration und eine Verkürzung der Prozesskette. Das Wort Potenzial ist dabei wichtig: Die Umwandlung einer flachen Leiterplatte in ein dreidimensionales Bauteil führt nicht automatisch zu kleineren, kostengünstigeren oder zuverlässigeren Ergebnissen.
3D-MID ist nicht gleichbedeutend mit dreidimensionalem Druck und beschränkt sich nicht darauf, Leiterbahnen auf ästhetisch geformten Kunststoff aufzubringen. Trägermaterial, Formgebungsverfahren, Metallisierungssystem, Leiterbahngeometrie, Oberflächenbeschichtung, Komponentenmontage und Einsatzumgebung müssen aufeinander abgestimmt sein. HARTING Schweiz gibt auf seiner offiziellen Website an, die 3D-MID-Prozesskette von der ersten Idee über den Prototypenbau bis zur Qualifizierung des Serienprodukts an einem Standort durchzuführen. Diese durchgängige Abwicklung kann Rückmeldungen zwischen den Prozessschritten beschleunigen; dennoch werden Stückzahl-, Toleranz-, Prüf- und Investitionsziele für jedes Kundenprojekt gesondert bewertet.
Produktanforderungen vor dem Leiterbahnlayout festlegen
Ein 3D-MID-Projekt sollte nicht mit dem Zeichnen von Leiterbahnen im CAD beginnen, sondern mit der Definition von Funktionen und Randbedingungen. Erfasst werden die mechanischen Aufgaben des Bauteils im Gerät, Anschlusspunkte, angestrebte Außenabmessungen, Montagebezüge, statische und dynamische Belastungen, Betriebstemperatur, Feuchtigkeit, chemische Einwirkungen, Vibrationen und erwartete Lebensdauer. Auf elektrischer Seite werden Spannung, Strom, Frequenz, Signalintegrität, Isolation, Anforderungen an Kriech- und Luftstrecken, RF-Verhalten sowie ESD/EMC-Ziele festgelegt. Komponentenliste, Gehäuseformen, Verlustleistung, Löt- oder andere Verbindungsverfahren und Prüfzugänglichkeit werden am selben Modell bewertet.
Die dreidimensionale Leiterbahnführung darf nicht mit Formtrennlinien, scharfen Kanten, Werkzeugbewegungen, der Laserzugänglichkeit oder dem Anfahrweg des Bestückkopfes kollidieren. Eine Komponente lässt sich nicht allein deshalb automatisch auf einer geneigten oder schmalen Fläche platzieren, weil sie im Schaltplan geeignet ist. Zuführeinrichtungen, Halterungen, Pasten- oder Klebstoffauftrag, Löt- beziehungsweise Verbindungsprozesse und Möglichkeiten der optischen Prüfung begrenzen die fertigungsgerechte Auslegung. Mit steigenden Serienstückzahlen gewinnen Taktzeit und Mehrkavitätenkonzepte an Bedeutung, während bei geringen Stückzahlen Investitionen in Werkzeuge und Vorrichtungen zu einer anderen wirtschaftlichen Abwägung führen können. Deshalb sollten Bauteilkonstruktion, Verfahrenstechnik und Automatisierungsbewertung bereits frühzeitig gemeinsam erfolgen.
Prozesskette und Qualitätsfenster
Die Schweizer Quellen von HARTING verweisen für 3D-MID auf eine interne Prozesskette mit Schritten wie Formgebung, Laserbearbeitung, chemischer Metallisierung, Bestückung und EOP/AOI. Das konkret eingesetzte Verfahren hängt vom Bauteil und vom Material ab. Bei einem Ablauf mit Laser-Direktstrukturierung wird die Oberfläche eines geeignet additivierten Polymers selektiv mit einem Laser aktiviert; anschließend werden durch Metallisierung Leiterbahnen erzeugt. Eine andere Konstruktion kann einen anderen Strukturierungs- oder Beschichtungsansatz erfordern. Die Bezeichnung „3D-MID“ steht nicht für eine einzige festgelegte Prozessrezeptur.
Der Qualitätsplan definiert die Eingangsgrößen und den zulässigen Akzeptanzbereich jedes Schritts. Am geformten Grundkörper werden Abmessungen, Verformung und Oberfläche geprüft; bei der Strukturierung Position und Breite der Leiterbahnen; bei der Metallisierung Schichtdicke, Haftung und Durchgängigkeit; bei der Montage Komponentenposition und Verbindungsqualität. Die automatische optische Inspektion kann aufgrund der dreidimensionalen Geometrie eine besondere Auslegung von Kamera, Beleuchtung und Blickwinkel erfordern. Die elektrische Endprüfung muss nicht auf die Kontrolle von Kurzschlüssen und Unterbrechungen beschränkt bleiben; erforderlich sein können auch Sensorgenauigkeit, RF-Leistung, Temperaturwechselprüfungen oder kundenspezifische Funktionsprüfungen. Eine Messsystemanalyse und eine Referenzmusterstrategie sollten vor Beginn der Serienfertigung vorbereitet werden.
Ein Standard-3D-MID-Träger als konkretes Technologiebeispiel
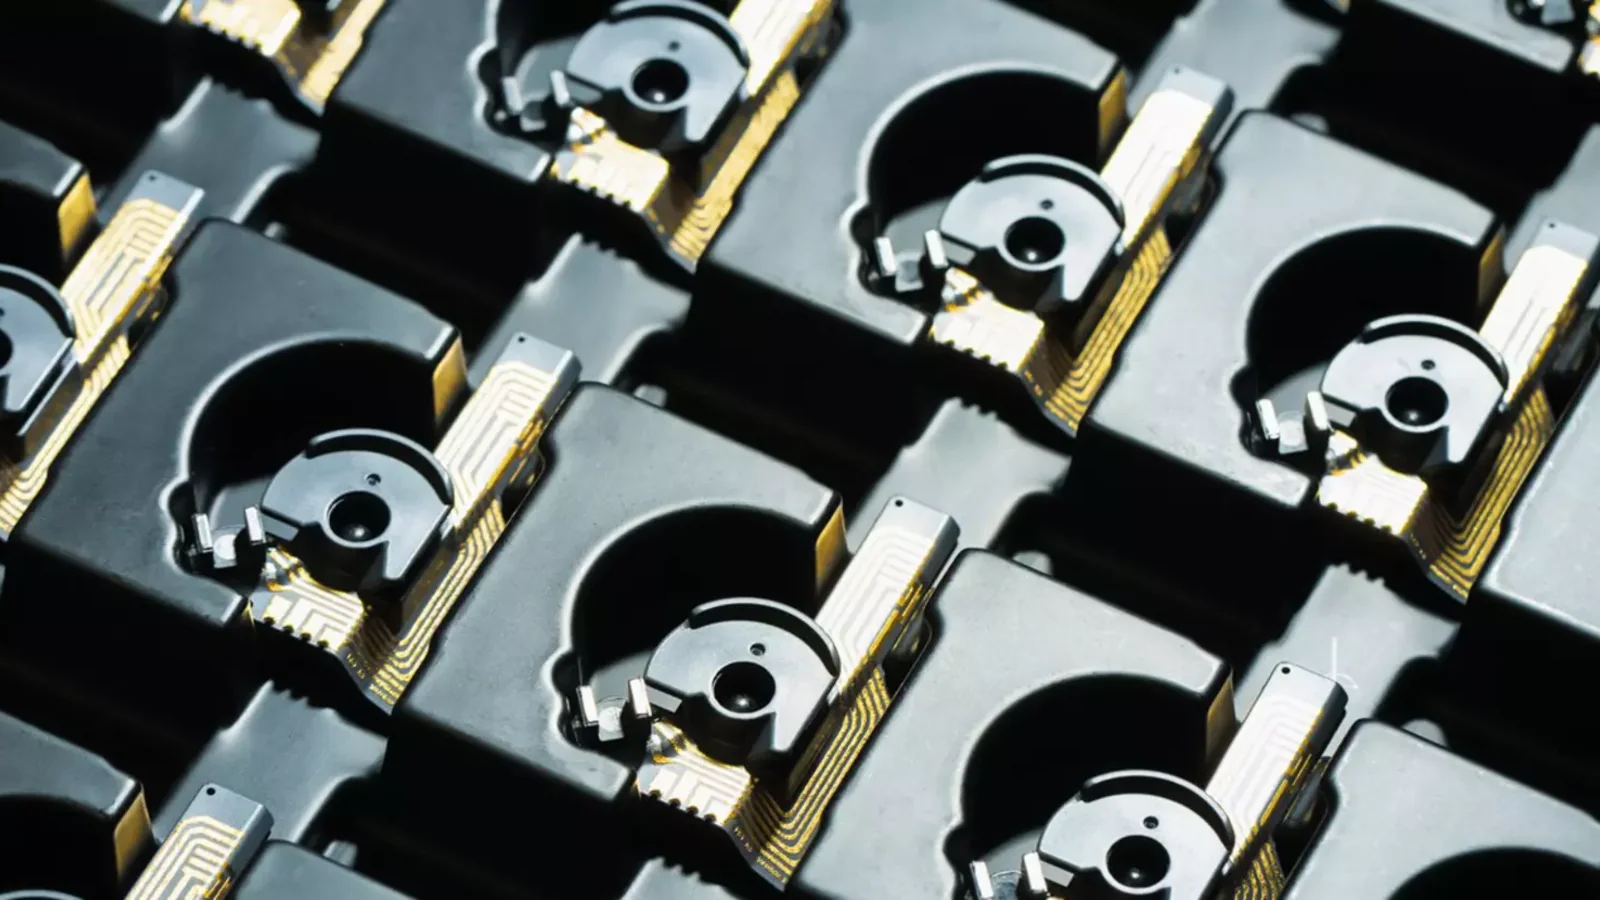
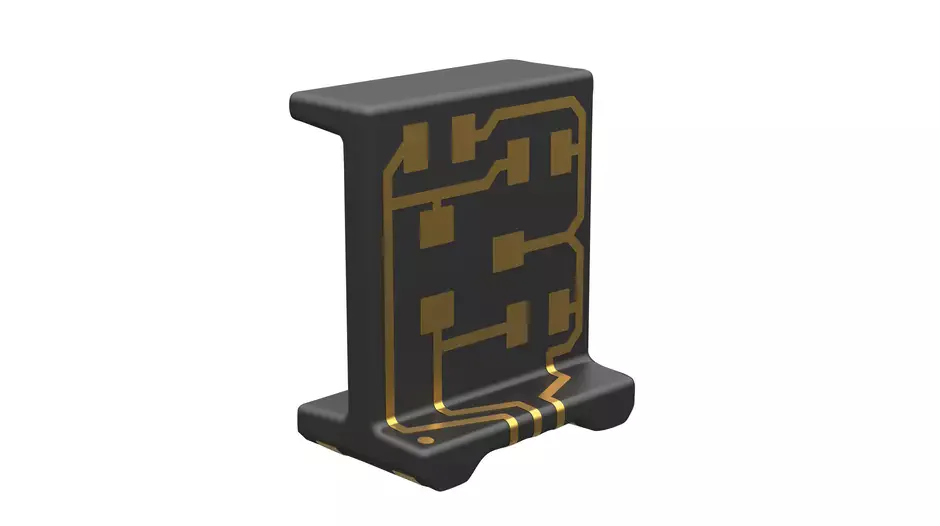
Die HARTING-Produktseite für Carrier_BT807042_SOT23-3_v, 78 01 030 0011 veranschaulicht einen kleinen Komponententräger aus der 3D-MID-Klasse. Das Produkt wird als Träger elektronischer Komponenten für die SMD-Leiterplattenmontage aus PPA und als dreidimensionale Verbindung beschrieben. Ausschließlich für diese Bestellnummer werden Abmessungen von 8 × 7 × 4,2 mm sowie eine Betriebs- und Lagertemperatur von −40 bis +125 °C angegeben. Die Kontaktoberfläche wird auf der Produktseite mit Nickel- und Goldschichten auf Kupfer angegeben; als Verpackung wird „tape & reel“ genannt.
Dieser Standardträger bedeutet nicht, dass bei allen kundenspezifischen 3D-MID-Projekten dasselbe PPA-Material, dieselbe Temperaturgrenze oder dieselbe Beschichtungsdicke zum Einsatz kommt. Die HARTING-Produktseite weist darauf hin, dass andere Materialien oder Leiterbahnanordnungen auf Anfrage möglich sein können; diese Optionen bedeuten keine automatische Eignung, sondern erfordern eine erneute Validierung. Das Lötpad der Komponente auf der PCB, das Temperaturprofil, die mechanische Abstützung und die angestrebte Lebensdauer unter den jeweiligen Umgebungsbedingungen müssen gesondert untersucht werden. Das abgebildete Bauteil verdeutlicht das Technologieprinzip, ersetzt jedoch nicht die Entwicklungsvorgaben für ein Sensor-, Antennen- oder Gerätegehäuseprojekt.
Sondermaschinenbau ist eine eigenständige Kompetenz
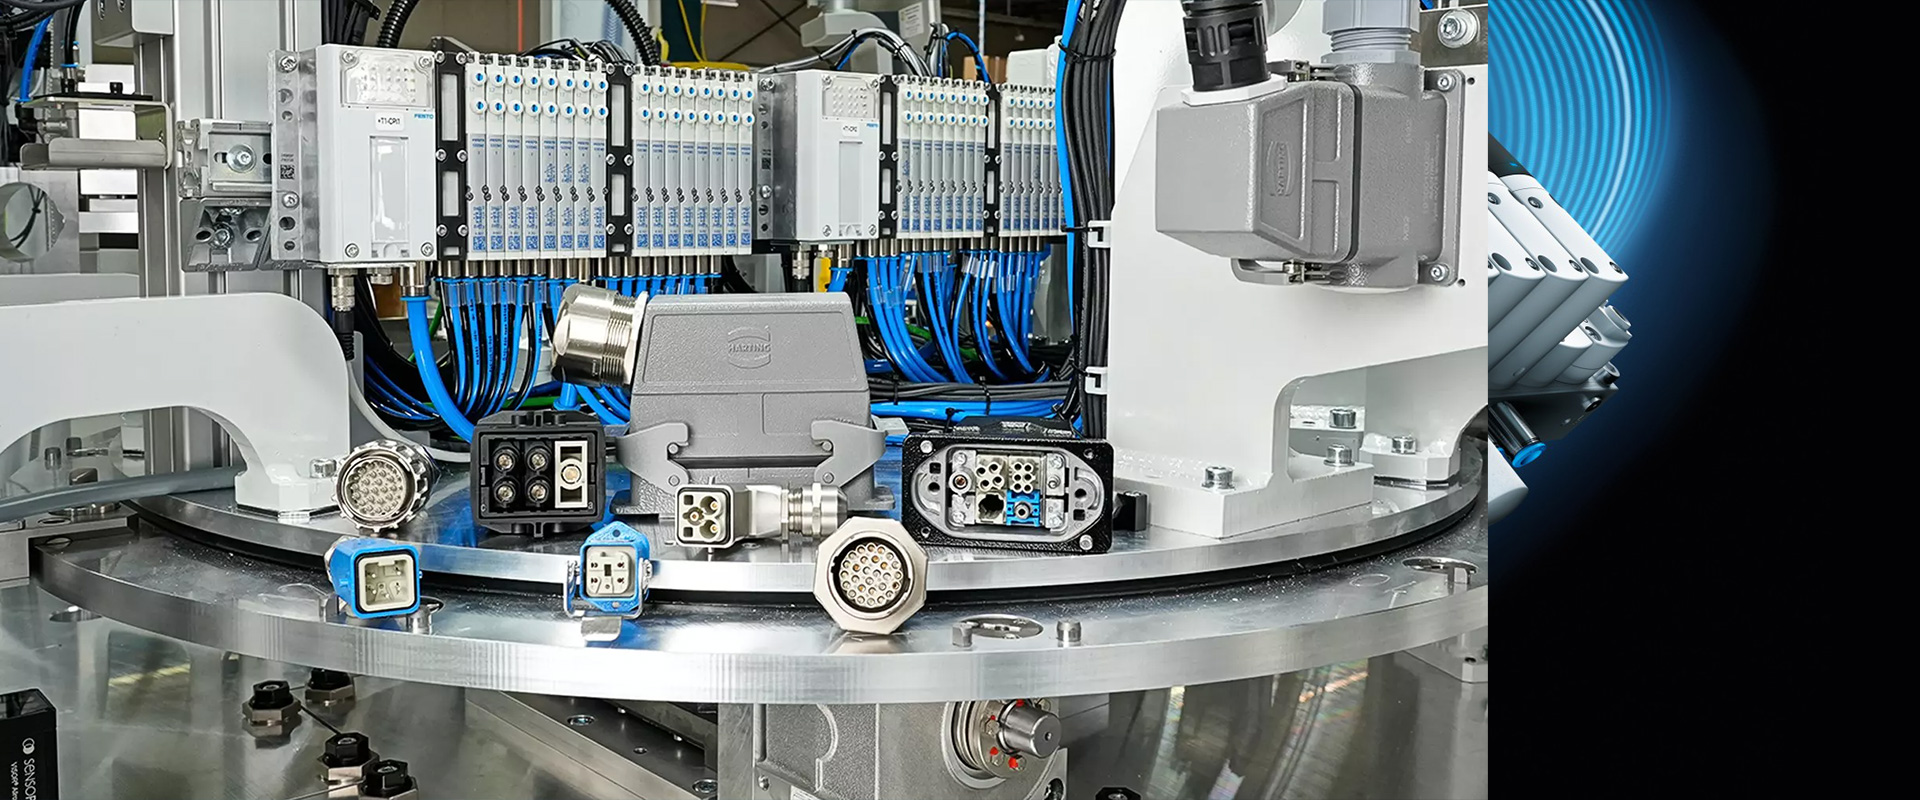
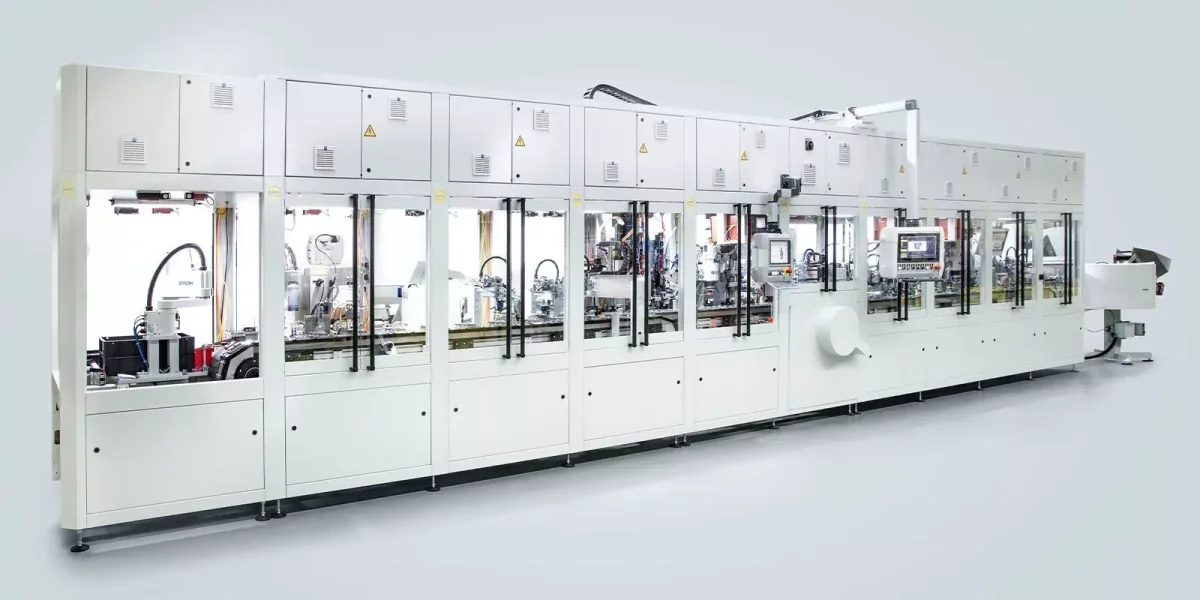
HARTING Applied Technologies ist ein eigenständiges HARTING-Unternehmen mit Schwerpunkt auf Konzeption, Entwicklung und Fertigung komplexer Sondermaschinen für die Montagetechnik. Die offizielle Portfoliobeschreibung umfasst Montagevorrichtungen, teilautomatisierte Montagearbeitsplätze und vollautomatische Montageanlagen. Diese Maschinen sind nicht ausschließlich für HARTING-Steckverbinder oder 3D-MID-Bauteile vorgesehen, sondern werden branchenübergreifend für Kundenprodukte ausgelegt. Daher sollte das Angebot von Applied Technologies nicht wie ein standardisiertes „Maschinenmodell“ ausgewählt werden; Ausgangspunkt sollte vielmehr ein Projektlastenheft sein, das Produkt, Prozess, Kapazität, Qualität und Betriebsbedingungen umfasst.
Das Kompetenzspektrum umfasst Handhabungssysteme wie Knickarmroboter, SCARA, Achsportale und pneumatische Pick-and-Place-Systeme sowie Anlagenkonzepte wie Rundtakt-, Lineartakt-, Werkstückträger- und verkettete Anlagen. Für die Zuführung können Vibrations- oder Wendelförderer, Bunker, Linearförderer, Bin Picking und weitere Vereinzelungsverfahren eingesetzt werden. Die eingesetzten Prozesse reichen von Bildverarbeitung, Druck-/Dichtheitsprüfung, elektrischen Messungen und Laserbeschriftung bis hin zu Kleben, Schweißen, Einpressen, Verpacken und verschiedenen Fügeschritten. Dies ist ein Spektrum möglicher Optionen; welche Prozesse eine konkrete Maschine umfasst, wird durch das Kundenprodukt und die Abnahmekriterien bestimmt.
Wie lassen sich beide Kompetenzen in einem Projekt verbinden?
Der gemeinsame Ansatz besteht darin, „das Produkt zusammen mit einem fertigungsgerechten Prozess zu entwickeln“. Soll beispielsweise ein kundenspezifischer 3D-MID-Sensorträger nach Formgebung, Metallisierung und Bestückung in ein Gehäuse eingebaut, elektrisch geprüft und gekennzeichnet werden, kann für diese aufeinanderfolgenden Schritte eine spezielle Automatisierung erforderlich sein. Eine Maschinenbaukompetenz wie die von Applied Technologies kann Lösungen für Teilezuführung, Präzisionspositionierung, robotergestützte Montage, kamerabasierte Prüfung, elektrische Prüfung und Datenaufzeichnung bereitstellen. Eine solche Verbindung wird jedoch ausschließlich im Projektumfang vereinbart; sie ist kein selbstverständlicher oder zwingender Bestandteil der 3D-MID-Leistung.
Zwischen Produktteam und Maschinenteam sollte ein gemeinsames Schnittstellendokument erstellt werden. Bezugspunkte des Bauteils, greifbare Flächen, empfindliche Bereiche, zulässige Toleranzen, Prüfpads, Kennzeichnungsbereich und zulässige Kontaktkraft dienen als Eingangsgrößen für die Maschinenkonstruktion. Umgekehrt kann die Maschine durch Rückmeldungen zu Zuführrichtung, Wiederholgenauigkeit beim Greifen, Taktzeit und optischer Zugänglichkeit die Produktkonstruktion beeinflussen. Diese wechselseitige Zusammenarbeit kann nachträglich ergänzte komplexe Vorrichtungen oder unzugängliche Prüfpunkte reduzieren. Für die Leistungsfähigkeit des Endprodukts und der Maschine sollten getrennte Validierungspläne geführt werden.
Anforderungsmanagement und Konzeptvergleich
Der Ansatz von HARTING Applied Technologies für Kundenprojekte beschreibt Vertrieb, Entwicklung, Auftragsabwicklung und Service als koordinierte Schritte. Auf der offiziellen Website werden die Erstellung eines detaillierten Projektplans vor der Angebotserstellung, die frühzeitige Einbindung des Kunden in das Konzept und die Rolle des Projektleiters als zentraler Ansprechpartner bis zur Abnahme erläutert. Der Ansatz des modellbasierten Systems Engineering zielt darauf ab, die Rückverfolgbarkeit zwischen Produkt, Produktionsumfeld, funktionalem Prozess und technischer Lösung herzustellen. Diese Methode ist besonders hilfreich, um Produktvarianten, Automatisierungsgrad und die Auswirkungen nachträglicher Änderungen zu beherrschen.
In der Konzeptphase sollten manuelle, halbautomatische und vollautomatische Alternativen auf derselben Datengrundlage verglichen werden. Jahresstückzahl, Schichtmodell, Zieltaktzeit, Produktmix, Umrüsthäufigkeit, Fehlerkosten, Bedienergonomie und Investitionsgrenze werden tabellarisch erfasst. Ein hoher Automatisierungsgrad liefert nicht immer das beste Ergebnis; bei häufigen Variantenwechseln oder geringen Stückzahlen kann eine flexible Station geeigneter sein. Andererseits können bei qualitätskritischen Kraft-, Weg- oder elektrischen Messungen automatisierte Prozesse und Datenaufzeichnung erforderlich sein. Die Entscheidung sollte nicht allein auf der Anfangsinvestition beruhen, sondern auch Inbetriebnahme, Instandhaltung, Ersatzteile, Flächenbedarf, Energie und Änderungskosten über die Produktlebensdauer berücksichtigen.
Modularität, FAT/SAT und Lebenszyklus
Applied Technologies weist darauf hin, dass eine zellenbasierte modulare Konstruktion die schrittweise Kapazitätserweiterung, die Anpassung an Umgebungsbedingungen und Retrofit-Maßnahmen unterstützen kann. Modularität bietet erst dann einen echten Vorteil, wenn mechanische, elektrische, softwaretechnische, sicherheitstechnische und datentechnische Schnittstellen definiert sind. Das eigenständige Takt- und Störungsverhalten jeder Zelle sollte zusammen mit Pufferung und Engpässen im übergeordneten Transportsystem simuliert werden. Für eine später hinzukommende Station sollten nicht nur freie Bodenfläche, sondern auch Strom-, Druckluft- und Netzwerkversorgung, Sicherheitszone und Steuerungskapazität vorgesehen werden.
Bei der Werksabnahme werden mit einem Originalprodukt oder einem repräsentativen Produkt Dauerlauf, Kapazität, Ausschuss, Messsystem, Fehlerszenarien, Rezeptwechsel und Sicherheitsfunktionen geprüft. Separate Tests komplexer Module können das Installationsrisiko reduzieren. Nach dem Transport der Maschine zum Einsatzort wird der SAT mit den Versorgungsanschlüssen vor Ort und unter realen Produktionsbedingungen durchgeführt. Ein erfolgreicher FAT bedeutet nicht automatisch einen erfolgreichen SAT; Bodenbeschaffenheit, Energiequalität, Netzwerk, Umgebungsbedingungen und Bedienerinteraktion werden erneut überprüft. Schulung, Wartungsplan, Ersatzteile, Software-Backup und Bestandsdokumentation sollten messbare Bestandteile des Lieferumfangs sein.
Maschinendaten und Rückverfolgbarkeit
Der offizielle Ansatz von Applied Technologies zur Maschinendatenerfassung umfasst die Echtzeiterfassung von Auftragsstatus, Messwerten, Wartung, Zykluszeit, Betriebszeit, Störungen, Ausbringung und Maschinenzuständen. Die beschriebene Struktur basiert auf einer Kombination aus Beckhoff-Steuerung, OPC UA-Server und Datenbank; diese technische Architektur beschreibt ausschließlich die betreffende Lösung und ist keine zwingende Konfiguration für jede Sondermaschine. Welche Variablen im Projekt aufgezeichnet werden, sowie Abtastfrequenz, Zeitstempelquelle, Aufbewahrungsdauer und Benutzerberechtigungen sind gesondert festzulegen.
Wird eine Automatisierung im Zusammenhang mit der 3D-MID-Fertigung eingerichtet, kann die Seriennummer des Bauteils mit der Spritzgusscharge, dem Metallisierungsrezept, den Montageergebnissen, dem Kamerabild und der elektrischen Prüfung verknüpft werden. Dies erleichtert die Untersuchung der Grundursache einer Prozessabweichung. Datenerfassung allein ist jedoch keine Qualitätssicherung. Sensorkalibrierung, Messsystemanalyse, Falschakzeptanz-/Falschrückweisungsrate, Datenintegrität und ein Datensicherungskonzept müssen etabliert werden. Rezeptänderungen müssen autorisiert werden; der Revisionsstand des Produkts und der Maschinensoftware müssen im selben Produktionsdatensatz nachvollziehbar sein.
| Kategorie | 3D-MID-Projekt | Sondermaschinenprojekt | Gemeinsamer Validierungspunkt |
|---|---|---|---|
| Hauptergebnis | Dreidimensionaler mechanisch-elektronischer Träger oder integriertes Bauteil | Kundenspezifische Anlage für Montage, Messung und Prüfung | Schnittstellenspezifikation für Produkt und Prozess |
| Wesentliche Eingangsgrößen | Geometrie, Material, Leiterbahn, Komponenten, Umgebung und Produktionsvolumen | Produkt, Zykluszeit, Varianten, Zuführung, Prozess und Qualitätsziel | Bezüge, Greifbereiche, Prüfzugänglichkeit und Toleranzen |
| Technisches Risiko | Metallisierung, Haftung, thermisches/EMC-Verhalten und Montagezugänglichkeit | Engpass, Zuführstabilität, Messung, Sicherheit und Umrüstung | Fertigbarkeit und messbares Abnahmekriterium |
| Prototyp/Abnahme | Muster, Material- und Prozessqualifizierung sowie Produktprüfungen | Modultest, FAT, SAT vor Ort und Kapazitätstestlauf | Repräsentatives Produkt und rückverfolgbare Prüfdaten |
| Lebenszyklus | Revisionsmanagement für Material, Werkzeug, Beschichtung und Produkt | Wartung, Ersatzteile, Software, Service und Retrofit | Nachverfolgung der Auswirkungen von Änderungen auf beide Bereiche |
Erforderliche Daten für Angebot und Machbarkeitsbewertung
- Trennen Sie die beiden Leistungsumfänge: Geben Sie eindeutig an, ob das gewünschte Ergebnis ein 3D-MID-Bauteil, eine Sondermaschine oder zwei gemeinsam durchzuführende Arbeitspakete ist.
- Definieren Sie die Produktfunktion: Stellen Sie Angaben zu mechanischer Aufgabe, elektrischer Schaltung, Signal-/RF-Verhalten, Komponenten, Abmessungen und Toleranzen bereit.
- Geben Sie Umgebungsbedingungen und Lebensdauer an: Listen Sie Temperatur, Feuchtigkeit, chemische Belastung, Vibration, Stoß, Steck-/Betriebszyklen und angestrebte regulatorische Anforderungen auf.
- Geben Sie das Produktionsvolumen an: Definieren Sie Prototypenbedarf, Jahresstückzahl, Schichtmodell, Produktlebensdauer, Losgröße und erwartete Varianten.
- Erstellen Sie den Prozessablauf: Listen Sie die Montage-, Füge-, Kennzeichnungs-, Mess- und Prüfschritte von den Eingangsteilen bis zum verpackten Produkt auf.
- Erörtern Sie den Automatisierungsgrad: Vergleichen Sie manuelle, halbautomatische und vollautomatische Alternativen hinsichtlich Zykluszeit, Qualität, Ergonomie und Investition.
- Zeigen Sie die Schnittstellen auf: Markieren Sie Bauteilbezüge, Greifbereiche, empfindliche Oberflächen, Testpads, Zuführrichtung und zulässige Kräfte im CAD-Modell.
- Quantifizieren Sie die Qualitätskriterien: Dokumentieren Sie Toleranzen, Prüfgrenzwerte, Messunsicherheit, Zielwerte für Falschakzeptanz/Falschrückweisung sowie Anforderungen an Prüfmuster und Rückverfolgbarkeit.
- Planen Sie FAT und SAT: Definieren Sie repräsentative Produkte, einen Kapazitätstestlauf über eine festgelegte Dauer, Fehlerszenarien, Schulung, Dokumentation und Abnahmebedingungen vor Ort.
- Nehmen Sie den Lebenszyklus in den Vertrag auf: Legen Sie die Verantwortlichkeiten für Werkzeugwartung, Ersatzteile, Software-Backups, Fernzugriff, Revisionen und Retrofit fest.
Oskon betrachtet diese beiden HARTING-Kompetenzen getrennt, ohne sie unter einer allgemeinen Produktbezeichnung zusammenzufassen. Die 3D-MID-Entwicklung zielt auf die Bauteil- und Prozesstechnologie ab; der Sondermaschinenbau dagegen auf die wiederholbare Montage, Messung und Prüfung dieses oder eines anderen Produkts. Überschneiden sich beide in einem Projekt, beruht der Erfolg auf einer frühzeitigen Untersuchung der Fertigbarkeit und gemeinsamen Abnahmedaten. Der endgültige Leistungsumfang sowie Angaben zu technischer Machbarkeit, Investition und Terminen müssen im Projektangebot gesondert bestätigt werden; dieser Leitfaden stellt keine Zusage hinsichtlich einer Standardmaschine, Lagerverfügbarkeit oder eines bestimmten 3D-MID-Ergebnisses dar.