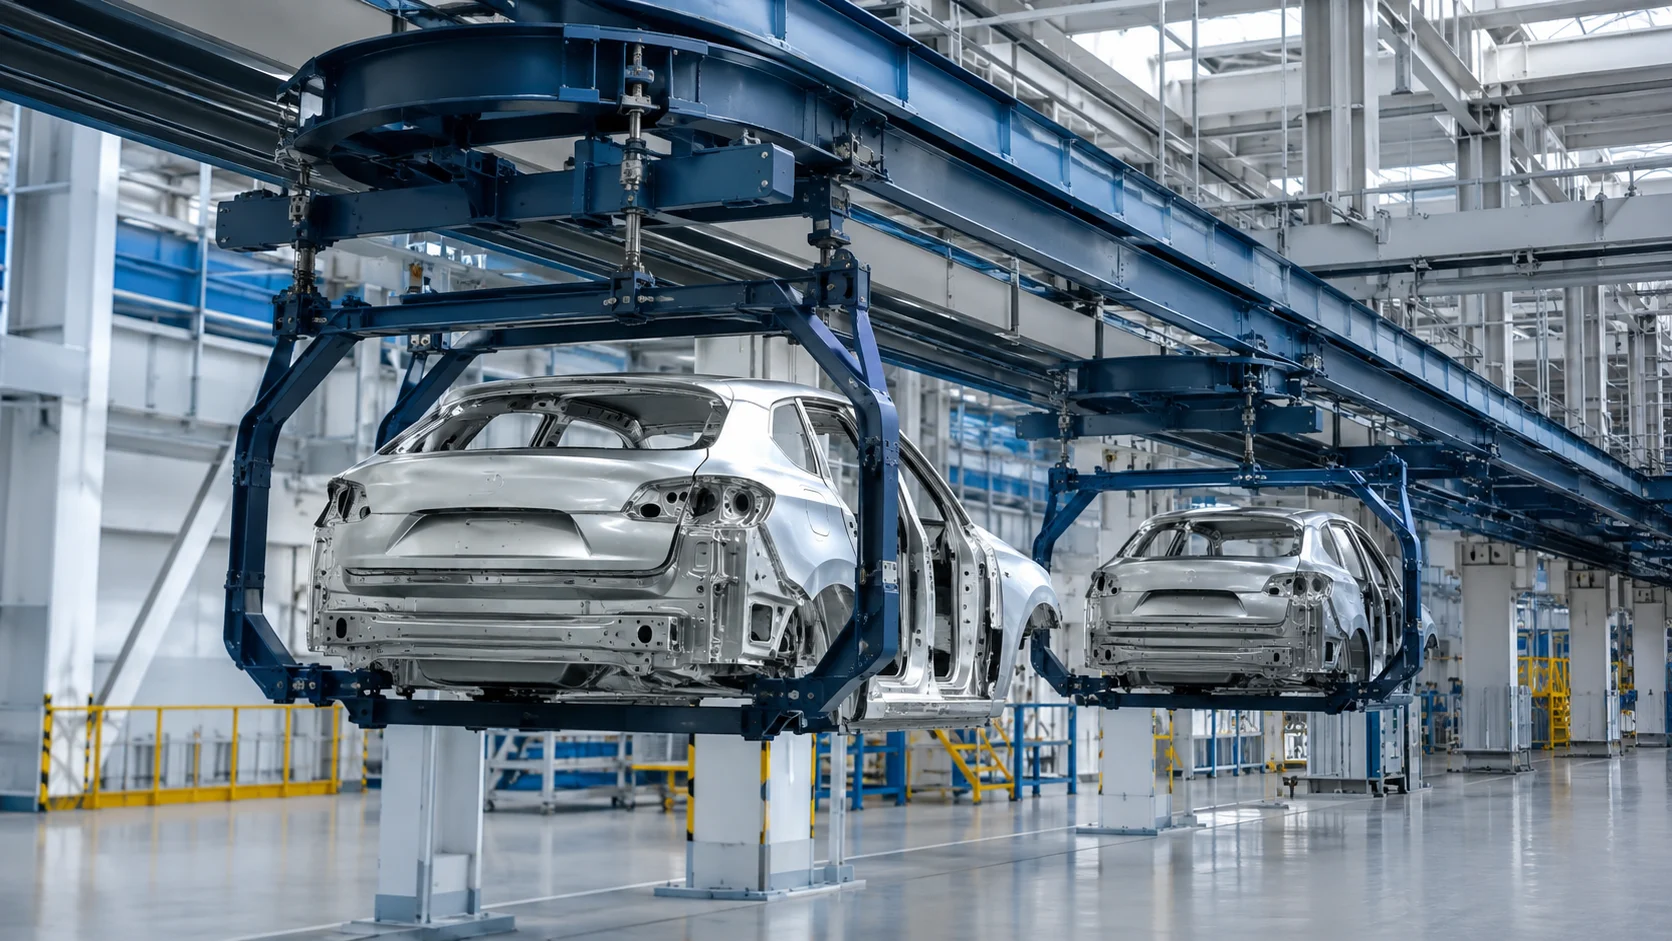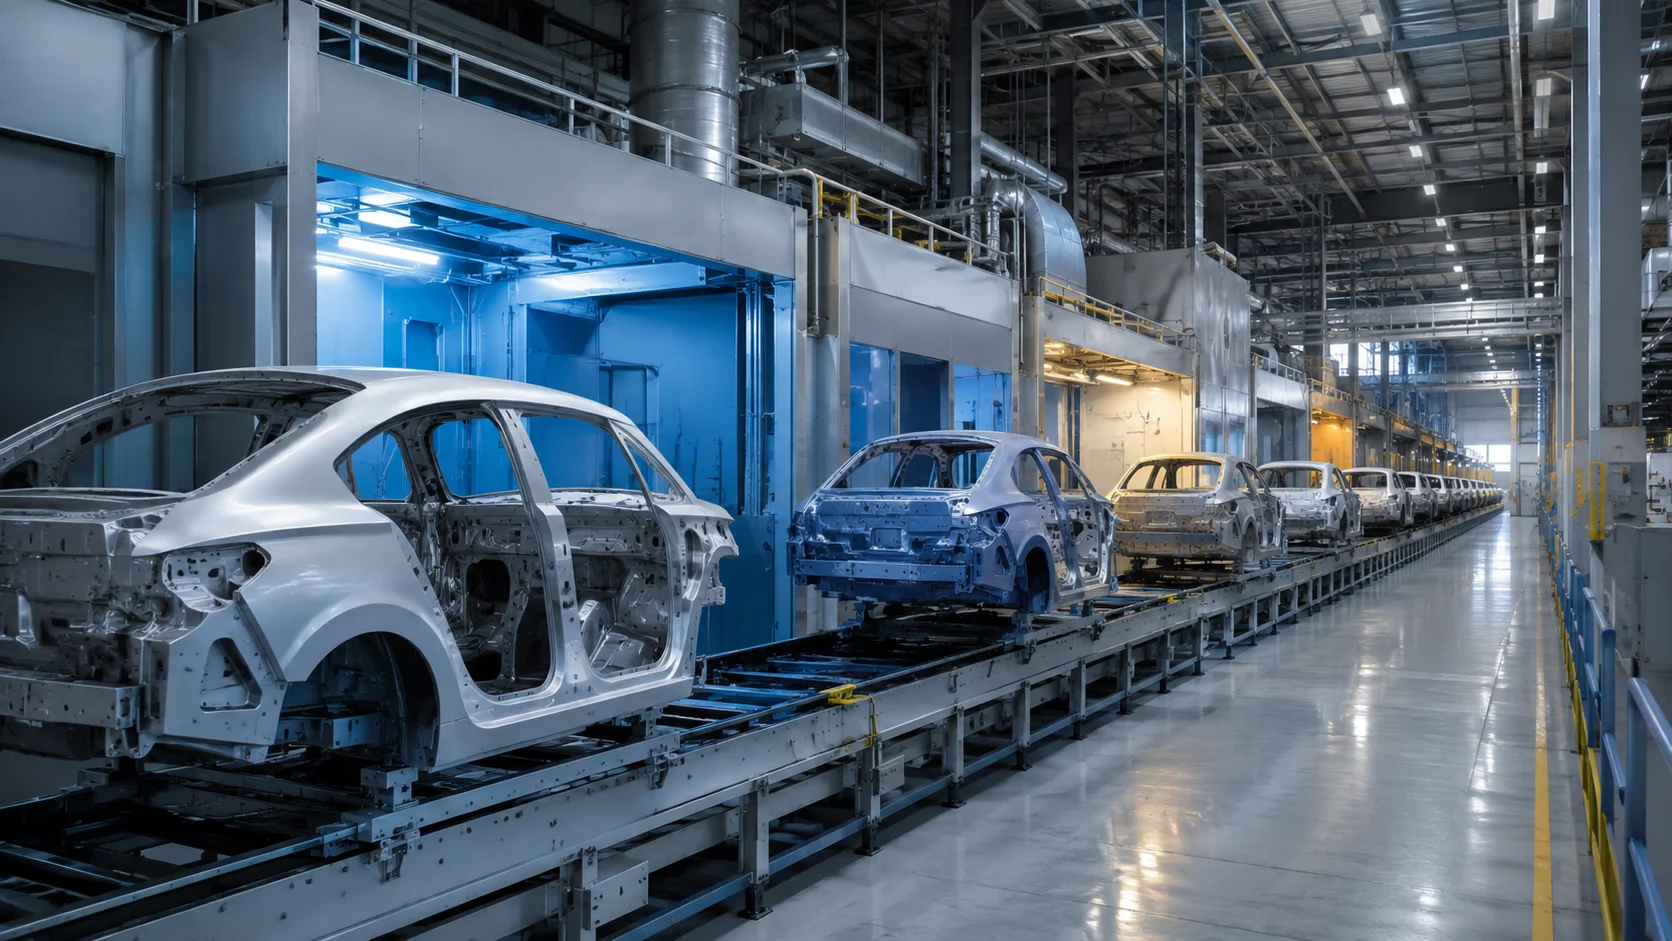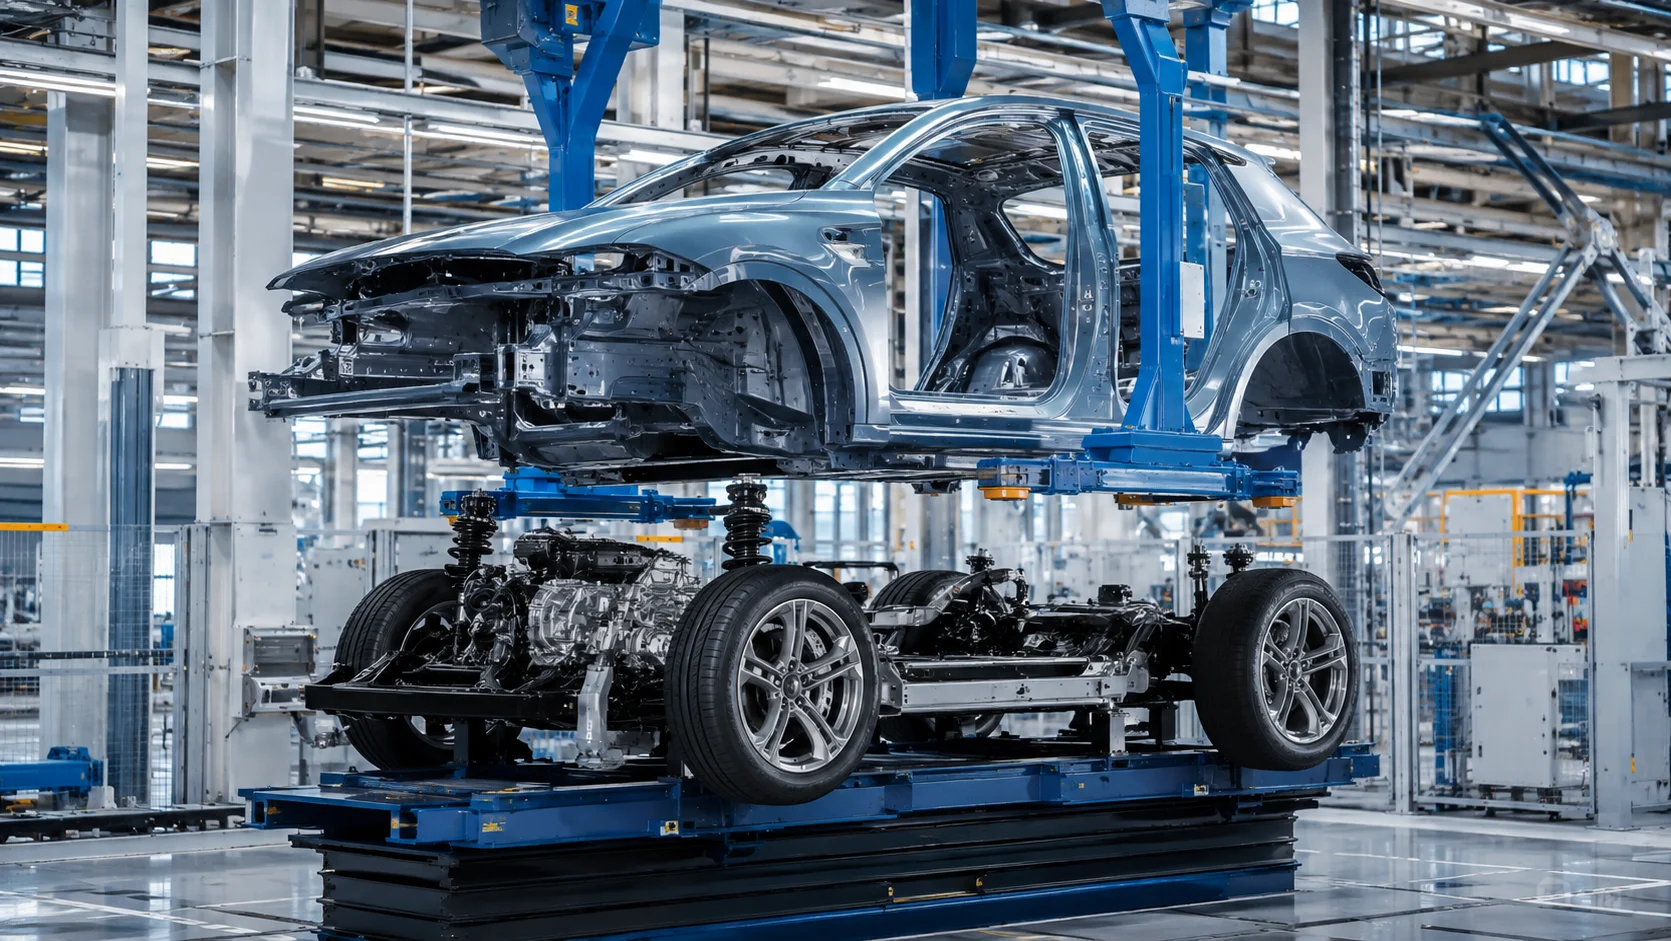
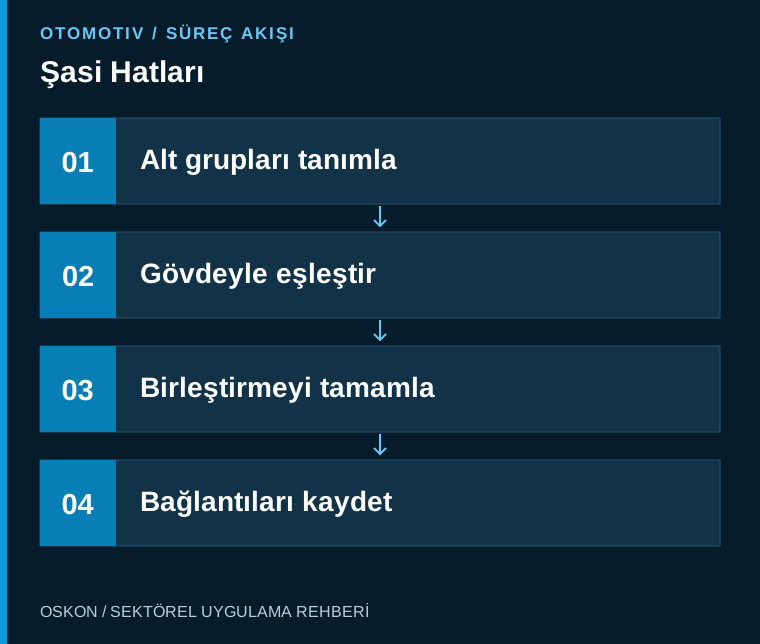
Ordnen Sie in Fahrwerkslinien Baugruppenkennungen, Transportpositionen und Montageergebnisse dem Fahrzeug zu. Der Erfolg der Fügestation hängt davon ab, dass die richtigen Teile in der richtigen Reihenfolge und unter geprüften Bedingungen zusammengeführt werden.
Überführen Sie die Produktstruktur in die Stationsstruktur
Der Umfang der Fahrwerkslinie hängt von der Fahrzeugarchitektur ab; Vorbereitung, Transport und Zusammenführung der Baugruppen mit der Karosserie können an unterschiedlichen Stationen erfolgen. Im Projekt wird von Beginn an festgelegt, welche Baugruppen unter welcher Kennung verfolgt werden, in welcher Reihenfolge die Montage erfolgt und welche Produktvarianten vorliegen. Das mechanische Layout basiert auf dieser Produktstruktur.
Ordnen Sie Baugruppen- und Karosseriekennungen einander zu
Die Eignung von Achsen, Antriebsstrang oder weiteren im Projekt enthaltenen Baugruppen für das Fahrzeug wird anhand der Fertigungsauftragsdaten geprüft. Die Kennung der Transporteinheit darf die Kennung des darauf befindlichen Teils nicht ersetzen. Bei Teiletausch oder Nacharbeit wird die Zuordnung aktualisiert und die Historie erhalten. Der Sperr- und Korrekturablauf bei einer falschen Variante am Fügepunkt wird eindeutig festgelegt.
Mechanische Positionierung und Bewegungssteuerung wirken zusammen
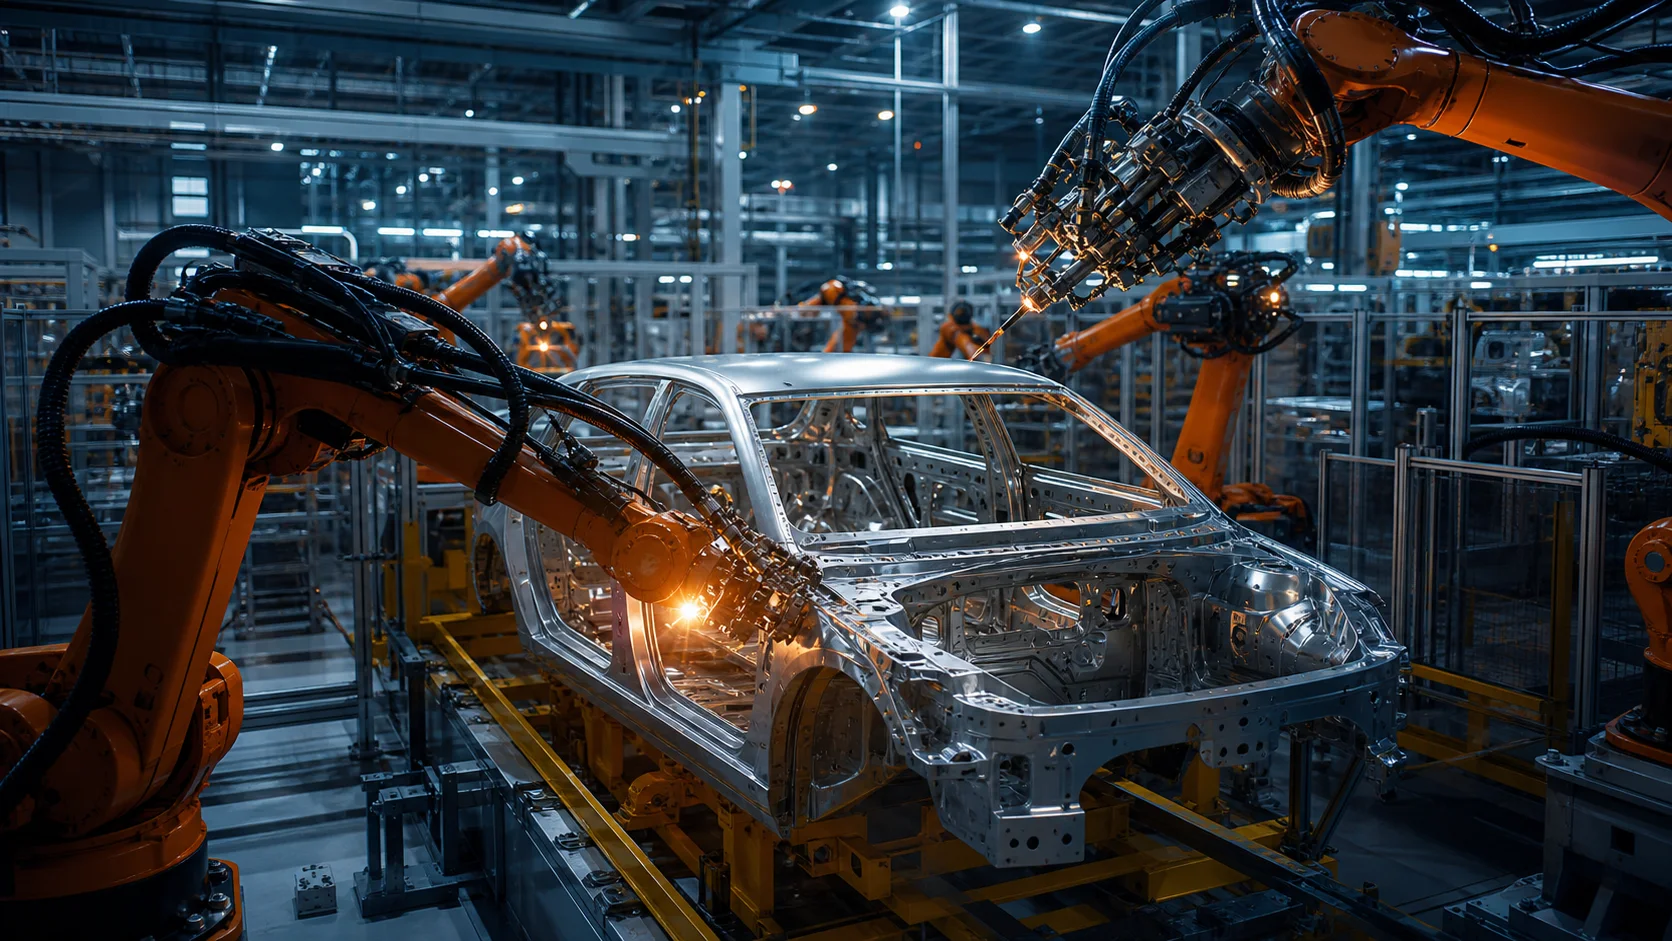
Beim Fügen müssen Bezugspunkte, Auflagepunkte sowie Hub- und Positionierbewegungen aufeinander abgestimmt sein. Das Signal „Bewegung abgeschlossen“ belegt nicht in jedem Fall, dass alle Fügeflächen korrekt ausgerichtet sind. Die erforderlichen Positions- und Prozessprüfungen werden gemeinsam mit der mechanischen Konstruktion ausgewählt. Der Übergang der Anlage in einen sicheren Zustand bei Verklemmen, fehlenden Teilen und unerwartetem Lastverhalten basiert auf der Risikobeurteilung.
Ergänzen Sie die Fahrzeughistorie um die Verbindungsergebnisse
Bei kontrollierten Schraubvorgängen werden Programm, Ergebnis und gegebenenfalls detaillierte Prozessdaten der jeweiligen Verbindung und Fahrzeugkennung zugeordnet. Die Nacharbeit an einer Verbindung darf den vorherigen Datensatz nicht löschen. Kommunikationsfehler am Werkzeug, nicht konforme Schraubergebnisse und Abbrüche durch Bediener werden als unterschiedliche Zustände angezeigt. Es muss nachvollziehbar sein, ab welchem Fahrzeug eine Rezepturänderung angewendet wurde.
Führen Sie offene Arbeitsschritte in der nachfolgenden Linie weiter
Wird für einen nicht abgeschlossenen Arbeitsschritt Nacharbeit beschlossen, begleitet die Liste der offenen Arbeiten das Produkt. Die Entscheidung über die Weitergabe in der Produktion und die Qualitätsfreigabe sind voneinander getrennt. Autorisierte Eingriffe werden mit Begründung und Zeitangabe dokumentiert. Die Bedienoberfläche muss verständlich anzeigen, welche Baugruppe erwartet wird und welche Verbindung fehlt. Eine allgemeine Fehlermeldung verlängert die Störungsbehebung unnötig.
Die Abnahme muss unterschiedliche Varianten und Unterbrechungen abdecken
Mit realen Produkten werden Kennungszuordnung, Positionierung, Verbindungsergebnisse und die Datenübertragung an übergeordnete Systeme durchgängig getestet. Reihenfolgeänderungen, falsche Baugruppen, Werkzeugstörungen und der Wiederanlauf nach einem unvollständigen Zyklus werden in den Abnahmeplan aufgenommen. Mechanische Toleranzen und steuerungsseitige Prüfungen werden gemeinsam bewertet. So wird die Fügestation nicht nur als bewegte Anlage, sondern als rückverfolgbarer Montageprozess validiert.
Wesentliche Informationen für die Überwachung in der Automatisierung
| Kontrollpunkt | Überwachte Information |
|---|---|
| Übereinstimmung der Kennungen | Variantenabgleich zwischen Fahrzeug und Baugruppe |
| Positionsprüfung | Mechanische Bereitschaft vor dem Fügen |
| Verbindungsergebnis | Fahrzeugbezogene Aufzeichnungen zu Schraubvorgängen und Wiederholungen |
Drei Fragen zum Projektstart
- Werden die Kennungen von Transporteinheit und Teil getrennt geführt?
- Werden fehlende Verbindungen als offene Arbeiten verfolgt?
- Wurde der Wiederanlauf nach einem unvollständigen Zyklus mit einem realen Produkt getestet?
Entdecken Sie verwandte Anwendungen
Pufferbereich und Automatische Transporteinheiten & Teleskopstangen – in diesen Beiträgen erfahren Sie mehr über die zugehörigen Prozesse. Sie können alle Beiträge zur Automobilindustrie oder die Seite mit den Branchenlösungen aufrufen.