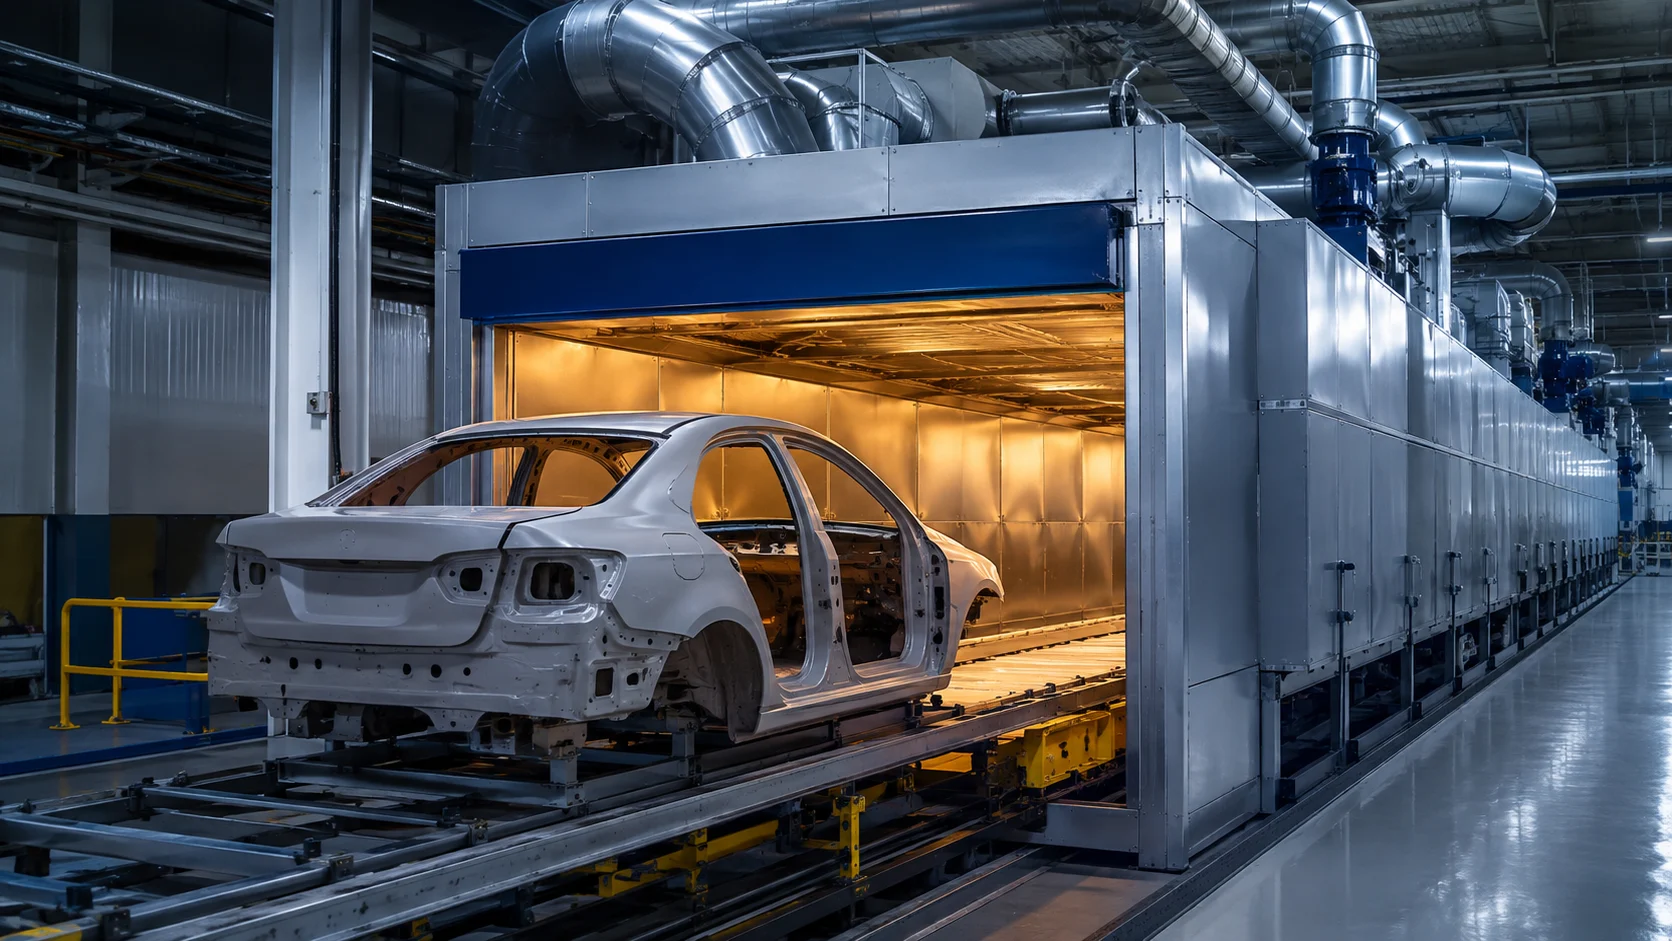
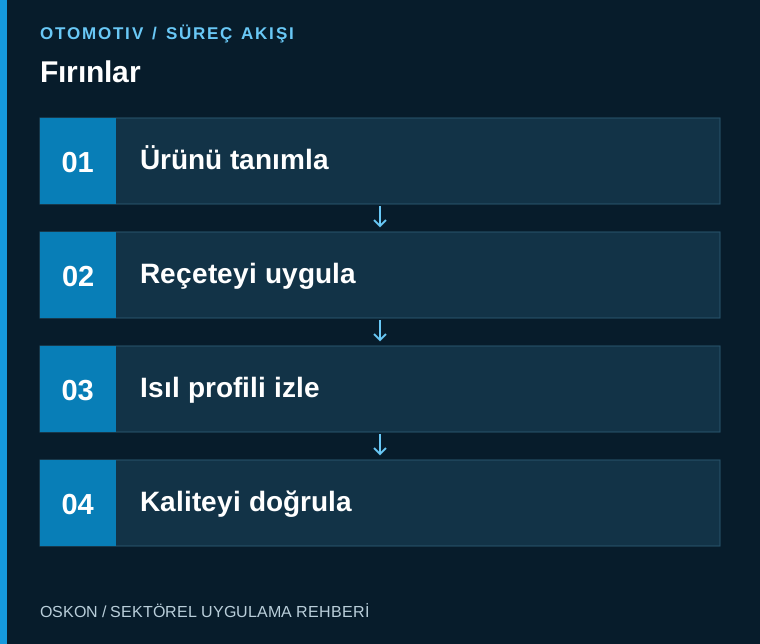
Überwachen Sie bei Lackieröfen die Ofenraumtemperatur und das thermische Verhalten des Produkts getrennt. Stimmen Sie Rezeptur, Förderbewegung und Stillstandsszenarien auf die validierten Anforderungen des Beschichtungssystems ab.
Lufttemperatur ist nicht Produkttemperatur
Die auf dem Bedienbild der Ofensteuerung angezeigte Temperatur entspricht der Lufttemperatur an der Messstelle. Verschiedene Bereiche der Karosserie können sich je nach Masse, Geometrie und Luftverteilung unterschiedlich schnell erwärmen. Deshalb wird die Konformitätsbewertung durch eine Temperaturprofilmessung am Produkt gemäß den Anforderungen des Beschichtungsherstellers unterstützt. Ein einzelner hoher Temperaturmesswert belegt nicht, dass der erforderliche Prozess auf allen Oberflächen stattgefunden hat.
Eingangsgrößen der Rezeptur festlegen
Karosseriemodell, Beschichtungssystem, Liniengeschwindigkeit und Ofenbeladung werden bei der Rezepturbewertung gemeinsam betrachtet. Die Berechtigung zur Änderung der Produktionsrezeptur muss eingeschränkt und Änderungen müssen protokolliert werden. Allgemeine Temperatur- oder Zeitvorgaben werden hier nicht genannt; sie werden durch die Validierung von Material und Ausrüstung festgelegt. Die Automatisierung gewährleistet die Umsetzung der freigegebenen Parameter und die Überwachung von Abweichungen.
Verhalten zwischen den Zonen überwachen
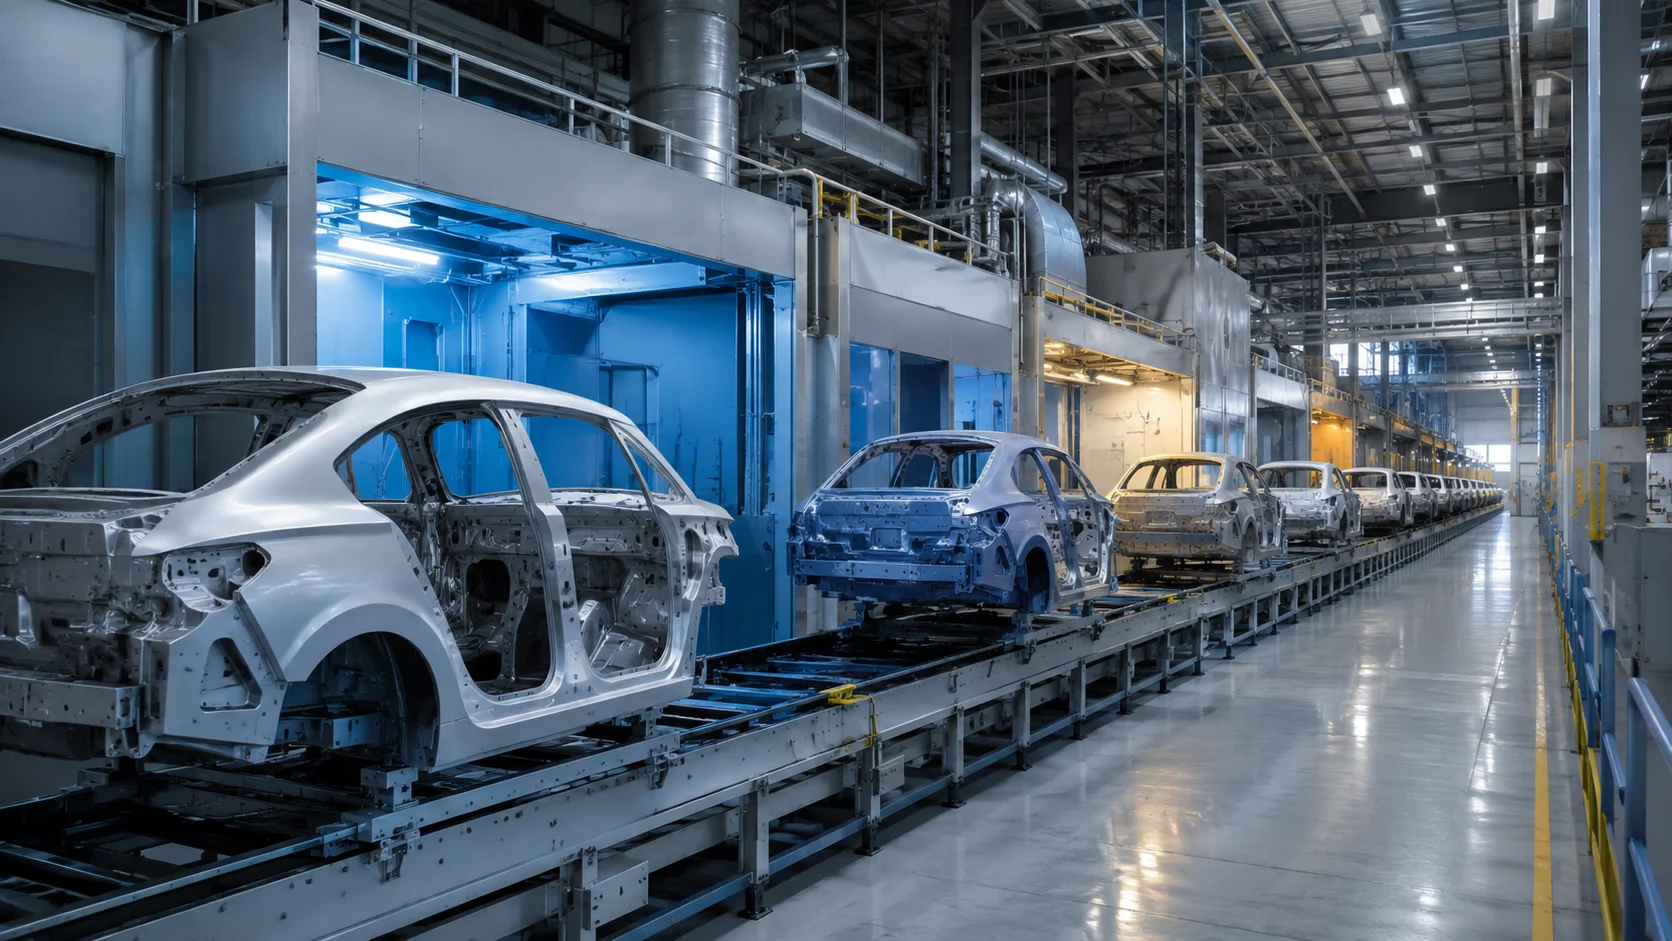
Bei Mehrzonenöfen können gemessene Temperaturen, Stellgrößen und Rückmeldungen zur Luftumwälzung gemeinsam ausgewertet werden. Erreicht eine Zone ihren Sollwert verspätet, kann dies neben der Heizleistung auch mit einer Laständerung oder der Luftverteilung zusammenhängen. Werden nur die Reglereinstellungen geändert, ohne Sensorkalibrierung und Sensoranordnung zu prüfen, kann dies die eigentliche Ursache verdecken. Trendaufzeichnungen unterstützen die Ursachenanalyse durch die Instandhaltung.
Förderanlagenstillstand als eigenes Szenario auslegen
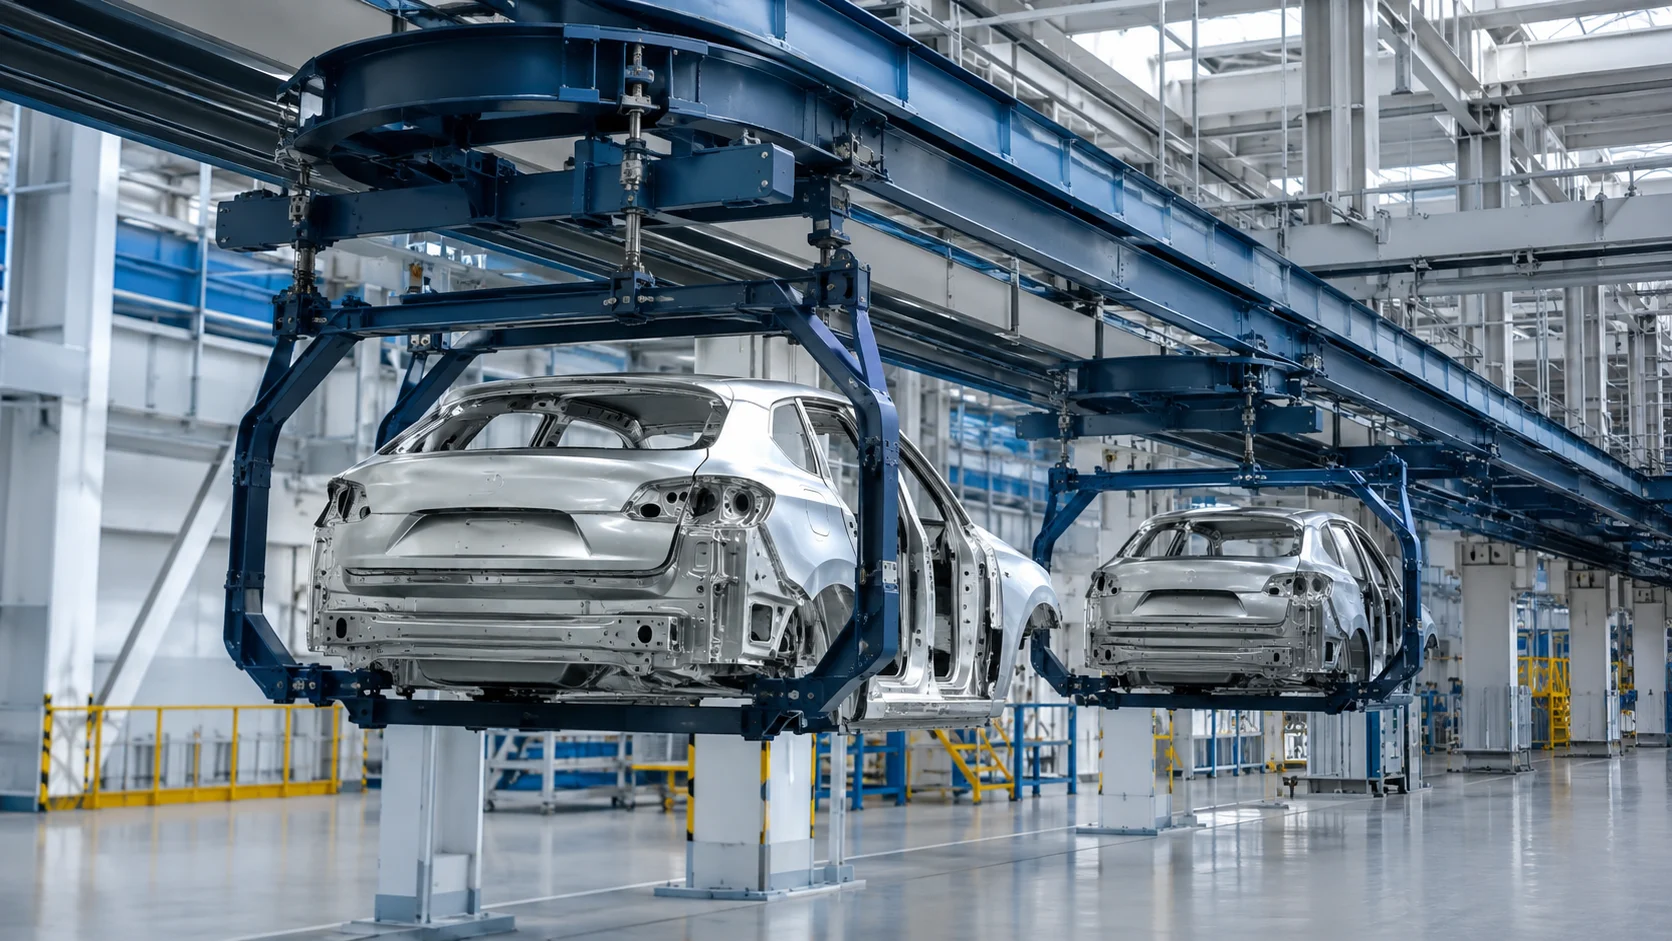
Bei einem Stillstand sind die Position der Produkte im Ofen und ihre Verweilzeit besonders relevant. Für geplante Stillstände, unerwartete Störungen der Fördertechnik und Energieausfälle wird ein Verhalten festgelegt, das mit der Auslegung des Anlagenherstellers übereinstimmt. Die erneute Einschleusung der Produkte in die Linie muss von einer Qualitätsbewertung abhängig gemacht werden. Bei der Rückkehr in den Normalbetrieb darf das Steuerungssystem die im Prozess verbliebenen Karosserien nicht ohne nachvollziehbare Dokumentation als fertig bearbeitet einstufen.
Schutzfunktionen für Heizung und Lüftung
Die Schutzfunktionen der Heizungs-, Umluft- und Abluftsysteme werden entsprechend dem eingesetzten Energieträger und den Prozessmerkmalen projektiert. Die Abgrenzung zwischen Produktionssteuerung und erforderlichen Sicherheitsfunktionen muss eindeutig sein. Zugangs-, Freischalt- und Prüfschritte für Wartung und Reinigung werden in den Betriebsplan aufgenommen. Die Bedienoberfläche muss eindeutig anzeigen, welche Bedingung die Heizungs- oder Produktionsfreigabe verhindert.
Abnahmemessungen reproduzierbar gestalten
Temperaturprofilmessungen werden zusammen mit dem ausgewählten Karosseriemodell und den Beladungsbedingungen dokumentiert. Sensorpositionen, Angaben zum Messgerät und Linieneinstellungen müssen gespeichert werden. So entsteht eine vergleichbare Referenz für Produkt- oder Rezepturänderungen. Werden Beschichtungsqualität, Energieverbrauch und Förderverhalten im selben Versuch untersucht, lässt sich die Eignung des Ofens unter realen Produktionsbedingungen eindeutiger bewerten.
Wesentliche Informationen für die Automatisierungsüberwachung
| Kontrollpunkt | Überwachte Information |
|---|---|
| Zonentemperatur | Zeitlicher Verlauf von Soll- und Istwert |
| Förderstatus | Karosserieposition, Geschwindigkeit und Stillstandsdauer |
| Produkttemperaturprofil | An der Karosserie validiertes thermisches Verhalten |
Drei Fragen zum Projektstart
- Wurde das Temperaturprofil am Produkt validiert?
- Werden die im Ofen verbliebenen Karosserien nach einem Stillstand weiterverfolgt?
- Werden Rezepturänderungen protokolliert?
Verwandte Anwendungen entdecken
Schleifkabinen und Spachtelkabinen – in diesen Beiträgen erfahren Sie mehr über die zugehörigen Prozesse. Zu allen Beiträgen zur Automobilindustrie oder zur Seite mit Branchenlösungen gelangen Sie hier.