Integrierte Modernisierung von Automatisierung und Sicherheit einer Automobilproduktionslinie
Uneinheitliche Steuerungsstrukturen und bedienerabhängige Eingriffe wurden durch eine standardisierte PLC/HMI-Architektur, ein kontrolliertes Betriebsartenmanagement und verifizierbare Sicherheitsfunktionen vereinheitlicht.
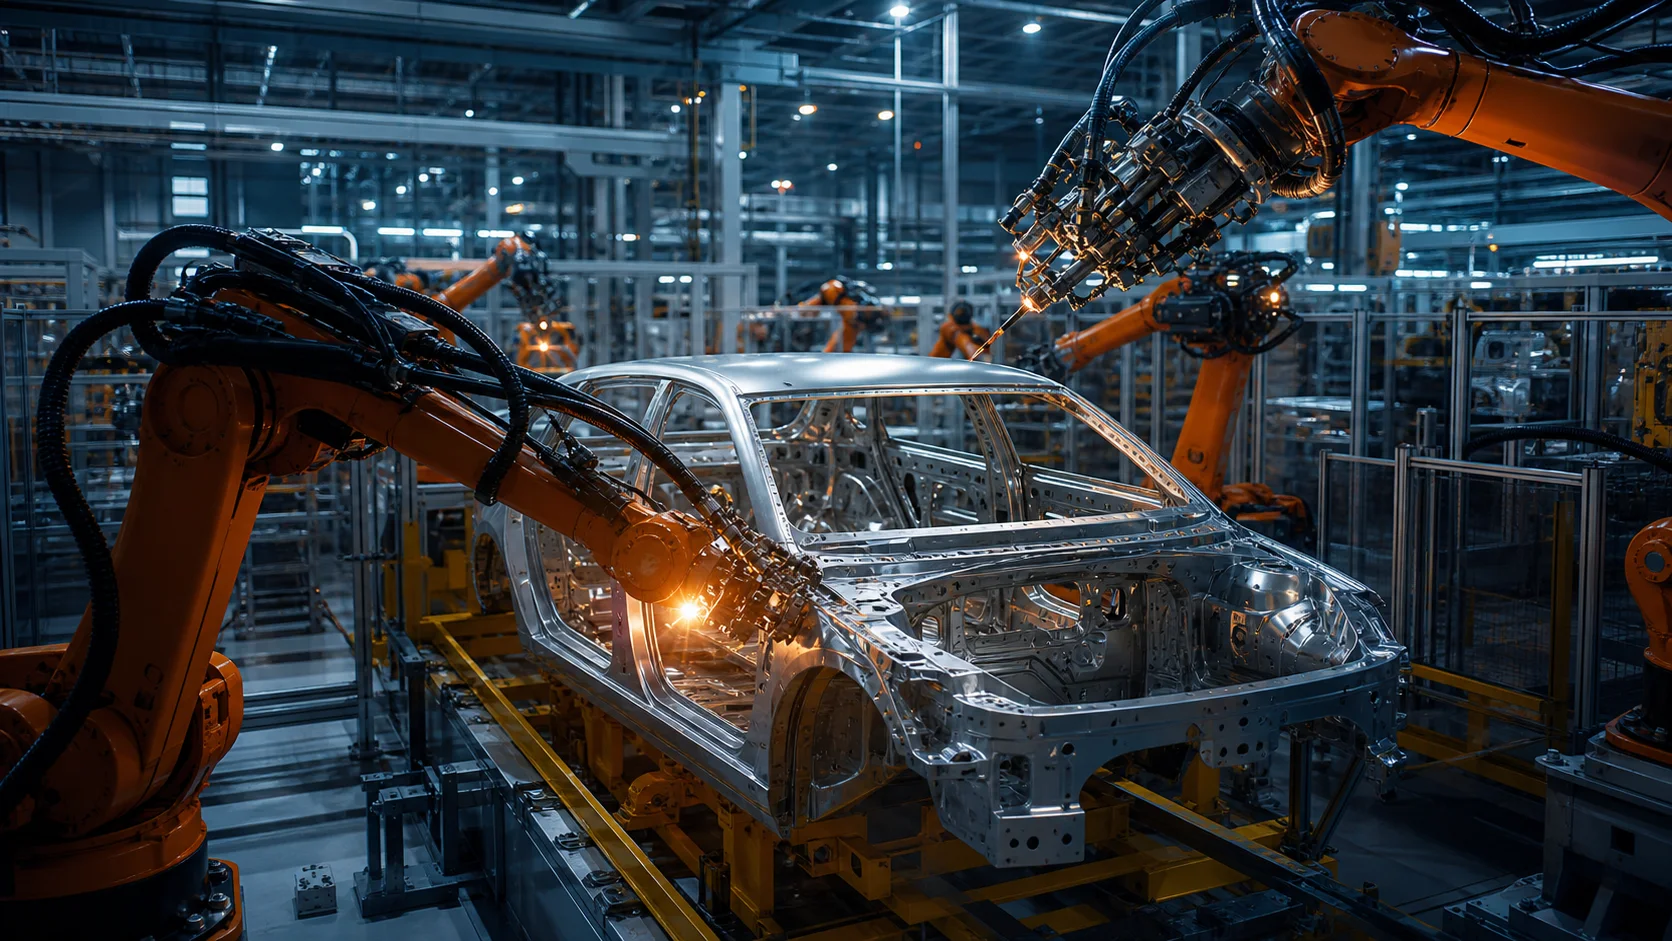
Der Firmenname, der Werksstandort und Informationen, die eine Identifizierung des Kunden ermöglichen könnten, wurden entfernt. Die Leistungswerte werden zum Schutz der Vertraulichkeit des Kunden als gerundete Wertebereiche dargestellt.
Die Linie lief;
ein einheitlicher Betriebsstandard fehlte.
Die Stationen der Produktionslinie arbeiteten nach unterschiedlichen Steuerungskonzepten. Für Automatik-, Hand- und Wartungsbetrieb gab es keinen einheitlichen Verhaltensstandard. Im Störungsfall hing die Wahl des richtigen Eingriffs von der persönlichen Erfahrung des Bedieners ab. Produktions- und Instandhaltungsteams konnten Stillstandsursachen nicht im gleichen Kontext einsehen.
Ziel des Projekts war nicht nur die Erneuerung der PLC-Software. Steuerung, Bedienerführung, Sicherheit, Alarmmanagement und Produktionsdaten mussten in einem einheitlichen Betriebskonzept zusammengeführt werden.
Standardisiertes Linienverhalten
Betrieb der Stationen nach einem einheitlichen Konzept für Betriebsarten, Alarme und Störungsbehebung.
Steuerung und Sicherheit
PLC/HMI-Standard, Handshake-Signale zwischen Zellen, Sicherheitsfunktionen und Datenintegration.
Szenariobasierte Abnahme
Gemeinsame Prüfung der Szenarien für Normalbetrieb, Störung, Wiederanlauf und Sicherheit.
Engineering-Ansatz
Zuerst das Verhaltensmodell
- Betriebsarten und Übergangsbedingungen der Stationen wurden definiert.
- Handshake-Signale zwischen den Linien und Produktflussszenarien wurden standardisiert.
- Alarmtexte wurden zusammen mit Ursache, Auswirkung und Bedienermaßnahme betrachtet.
- Berechtigungen für Instandhaltungseingriffe und Produktion wurden voneinander getrennt.
Sicherheitslebenszyklus
- Gefährliche Bewegungen und Zugangsbereiche wurden bewertet.
- Schutztür-, Not-Halt- und sichere Bewegungsfunktionen wurden in die Steuerungsarchitektur integriert.
- Die Sicherheitsfunktionen wurden anhand von Testszenarien und Prüfprotokollen verifiziert.
- Die Auswirkungen von Änderungen auf das Produktions- und Sicherheitsverhalten blieben nachvollziehbar.
Das betriebliche Ergebnis
Am Ende des Projekts war aus der Linie ein beherrschbares Produktionssystem geworden, das nicht nur automatisch arbeitet, sondern auch ein definiertes Verhalten bei Störungen und beim Wiederanlauf aufweist.