Die Auswahl industrieller Sensoren umfasst mehr als die Bestimmung eines Produktcodes anhand des im Katalog angegebenen Schaltabstands. Zunächst muss festgelegt werden, welche physikalische Größe aus welchem Grund gemessen werden soll, ob die Steuerung binäre oder kontinuierliche Informationen benötigt und welche Messabweichung und Ansprechzeit zulässig sind. Ebenso sind Einbauraum, Umgebungsbedingungen und das Verhalten im Fehlerfall zu definieren. Dieser Auswahlleitfaden behandelt Festo Zylindersensoren und Positionsgeber, Druck- und Vakuumsensoren sowie Durchflusssensoren jeweils getrennt. Die angegebenen Zahlenbeispiele gelten ausschließlich für die jeweils mit Bezeichnung und Produktnummer genannte Variante. Die endgültige Produktauswahl muss anhand des aktuellen Festo Datenblatts, der Bedienungsanleitung und der tatsächlichen Einsatzbedingungen überprüft werden.
Definieren Sie die Messaufgabe vor der Sensorauswahl
Die Fragen „Ist das Werkstück vorhanden?“, „Hat der Zylinder seinen Hub abgeschlossen?“, „In welcher Position befindet sich der Kolben?“, „Ist der Leitungsdruck ausreichend?“, „Wird das Werkstück tatsächlich durch Vakuum gehalten?“ und „Warum ist der Luftverbrauch gestiegen?“ lassen sich nicht mit derselben Sensorfamilie beantworten. Ein Zylindersensor meldet meist über ein binäres Signal, dass der Kolbenmagnet einen bestimmten Punkt passiert. Ein Positionsgeber kann innerhalb eines definierten Erfassungsbereichs einen kontinuierlichen Positionswert liefern. Ein Druck- und Vakuumsensor misst den Druck des Mediums, ein Durchflusssensor hingegen die pro Zeiteinheit durchströmende Menge. Wird diese Unterscheidung bei der Auswahl nicht berücksichtigt, kann ein Sensor zwar mechanisch montierbar sein, aber dennoch nicht die für die Entscheidung benötigten Informationen liefern.
Im Anforderungsdokument sollten Messgröße, normaler Betriebsbereich, erwarteter Minimal- und Maximalwert, kurzzeitige Überlast, erforderliche Auflösung, zulässige Gesamtmessabweichung und Anforderungen an die Abtastung festgehalten werden. Anschließend ist zu beschreiben, ob der Sensor lediglich überwacht, einen Zyklus startet, Qualitätsdaten erfasst oder in einer Sicherheitsfunktion eingesetzt wird. Ein Standard-Automatisierungssensor allein gewährleistet nicht den erforderlichen Performance Level einer Sicherheitsfunktion. Ein sicherheitsbezogener Einsatz ist nur mit einem geeigneten Produkt, einer passenden Architektur, ausreichendem Diagnosedeckungsgrad und entsprechender Validierung möglich.
| Messaufgabe | Geeignete Sensorfamilie als Ausgangspunkt | Entscheidende Auswahldaten |
|---|---|---|
| End- oder Zwischenposition eines Pneumatikzylinders | Magnetischer Zylindersensor | Kompatibilität mit Antrieb und Nut, Schaltfenster, PNP/NPN, Kabel und Umgebungsbedingungen |
| Kontinuierliche Kolbenposition über den Hub | Positionsgeber, beispielsweise SDAT-MHS | Erfassungsbereich, Analog-/IO-Link-Ausgang, Auflösung, Linearität und Montage |
| Versorgungsdruck, Prozessdruck oder Vakuumniveau | Druck- und Vakuumsensor, beispielsweise SPAN | Relativ-/Absolutdruckmessung, Messbereich, Medium, Druckanschluss, Ausgang und Überlast |
| Druckluftverbrauch, Leckage oder geringer Durchfluss | Durchflusssensor, beispielsweise SFAH | Durchflussbereich, Durchflussrichtung, Gas, Referenzbedingungen, Druck, Temperatur und Anschluss |
Zylindersensor und Positionsgeber nicht verwechseln
Auf der Festo Übersichtsseite zum Sensorportfolio werden Zylindersensoren als Sensoren für die binäre Rückmeldung der Kolbenposition in pneumatischen Antrieben beschrieben. Der Sensor erfasst das Feld des Permanentmagneten im Kolben aus der Nut im Zylindergehäuse und erzeugt am Schaltpunkt ein elektrisches Signal. Dieses Verfahren bietet eine einfache und wiederholbare Lösung zur Bestätigung der vorderen Endlage, der hinteren Endlage oder einer bestimmten Zwischenposition. Die Information „Sensor aktiv“ liefert jedoch keine genaue Koordinate des Kolbens über den gesamten Hub. Sie meldet lediglich, dass die Bedingung innerhalb des eingestellten Erfassungsbereichs erfüllt ist.
Einen Endlagensensor möglichst nahe am mechanischen Endanschlag zu positionieren, ist nicht immer der richtige Ansatz. Der Erfassungsbereich des Kolbenmagneten muss zusammen mit dem Schaltzeitpunkt betrachtet werden, der sich in Abhängigkeit von Geschwindigkeit, Druck, Last und Dämpfungsverhalten verändert. Der Sensor wird auf das zuverlässige Schaltfenster eingestellt, das die Zykluslogik benötigt. Anschließend wird er bei minimalem und maximalem Betriebsdruck sowie bei geringster und höchster Last getestet. Die PLC sollte gleichzeitig aktive Endlagensensoren, das Ausbleiben eines Signals innerhalb der erwarteten Zeit oder eine Zustandsänderung ohne Bewegungsbefehl jeweils als separate Fehler behandeln.
Ein Positionsgeber verfolgt dagegen den Kolbenmagneten kontinuierlich über einen Bereich und liefert einen analogen oder digitalen Messwert. Dieser Ansatz kann genutzt werden, um bei Spannvorgängen unterschiedliche Werkstückdicken zu unterscheiden, eine Zwischenposition des Zylinders zu überwachen oder detailliertere Bewegungsinformationen zu erhalten. Dabei sind Erfassungsbereich und Gesamthub des Zylinders nicht gleichzusetzen. Der wirksame Messbereich des Gebers, die Geometrie des Kolbenmagneten und die Kompatibilität mit dem gewählten Antrieb müssen überprüft werden. Nach dem Teach-in oder der Skalierung ist die Montageposition mechanisch zu fixieren.
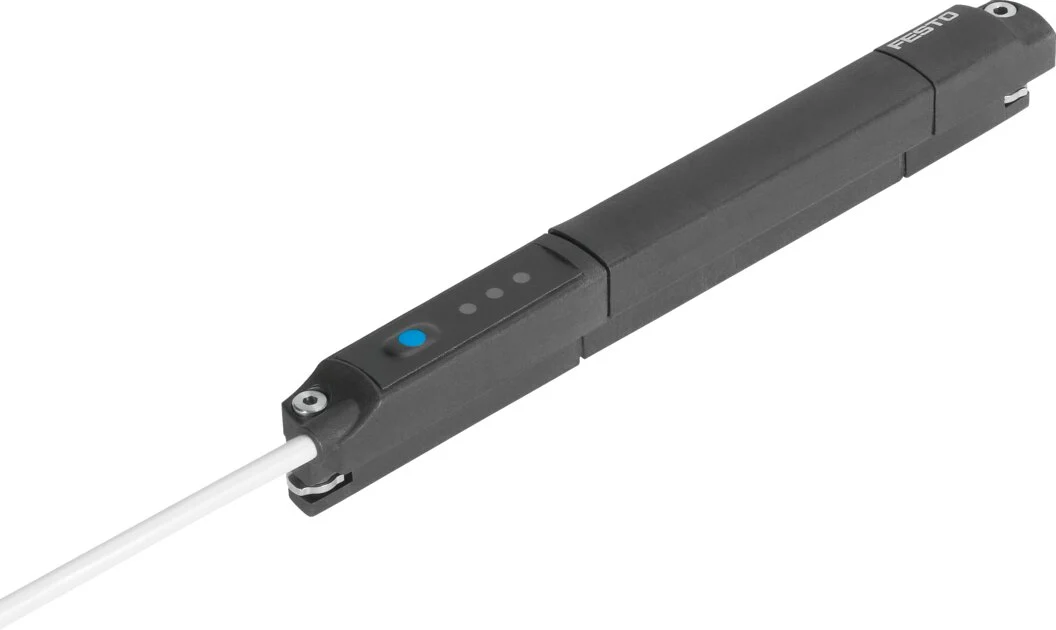
Konkretes Variantenbeispiel: SDAT-MHS-M100-1L-SA-E-0.3-M8
Im Festo Datenblatt vom 10. August 2026 werden für die Variante mit der Produktnummer 1531267 die Messgröße Position, ein Erfassungsbereich von 0–100 mm und ein magnetisches Messprinzip angegeben. Das Produkt bietet einen Analogausgang mit 4–20 mA, einen programmierbaren PNP-Schaltausgang und Unterstützung für IO-Link Device V1.1. Als typische Abtastzeit werden 1 ms, als Wegauflösung 0,05 mm und als Wiederholgenauigkeit 0,1 mm angegeben. Diese Werte dürfen nicht ohne Weiteres auf eine andere Erfassungslänge oder eine andere Ausgangskonfiguration der SDAT-Familie übertragen werden.
Wenn der Analogausgang des Positionsgebers an die PLC angeschlossen wird, sind Strom- oder Spannungseingang der Eingangskarte, Auflösung, gemeinsames Bezugspotenzial und Fehlerdiagnosebereich zu überprüfen. Die Skalierung des Messwerts in physikalische Millimeter wird in der Inbetriebnahmedokumentation festgehalten. Bei Verwendung von IO-Link wird anhand der aktuellen IODD zugeordnet, in welchen Bytes und Bits Prozessdaten, Identifikations- und Diagnoseinformationen liegen. Soll nach einem Sensortausch die Datenhaltung oder Parameterwiederherstellung genutzt werden, müssen das Verhalten des IO-Link-Masters, die Zugriffsrechte und die korrekte Gerätezuordnung getestet werden.
Messbereichsauswahl bei Druck- und Vakuumsensoren
Ein Drucksensor wandelt den Druck des Mediums am Messanschluss in einen elektrischen Wert um. Laut der offiziellen Festo Beschreibung der Druck- und Vakuumsensoren nutzt die SPAN-Familie eine piezoresistive Messzelle zur Relativdruckmessung bei Druckluft und nicht korrosiven Gasen. Der Messwert kann als Schalt-, Analog- oder IO-Link-Signal übertragen werden. Eine Relativdruckmessung gibt die Druckdifferenz zur Umgebungsatmosphäre an. Wird Absolutdruck oder eine andere Referenz benötigt, genügt es nicht, nur den Messbereich zu betrachten. Auch der Referenztyp des Sensors muss richtig gewählt werden.
Der Messbereich wird so gewählt, dass der normale Betriebswert einen sinnvollen Teil der Sensorskala nutzt. Ein sehr großer Messbereich mag hinsichtlich der Belastbarkeit vorteilhaft erscheinen, kann jedoch die Unterscheidung kleiner Änderungen in der Anwendung erschweren. Ein zu kleiner Messbereich birgt dagegen bei Druckspitzen ein Überlastrisiko. In der Versorgungsleitung können Kompressorschwankungen, Ventilschaltungen und schnelles Befüllen Druckstöße verursachen. Bei Vakuumanwendungen verändern Schlauchvolumen, Ejektorleistung, Werkstückporosität und Leckagen den Druckverlauf beim Greifen. Der Schwellwert sollte nicht allein anhand einer einzelnen Messung im Leerlauf eingestellt werden.
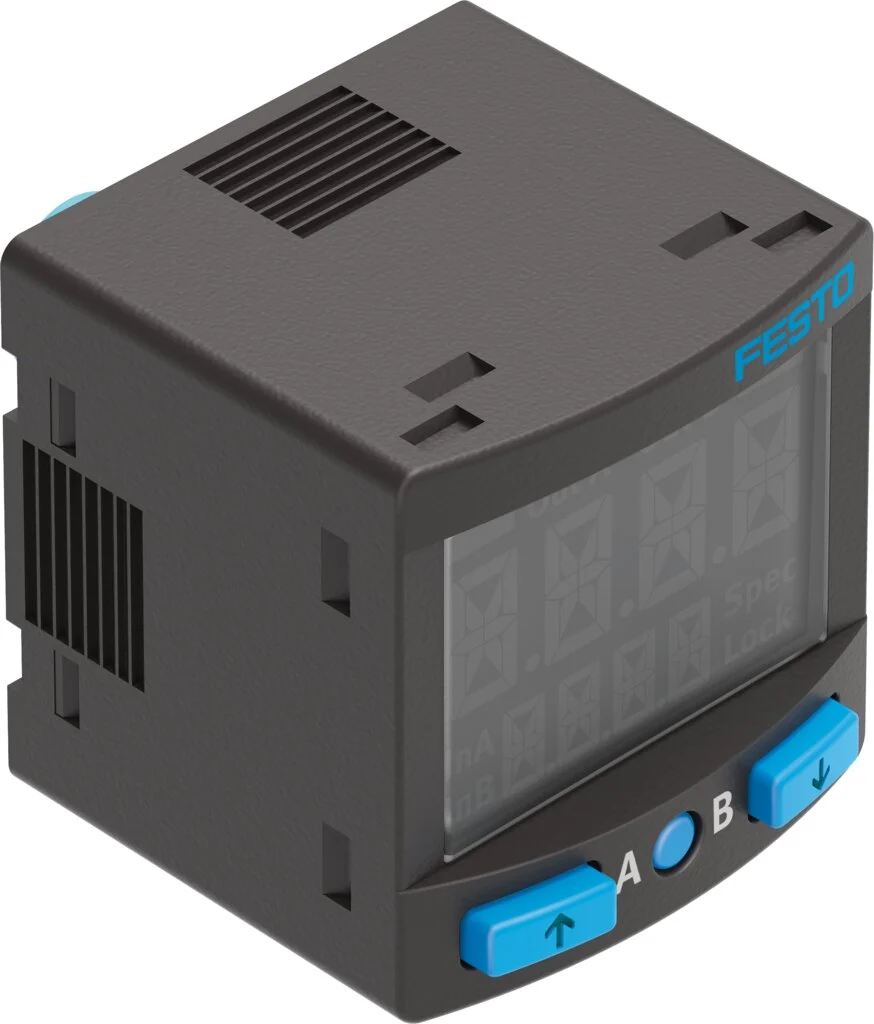
Der SPAN-B2R-Q4-PN-PN-L1 mit der Produktnummer 8035553 ist ein Beispiel, dessen im Produktcode mit B2R bezeichneter Messbereich sowohl den Druck- als auch den Vakuumbereich abdeckt. Diese Variante mit pneumatischem Anschluss Q4 und zwei Schaltausgängen darf nicht mit anderen SPAN-Produktcodes verwechselt werden. Innerhalb einer Sensorfamilie können unterschiedliche Gewinde, Schlauchanschlüsse, Messbereiche sowie PNP/NPN-, Analog- und IO-Link-Optionen verfügbar sein. In der Konstruktionszeichnung sollten statt der bloßen Angabe „SPAN“ der vollständige Produktcode, die Anschlussrichtung, der Kabel-/Steckertyp und der Zugang zur Einstellung angegeben werden.
Bei der Festlegung des Schwellwerts für den Vakuumtransport müssen die Messwertverteilungen für „Werkstück vorhanden“ und „Werkstück nicht vorhanden“ mit realen Produkten ermittelt werden. Der Schwellwert für sicheres Greifen, die Hysterese und der Zeitfilter werden so eingestellt, dass im schnellen Zyklus keine Verzögerung entsteht, Schwankungen durch Oberflächenleckagen aber auch nicht zu Fehlschaltungen führen. Auch in einem Druckluftkreis sollte der Unterdruckalarm im Sinne eines zu niedrigen Versorgungsdrucks nicht einfach dem Nennwert des Druckreglers entsprechen. Zu berücksichtigen sind die untere Druckgrenze, bei der die Maschine noch eine ausreichende Kraft erzeugt, die Gesamtmessabweichung des Sensors und dynamische Druckabfälle.
Durchflusssensor: Momentanen Durchfluss und Verbrauchsinformationen unterscheiden
Eine Durchflussmessung kann eingesetzt werden, um zu überprüfen, ob ein Greifer tatsächlich Luft ansaugt, einen Leckagetest für geringe Leckagen zu überwachen, den Maschinenverbrauch zu vergleichen oder vor einer Wartung Trends zu erfassen. Momentaner Durchfluss, aufsummierter Verbrauch und Druck sind jedoch unterschiedliche Informationen. Die Referenzbedingungen, auf die sich ein Volumenstromwert bezieht, müssen in PLC, Anzeige und Berichtswesen einheitlich definiert sein. Andernfalls können beim Vergleich der Werte verschiedener Sensoren oder verschiedener Werke scheinbar große Unterschiede entstehen.
Festo positioniert die SFAH-Familie für die kompakte Durchflussüberwachung von Druckluft und nicht korrosiven Gasen. Laut offizieller Produktbeschreibung kann die Familie je nach gewählter Variante Werte über ein Schaltsignal, ein Analogsignal oder IO-Link übertragen und bietet unterschiedliche Durchflussbereiche. Bei der Auswahl der Messstelle sind die zulässige Durchflussrichtung, der Betriebsdruck, die Umgebungs- und Mediumstemperatur, die Gasart und der pneumatische Anschluss des Sensors zu überprüfen. Ein Sensor oder eine Verschraubung, die den Leitungsquerschnitt reduziert, sollte das zu messende System nicht zusätzlich drosseln.
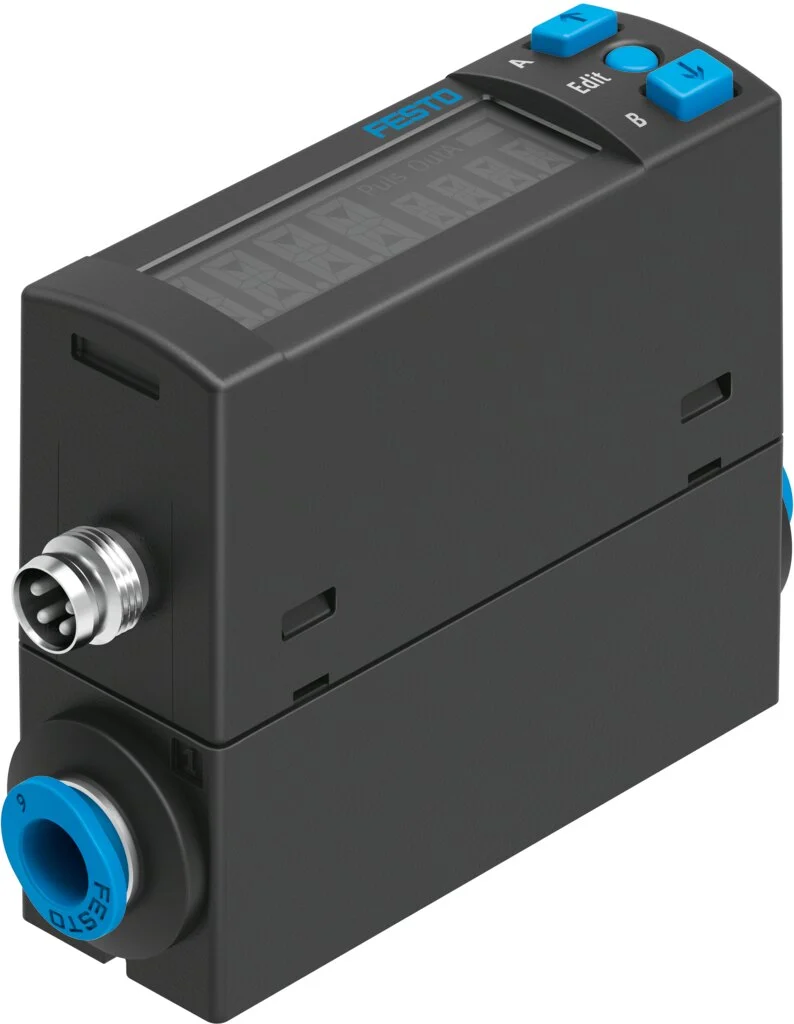
Konkretes Variantenbeispiel: SFAH-10U-Q6S-PNLK-PNVBA-M8
Im Datenblatt vom 11. August 2026 werden für die Variante mit der Produktnummer 8058470 Massen- und Volumenstrom als Messgrößen, ein thermisches Messprinzip und eine unidirektionale Durchflussrichtung angegeben. Der Messbereich beträgt 0,2–10 l/dak, der Betriebsdruck -0,9–10 bar. Zu den zugelassenen Medien gehören Druckluft der angegebenen Qualitätsklasse, Stickstoff und Argon. Die Variante bietet zwei Schaltausgänge, die auf zwei PNP- oder zwei NPN-Ausgänge umstellbar sind, sowie IO-Link-Unterstützung. Dieser Messbereich und diese Medienliste gelten ausschließlich für die Variante mit der Produktnummer 8058470.
Bei einer Anwendung zur Leckageüberwachung sollte der Basiswert bei normaler Produktion unter verschiedenen Lasten und in unterschiedlichen Zyklen erfasst werden. Ändern sich Druck, Temperatur und Anzahl der aktiven Verbraucher, ist eine Änderung des Durchflusses zu erwarten. Die Alarmlogik kann statt auf einen einzigen festen Wert auf Maschinenzustand, Produktrezept und Zeitfenster bezogen werden. Ein anhaltender Durchfluss bei geschlossenen Ventilen kann auf eine Leckage hinweisen. Ein erhöhter Spitzendurchfluss während des Zyklus kann dagegen mit einer schnelleren Einstellung, einem größer dimensionierten Antrieb oder einem verschlissenen Bauteil zusammenhängen. Sensordaten allein lokalisieren den Fehler nicht, liefern aber eine objektive Grundlage dafür, wann und unter welchen Bedingungen die Untersuchung beginnen sollte.
Entscheidung zwischen Schaltausgang, Analogsignal und IO-Link
Ein Schaltausgang ist die einfachste Lösung für eine binäre Entscheidung, etwa ob ein Schwellwert überschritten wurde oder nicht. Die PNP- oder NPN-Kompatibilität mit dem PLC-Eingangstyp muss geprüft werden. Die Auswahl des Schließer-/Öffnerverhaltens muss zusammen mit der Logik bei Kabelbruch und im spannungslosen Zustand erfolgen. Ein Fensterkomparator ermöglicht die Entscheidung, ob ein Wert innerhalb oder außerhalb eines bestimmten Bereichs liegt. Eine Hysterese verhindert dagegen ein schnelles Ein- und Ausschalten des Ausgangs durch Messrauschen. Die Strombelastbarkeit des Ausgangs reicht möglicherweise nicht aus, um eine Last direkt anzusteuern. Das Datenblatt ist zu beachten.
Ein Analogsignal ist sinnvoll, wenn die Steuerung einen kontinuierlichen Messwert verarbeiten soll. Ein Signal von 0–10 V wird hinsichtlich Spannungsabfall und elektromagnetischer Einflüsse bewertet, ein Signal von 4–20 mA dagegen hinsichtlich Stromschleife, Eingangswiderstand und Leitungsbruchdiagnose. Kabelschirmung, Erdung sowie die Verlegung von Leistungs- und Signalleitungen müssen den EMC-Vorgaben der Anlage entsprechen. Analogskalierung, Einheit auf dem Sensordisplay und technische Einheit in der PLC müssen in derselben Inbetriebnahmedokumentation festgehalten werden.
IO-Link kann neben dem Messwert auch Geräteidentität, Status, Parameter und bestimmte Diagnoseinformationen über eine standardisierte Punkt-zu-Punkt-Kommunikation übertragen. Um diesen Vorteil nutzen zu können, müssen die passende Master-Portklasse, die IODD-Version, die Zykluszeit, die Prozessdatenzuordnung und die Zuständigkeit für die Parameterverwaltung festgelegt werden. IO-Link sorgt nicht von selbst dafür, dass ein Sensor korrekt misst; fachgerechte Montage, Messbereich und Kalibrierung bleiben grundlegende Voraussetzungen. Außerdem muss das PLC-Programm über eine Identitätsprüfung verfügen, die beim Austausch von Master oder Sensor das automatische Laden eines falschen Parametersatzes verhindert.
Montage, pneumatischer Anschluss und Umgebungsbedingungen
Bei einem Zylindersensor dienen die passende Nut und das richtige Befestigungselement nicht nur der einfachen mechanischen Montage; sie bestimmen den Abstand zwischen Sensor und Kolbenmagnet. Auch wenn der Sensor von oben in die Nut eingesetzt werden kann, müssen Anzugsdrehmoment, Kabelabgangsrichtung und Biegeradius gemäß der Produktanleitung eingehalten werden. Bei einer Ausführung für bewegte Energieführungsketten ist die Eignung für dauernde Biege- und Torsionsbeanspruchung zu prüfen. Da starke externe Magnetfelder, Schweißströme oder ferromagnetische Bauteile die Erfassung beeinflussen können, sind Tests an der tatsächlichen Maschine erforderlich.
Bei Druck- und Durchflusssensoren sind neben der Anschlussgröße auch die Durchflussrichtung, das Dichtungsverfahren und die mechanisch spannungsfreie Montage wichtig. Bei Gewindeanschlüssen darf der Sensorkörper nicht am Kabel oder Display gedreht werden; stattdessen ist die vorgesehene Schlüsselfläche zu verwenden. Zugbelastungen zwischen Schlauch und Sensor müssen vermieden werden; die Auswirkungen von Kondensatansammlungen, Partikeln und Öl auf die Messzelle sind zu bewerten. Das Vermeiden plötzlicher Druckstöße am Durchflusssensor, die Einhaltung der empfohlenen Druckluftqualität und gegebenenfalls ein geeigneter vorgeschalteter Filter tragen zur Messstabilität bei.
Die IP-Schutzart gilt nur für die vollständig und korrekt angeschlossene Installation. Offene Steckverbinder, falsche Dichtungen oder ungeeignete Kabelverschraubungen verringern die Schutzwirkung. Für die Umgebungstemperatur und die Temperatur des gemessenen Mediums können unterschiedliche Grenzwerte gelten. Bei Anforderungen hinsichtlich Reinraum, Bereichen in der Nähe von Lebensmittelkontakt, Schweißspritzern, Kühlschmierstoffen, chemischer Reinigung oder explosionsgefährdeten Bereichen darf die Eignung einer Standardausführung nicht vorausgesetzt werden. Die Material-, Zulassungs- und Umgebungsdaten des vollständigen Produktcodes müssen mit den Projektbedingungen abgeglichen werden.
Inbetriebnahme: Zuerst eine zuverlässige Referenz schaffen
- Identität prüfen: Produktnummer, Messbereich, pneumatischer Anschluss, Ausgangstyp, Versorgungsspannung und Kabelbelegung werden mit dem Elektro- und Pneumatikschaltplan abgeglichen.
- Montage kontrollieren: Sensorposition, Durchflussrichtung, Anzugsdrehmoment der Anschlüsse, Zugbelastung von Schläuchen und Kabeln, Dichtheit der Steckverbinder und Ablesbarkeit des Displays werden geprüft.
- Rohwert auslesen: Vor dem Teach-in oder der Einstellung von Schwellwerten werden die Messwerte im energielosen Zustand, im Leerlauf, im Normalbetrieb und unter Grenzbedingungen aufgezeichnet.
- Skalierung zuordnen: Der analoge Rohwert oder IO-Link-Rohwert wird in die richtige physikalische Einheit umgerechnet; Dezimalstellen und Referenzbedingungen werden geprüft.
- Schwellwerte einstellen: Alarm- und Schaltschwellen werden unter Berücksichtigung von Toleranz, Sensorfehler, Prozessstreuung, Hysterese und Filterzeit festgelegt.
- Fehlerfälle testen: Szenarien wie Kabelbruch, Unterspannung, verstopfte Leitung, Leckage, falsche Durchflussrichtung und Sensoraustausch werden mit einem sicheren Verfahren überprüft.
Nach Abschluss der Inbetriebnahme sollten nicht nur die endgültigen Parameter gespeichert werden, sondern auch die Messungen, anhand derer sie festgelegt wurden. Die Werte von Gutteilen, gerade noch akzeptablen Grenzmustern und Schlechtteilen werden zusammen mit den Druck-, Temperatur-, Last- und Zyklusbedingungen dokumentiert. So kann das spätere Instandhaltungsteam durch einen Vergleich feststellen, ob eine Schwellwertänderung auf tatsächliche Prozessanforderungen, Sensordrift oder mechanischen Verschleiß zurückzuführen ist.
Bei der Fehlerdiagnose die Messkette verfolgen
Wird überhaupt kein Wert übertragen, werden zuerst Versorgungsspannung, Pinbelegung, PLC-Eingangstyp und Kabeldurchgang geprüft. Liegt ein Wert vor, der jedoch nicht zum physikalischen Verhalten passt, werden ein falscher Messbereich, eine fehlerhafte Einheitenskalierung, die Konfiguration des Analogeingangs oder die IO-Link-Prozessdatenzuordnung untersucht. Mögliche Ursachen sind beim Zylindersensor eine gelockerte Befestigung oder ein ungeeigneter Kolbenmagnet, beim Drucksensor ein verstopfter Anschluss oder Kondensat und beim Durchflusssensor eine umgekehrte Durchflussrichtung, eine falsche Gasauswahl oder eine Verengung in der Leitung.
Ein instabiles Signal sollte nicht lediglich durch einen Softwarefilter kaschiert werden. Zunächst muss zwischen tatsächlichen Prozessschwingungen, Druckschwankungen, elektromagnetischen Störungen, lockeren Steckverbindern, fehlerhafter Erdung und einem Betrieb nahe dem Schwellwert unterschieden werden. Wird die Filterzeit erhöht, ist der Einfluss der Erfassungsverzögerung auf den Maschinenzyklus und die Schutzlogik zu messen. Eine fundierte Diagnose vergleicht zeitgleich den Wert auf dem Sensordisplay, die IO-Link-Diagnose, den PLC-Rohwert und eine unabhängige Referenzmessung.
Checkliste für Angebot und Stückliste
- Zu messende physikalische Größe, Verwendungszweck und vom Sensorwert abhängige Steuerungsentscheidung
- Normal-, Minimal-, Maximal- und kurzzeitige Überlastwerte; erforderliche Genauigkeit und Ansprechverhalten
- Zylindermodell, Sensornut, Kolbenmagnet, Erfassungsposition und Befestigungselement
- Für Positionsgeber: Erfassungsbereich, Analogskalierung, IO-Link-Bedarf und Antriebskompatibilität
- Für Druck und Vakuum: Referenzdruckart, Medium, Anschluss, Druckspitzen sowie Schwellwert- und Hysteresewerte
- Für Durchfluss: Gas, Durchflussrichtung, Messbereich, Referenzbedingungen, Leitungsdurchmesser und erwarteter Druckabfall
- PNP/NPN, 0–10 V, 4–20 mA oder IO-Link; Steckverbinder, Kabellänge und PLC-/Master-Kompatibilität
- Umgebungs- und Medientemperatur, IP-Schutzart, Vibration, EMC, Chemikalien, Reinigung und explosionsgefährdete Bereiche
- Parametersicherung, Zugriffsschutz, Alarmprotokolle, Ersatzteile und Austauschverfahren
Werden diese Informationen vor der endgültigen Festlegung des Produktcodes erfasst, ist der Sensor nicht mehr nur ein Zubehörteil, das in die Maschine passt. Er wird zu einer Automatisierungskomponente mit definiertem Messzweck, festgelegten Akzeptanzgrenzen und einer klaren Diagnosemethode. Das Festo-Produktportfolio bietet eine breite Auswahl für unterschiedliche Messaufgaben. Ein zuverlässiges Ergebnis entsteht jedoch erst durch die Auswahl der richtigen Sensorfamilie, die Prüfung der genauen Ausführung und die Umsetzung der Daten in eine sinnvolle Entscheidung im Steuerungssystem.