Betrachten Sie bei Streckrichtanlagen Materialeigenschaften, Zuganordnung und Planheitsziel gemeinsam. Rezepte für das Streckrichten müssen anhand tatsächlicher Ergebnisse der Bandqualität validiert werden.
Definieren Sie den Umfang des Streckrichtprozesses
Der Begriff Streckrichten kann in verschiedenen Betrieben unterschiedliche Anlagenkonfigurationen bezeichnen. Hier werden Anlagen behandelt, in denen flaches Metallband durch Streckrichten bearbeitet wird. In der Spezifikation müssen der erwartete Prozess, das Materialspektrum und das Planheitskriterium eindeutig definiert sein.
Materialdaten sind Eingangsgrößen für das Rezept
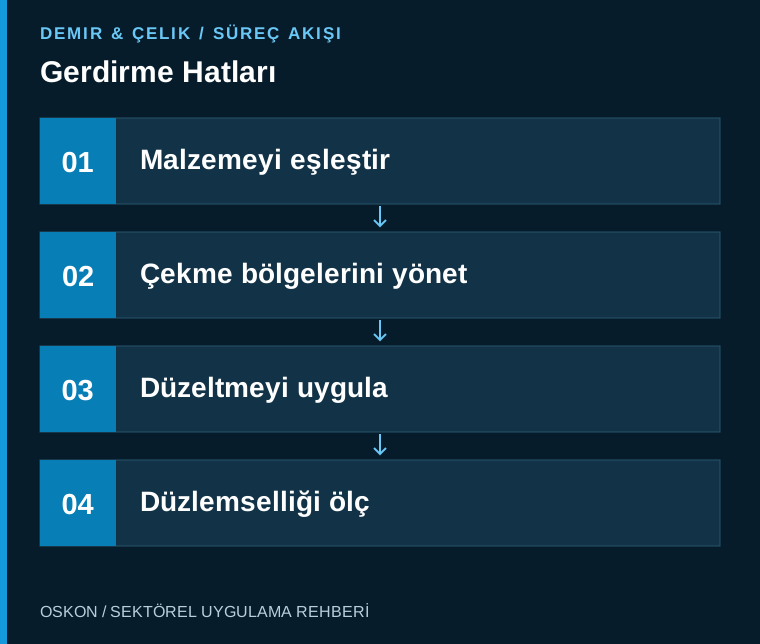
Dicke, Breite und mechanische Eigenschaften sind für die Beurteilung des anwendbaren Prozesses wichtig. Es darf nicht davon ausgegangen werden, dass unterschiedliche Materialien gleicher Dicke mit derselben Einstellung bearbeitet werden können. Die Kennung des Eingangscoils und die zugehörigen Materialinformationen werden dem Rezept zugeordnet. Für fehlende oder unklare Materialinformationen ist ein kontrollierter Freigabeprozess erforderlich. Einstellungsänderungen durch den Bediener werden im Produktionsprotokoll dokumentiert.
Regeln Sie die Bandzugzonen entsprechend der Anlagenarchitektur
Die Aufgaben der Zugrollensätze (Bridles) oder anderer Zugeinrichtungen, ihr Zusammenwirken mit der Richtmaschine und die Antriebskoordination ergeben sich aus der Anlagenkonstruktion. Das Sollverhalten beim Beschleunigen und Verzögern wird gesondert bewertet. Die Kalibrierung der eingesetzten Messungen und die mechanischen Kontaktbedingungen sind wichtig. Die Bedeutung der Werte im Steuerungssystem muss für den Bediener eindeutig sein; Signale aus unterschiedlichen Zonen dürfen nicht in einer einzigen unklaren Bandzuganzeige zusammengefasst werden.
Verknüpfen Sie die Richteinstellung mit dem Qualitätsergebnis
Walzenpositionen und zugehörige Rezeptparameter können gespeichert werden. Die Anwendung einer gespeicherten Einstellung allein belegt jedoch nicht, dass bei jedem Material die angestrebte Planheit erreicht wird. Die Eingangs- und Ausgangsqualität wird mit einem geeigneten Messverfahren bewertet. Tritt ein Problem bei einer bestimmten Breite oder Materialfamilie wiederholt auf, werden Einstellung, mechanischer Zustand und Eingangsmaterial gemeinsam untersucht.
Schützen Sie Oberfläche und Rückverfolgbarkeit
Zustand und Verschmutzung der Kontaktelemente können die Oberflächenqualität beeinflussen. Aufzeichnungen zu Wartung, Reinigung und Walzenwechsel können mit der Produkthistorie verknüpft werden. Beim Aufteilen eines Coils oder bei der Nachbearbeitung bleibt die Zuordnung zum Ausgangsmaterial erhalten. Im Qualitätsplan wird festgelegt, wie der bei einem Anlagenstillstand betroffene Bandabschnitt gekennzeichnet wird; nicht das gesamte Coil muss anhand eines einzigen Gesamtergebnisses bewertet werden.
Prüfen Sie bei der Abnahme das Übergangsverhalten
Zusätzlich zum Versuch bei konstanter Geschwindigkeit werden Anfahren, Anhalten und Wiederanfahren getestet. Für unterschiedliche Materialbereiche werden Planheit und Oberflächenqualität gemessen. Das Verhalten der Anlage bei Antriebs-, Mess- oder Kommunikationsfehlern wird überprüft. Der Abnahmebericht enthält die Angaben zum verwendeten Material und die Rezeptversion. Diese Dokumentation schafft eine vergleichbare Ausgangsbasis für spätere Produktentwicklungen.
Wesentliche Informationen für die Überwachung in der Automatisierung
| Kontrollpunkt | Überwachte Informationen |
|---|---|
| Materialinformationen | Dicke, Breite und Produkteigenschaften |
| Bandzugregelung | Sollwerte und Rückmeldungen je Zone |
| Ausgangsqualität | Bewertung von Planheit und Oberfläche |
Drei Fragen zum Projektstart
- Ist der Umfang des Streckrichtprozesses eindeutig definiert?
- Werden Einstellungsänderungen dem Coil zugeordnet?
- Werden die beim Anfahren und Anhalten betroffenen Bandabschnitte hinsichtlich ihrer Qualität untersucht?
Entdecken Sie verwandte Anwendungen
In den Beiträgen „Längsteilanlagen“ und „Querteilanlagen“ können Sie mehr über die zugehörigen Prozesse erfahren. Zu allen Beiträgen über Eisen & Stahl oder zur Seite mit Branchenlösungen gelangen Sie hier.