Steuern Sie Stationsbereitschaft, Karosserieverfolgung und Stillstandsauswirkungen in Durchlauflackierereien gemeinsam. Neben der Liniengeschwindigkeit bestimmt auch die Koordination zwischen den Prozessen die Produktionskontinuität.
Grenzen des kontinuierlichen Flusses festlegen
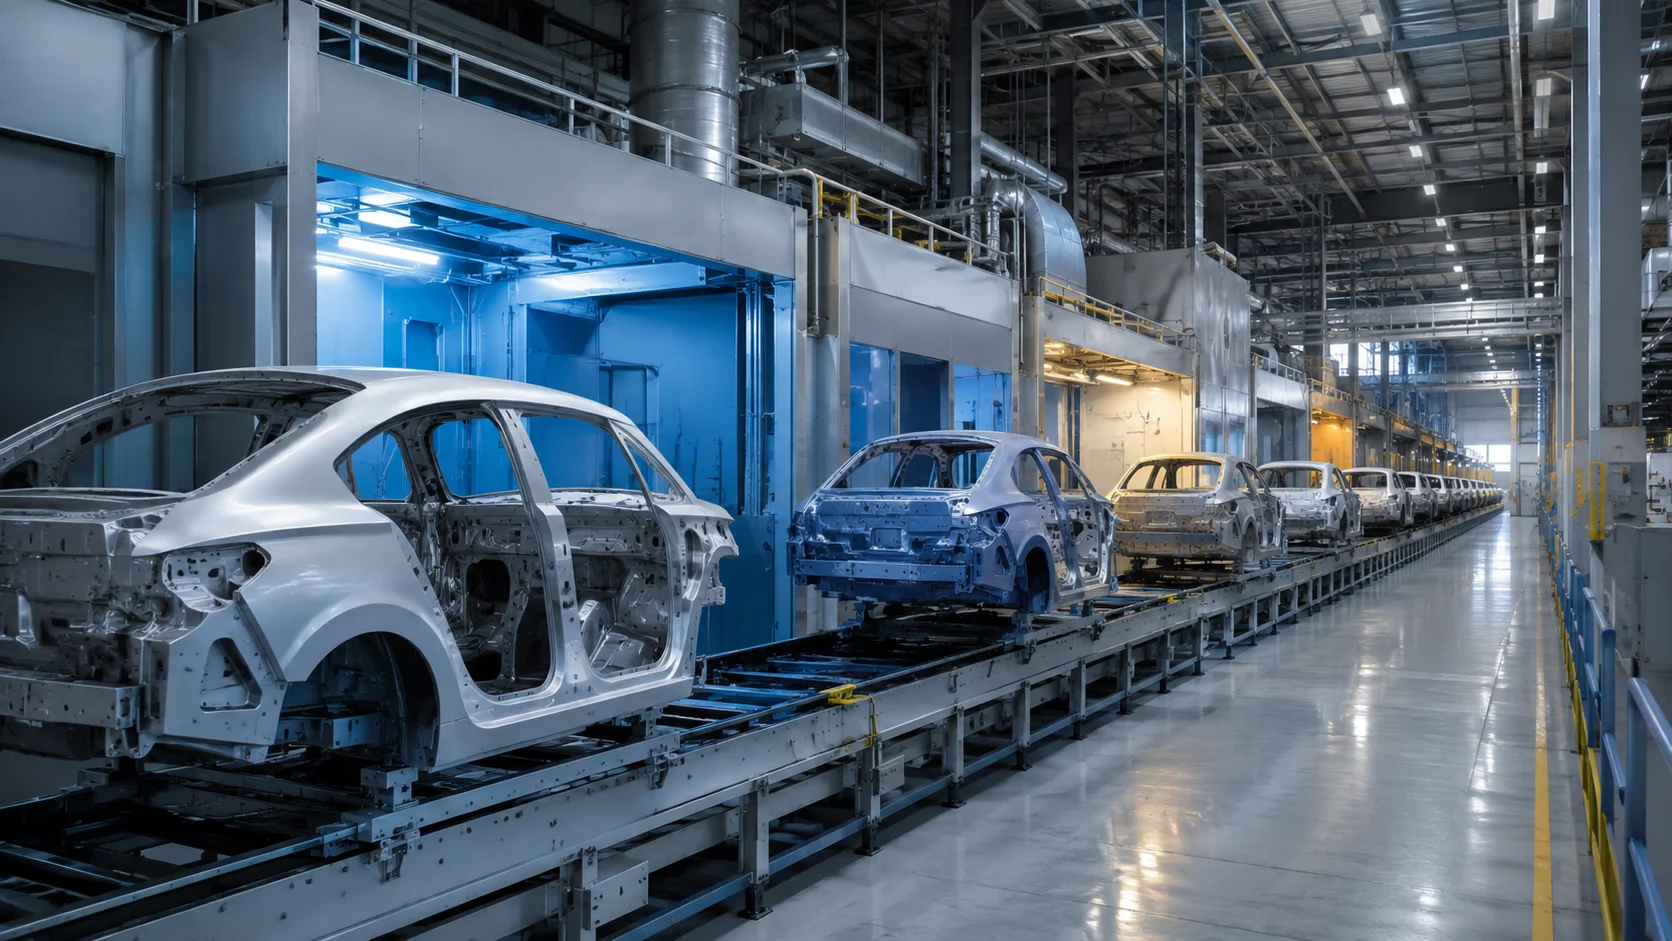
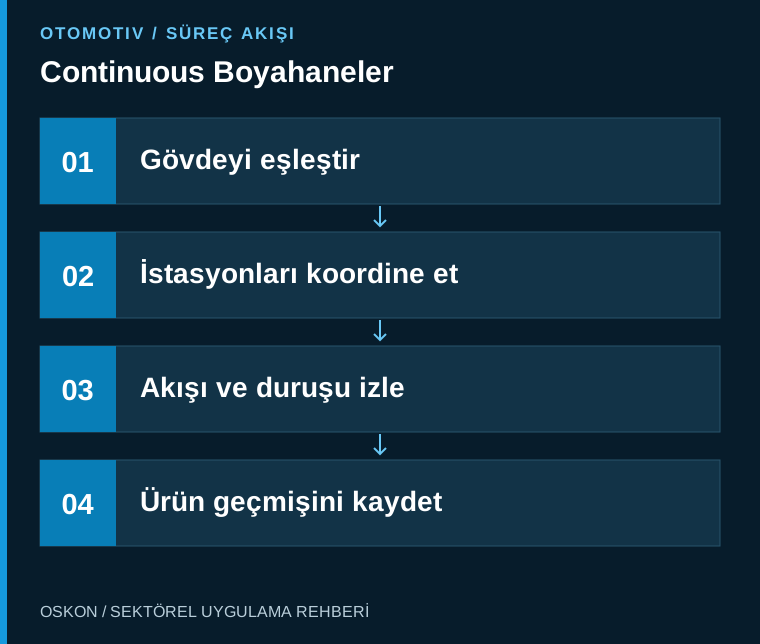
Eine Durchlauflackiererei ist ein Linienkonzept, bei dem das Produkt in einem festgelegten Fördersystem miteinander verknüpfte Prozesse durchläuft. Nicht alle Stationen der Linie müssen dieselbe Steuerungsstruktur aufweisen. Vorbehandlung, Applikation, Wartezonen und Ofenbereiche haben jeweils eigene Bedingungen. Zu Projektbeginn müssen die Kapazität, die Mindestbetriebsanforderungen und die Reaktion auf Stillstände für jeden Bereich gesondert definiert werden.
Karosserieidentität während der gesamten Bewegung erhalten
Die am Eingang erfasste Produktkennung, Förderträgerkennung und Modellinformation werden über die gesamte Linie konsistent weitergegeben. Stimmen die physische Position einer Karosserie und ihr Datensatz in der Software nicht mehr überein, besteht das Risiko einer falschen Rezepturzuordnung. Für Lesefehler, manuelle Transporte und Förderträgerwechsel sind kontrollierte Ausnahmeabläufe erforderlich. Identitätskorrekturen durch Bediener müssen autorisiert und protokolliert werden.
Stationsfreigaben einheitlich definieren
Die Statusmeldungen jeder Station – bereit, in Betrieb, abgeschlossen und Störung – müssen auf einer für benachbarte Anlagenkomponenten eindeutig definierten Schnittstellenvereinbarung beruhen. Bei einer Kommunikationsunterbrechung muss verhindert werden, dass eine veraltete Bereitschaftsmeldung weiterhin gültig bleibt. Signal-Zeitüberschreitungen und das Verhalten beim Wiederaufbau der Verbindung werden in Abnahmetests geprüft. Die Liniensteuerung überwacht nicht nur den Betrieb einzelner Maschinen, sondern auch die Übergabe des Produkts an den nächsten Prozess unter geeigneten Bedingungen.
Die Auswirkungen eines Stillstands hängen vom Ort ab
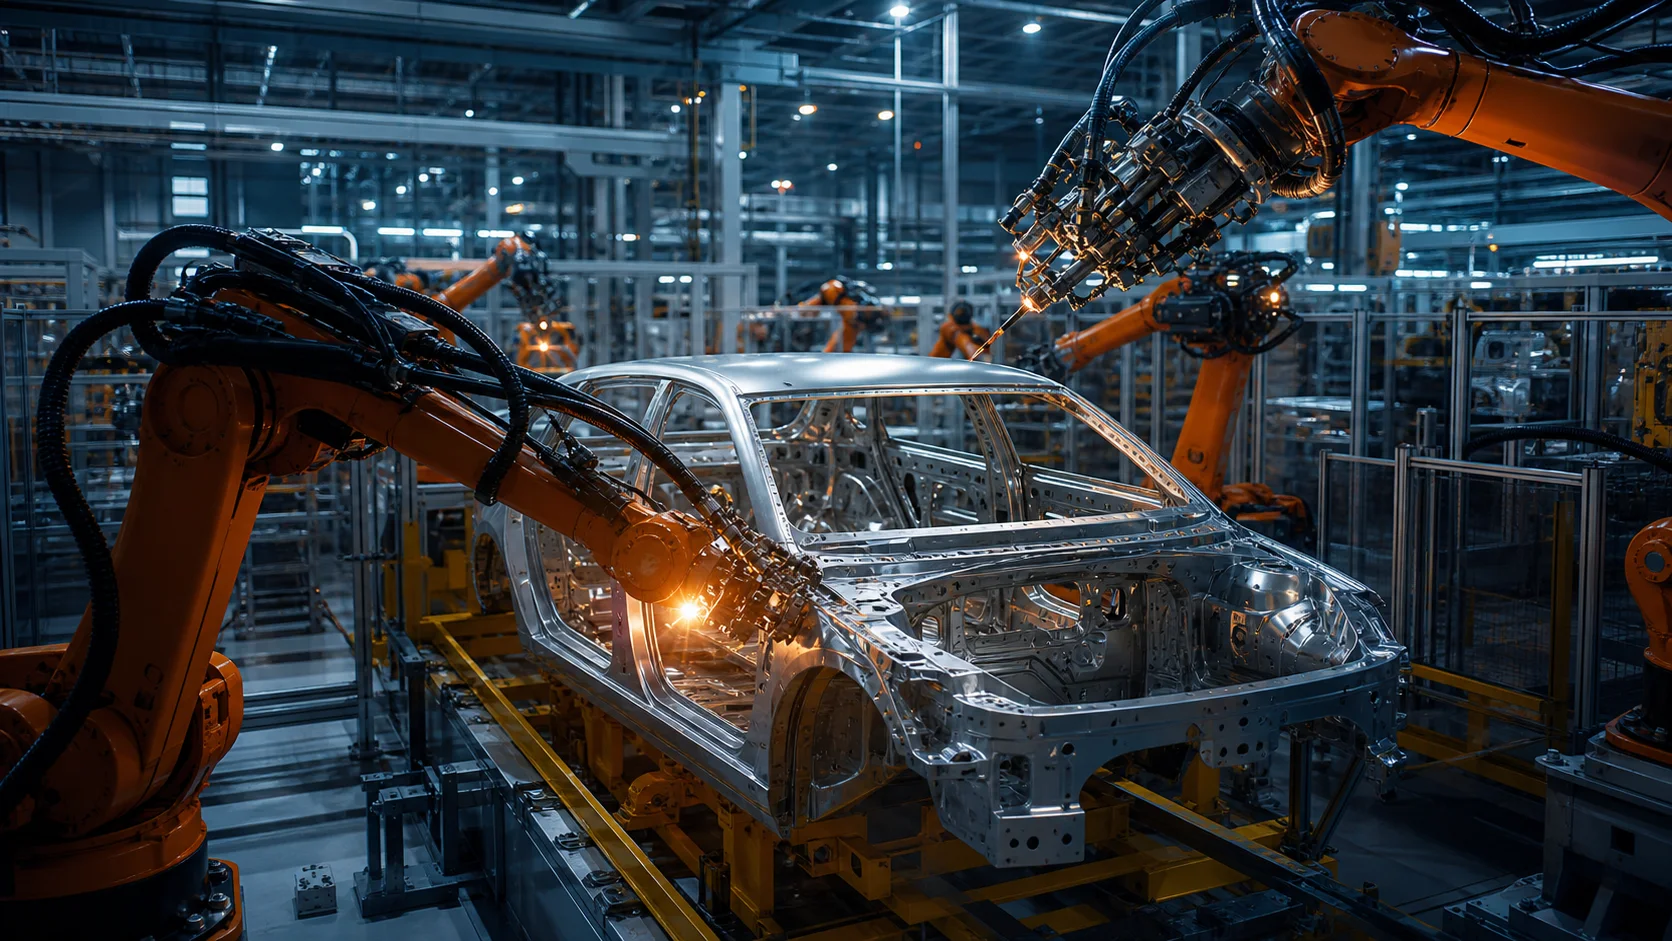
Ein Stillstand einer Karosserie in der Applikationskabine, im Wartebereich oder im Ofen hat unterschiedliche Auswirkungen auf die Qualität. Das Stillstandsmanagement muss diese Unterschiede berücksichtigen. Eine Liste der betroffenen Produkte kann anhand von Positions- und Zeitangaben erstellt werden. Für die Wiederaufnahme der Produktion werden die erforderliche Nacharbeit oder Qualitätsprüfung festgelegt. Statt nach jedem Stillstand alle Produkte pauschal gemeinsam freizugeben, wird eine nachvollziehbare Entscheidung getroffen.
Engpässe anhand von Zyklusdaten ermitteln
Die Liniengeschwindigkeit allein gibt keinen Aufschluss über die Kapazität. Warteursachen, Mikrostillstände, Farbwechsel und der Umfang der Nacharbeit werden gemeinsam untersucht. Die Uhren der Datenerfassungspunkte müssen synchronisiert sein; andernfalls kann die Ereignisreihenfolge falsch interpretiert werden. Anhand realer Produktionsdaten wird bewertet, ob eine Geschwindigkeitserhöhung in einem Abschnitt im nachfolgenden Abschnitt zu Rückstaus oder Qualitätsabweichungen führt.
Abnahmeszenarien auf Linienebene erweitern
Nach den Einzelmaschinentests werden integrierte Tests zur Produktidentität, zur Rezeptübertragung und zu Störungen benachbarter Stationen durchgeführt. Unterschiedliche Produktreihenfolgen und kontrollierte Wiederanläufe sollten getestet werden. Der Abnahmebericht enthält den geprüften Produktmix und die Betriebsbedingungen. Dieser Ansatz ermöglicht ein Verständnis des tatsächlichen Produktionsflusses, das über den Betrieb einer leeren Linie mit Nenngeschwindigkeit hinausgeht.
Wesentliche Informationen für die Überwachung in der Automatisierung
| Kontrollpunkt | Überwachte Information |
|---|---|
| Identitätsabgleich | Übereinstimmung zwischen physischer Karosserie und Softwaredatensatz |
| Stationsfreigaben | Bereitschaftsmeldung und Aktualität der Kommunikation |
| Stillstandsauswirkungen | Je nach Position betroffene Produkte |
Drei Fragen zum Projektstart
- Bleibt die Identität beim Wechsel des Werkstückträgers erhalten?
- Wurde eine Kommunikationsunterbrechung getestet?
- Können betroffene Produkte nach einem Stillstand ausgesondert werden?
Verwandte Anwendungen entdecken
Schleifkabinen und Spachtelkabinen – in diesen Beiträgen können Sie sich über die zugehörigen Prozesse informieren. Zu allen Beiträgen zur Automobilindustrie oder zur Seite mit Branchenlösungen gelangen Sie hier.