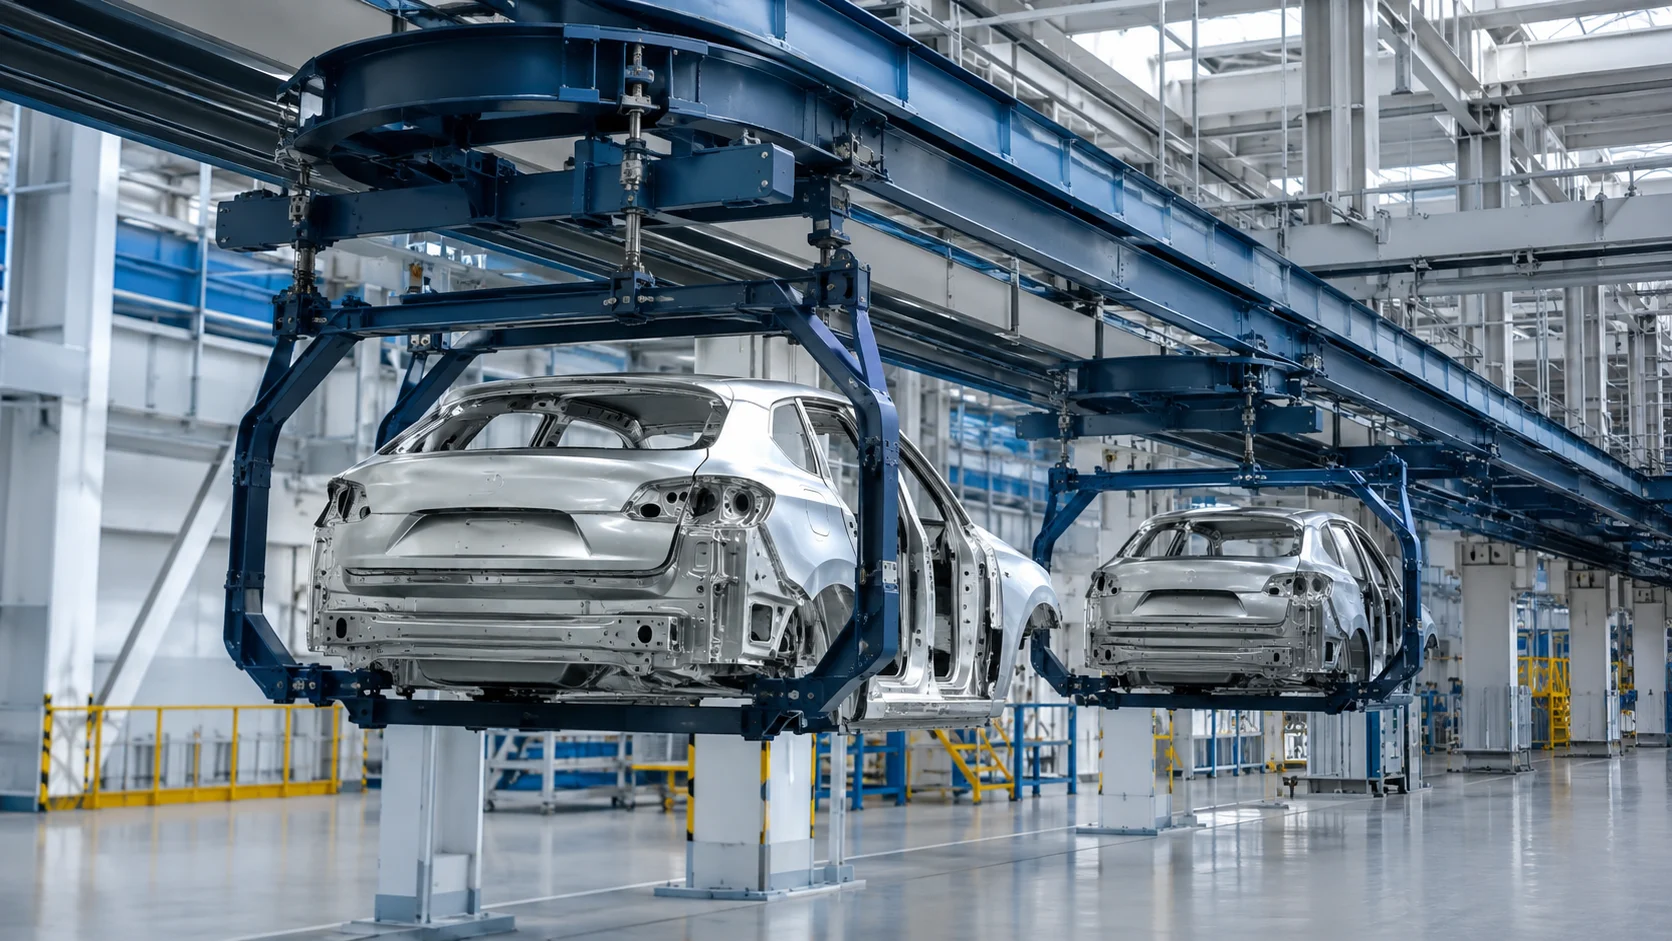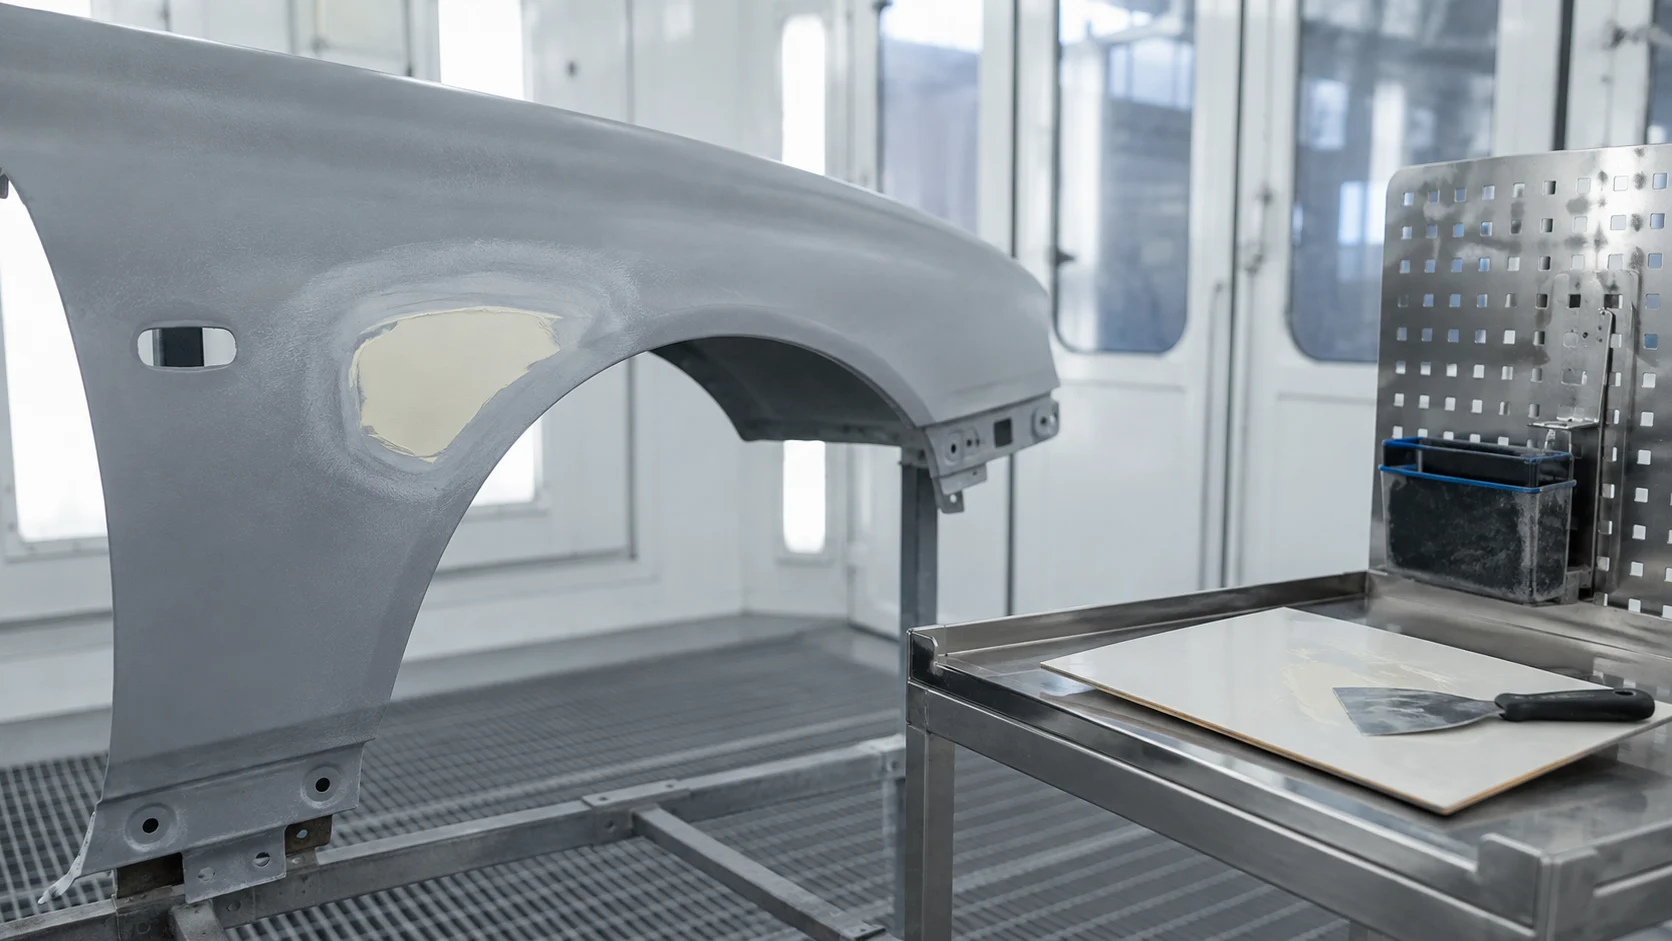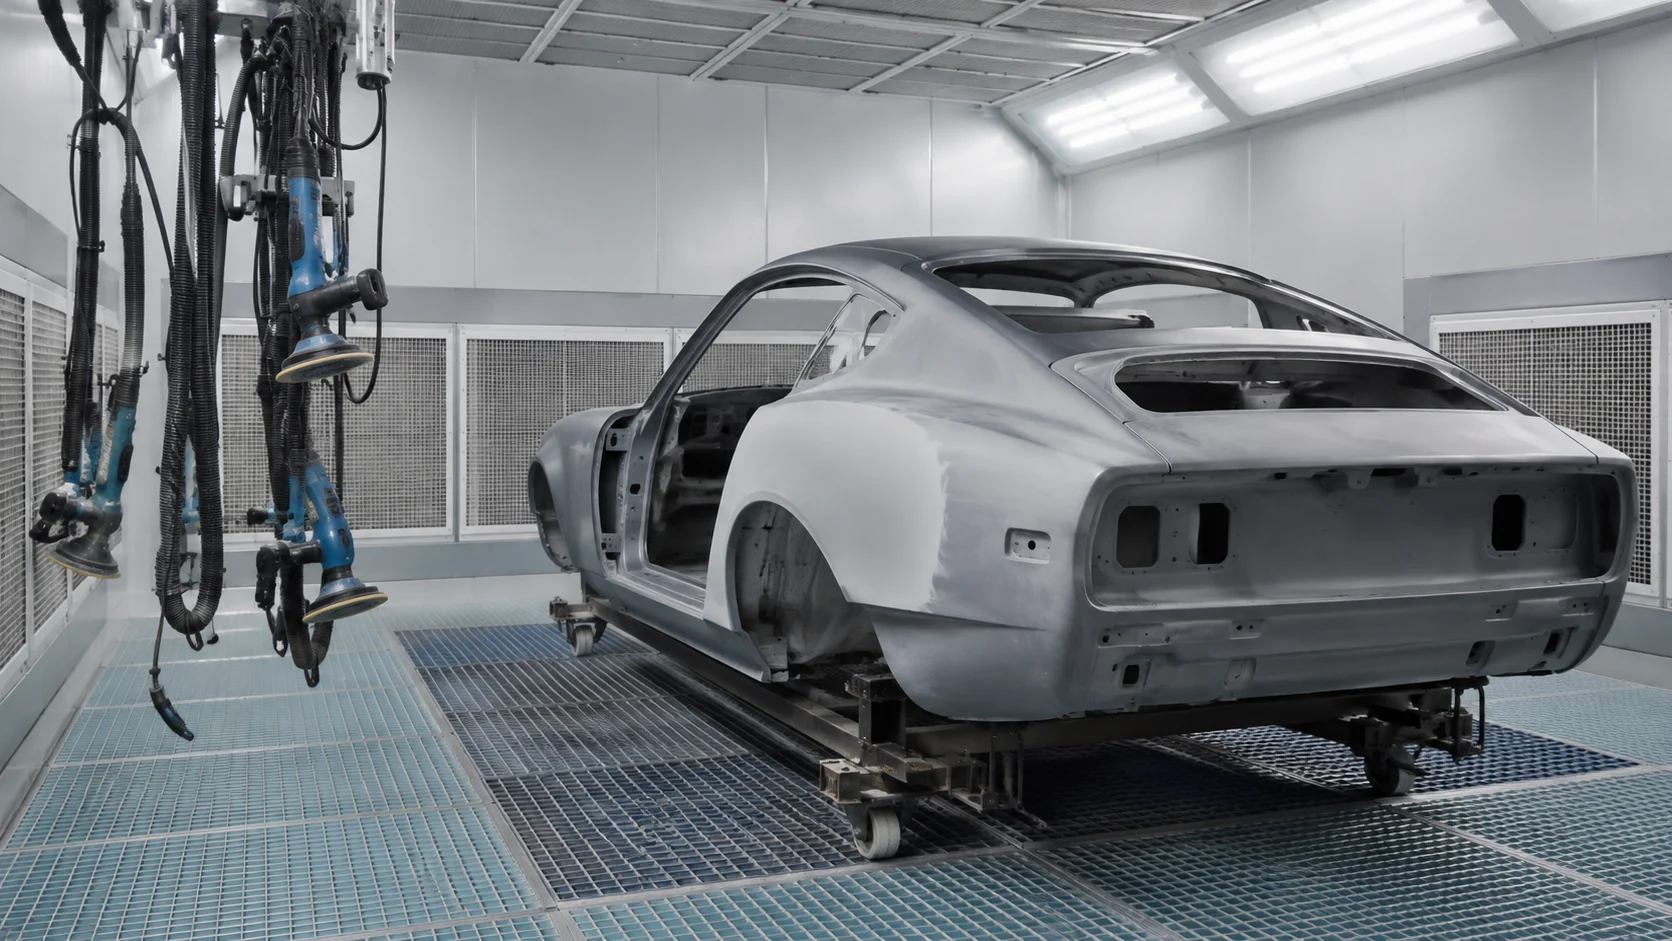
Betrachten Sie die Oberflächenvorbereitung in Schleifkabinen gemeinsam mit Absaugung, Filterüberwachung, Arbeitsabläufen der Bediener und Qualitätskontrolle. Gleichbleibende Lackierqualität beginnt mit der Rückverfolgbarkeit in der Vorbereitungsphase.
Machen Sie die Oberflächenvorbereitung zu einem messbaren Prozess
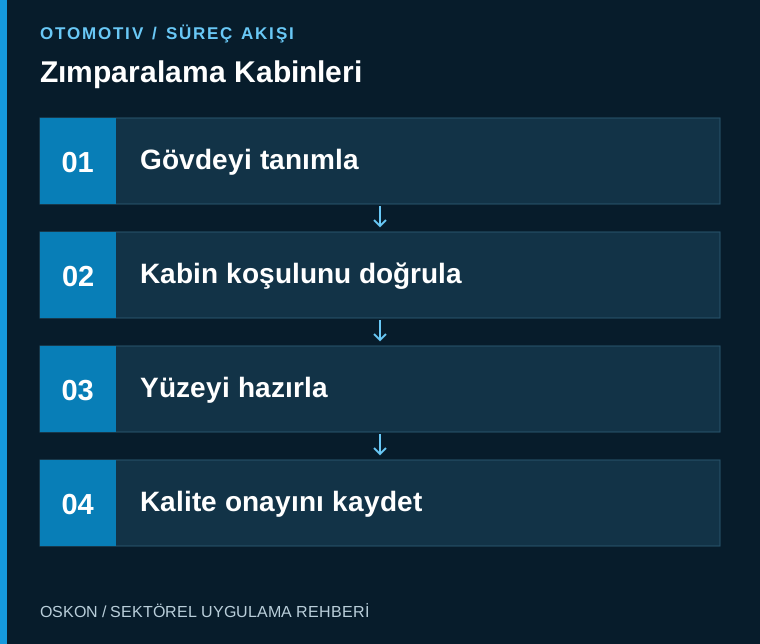
Das Schleifen ist ein entscheidender Schritt bei der Vorbereitung der Karosserie auf die nächste Oberflächenbehandlung. Die Kabinenkonstruktion umfasst mehr als die bloße Einhausung des Arbeitsbereichs. Die zu bearbeitende Oberfläche, das verwendete Werkzeug, der Bereich der Staubentstehung und die Bewegungen des Bedieners werden gemeinsam untersucht. Bei hoher Teilevielfalt müssen Zugangsplattformen und Werkzeuganordnung für jedes Modell bewertet werden. Der Vorbereitungsstandard wird durch freigegebene Oberflächenmuster ergänzt.
Der Absaugbedarf ergibt sich aus den tatsächlichen Arbeitsbedingungen
Die Erfassung des Staubs nahe der Entstehungsquelle, die Luftströmung in der Kabine und die Auslegung der Filterung werden gemeinsam betrachtet. Das Betriebssignal des Ventilators allein belegt keine ausreichende Absaugung. Volumenstrom- oder Druckwerte von geeigneten Messstellen helfen zu überwachen, ob das System unter den erwarteten Betriebsbedingungen arbeitet. Der Luftbedarf wird anhand der Staubeigenschaften, der Ausrüstung und der Arbeitsabläufe durch eine fachkundige ingenieurtechnische Bewertung ermittelt.
Filterwartung ist Teil der Produktion
Die zeitliche Entwicklung des Filterdifferenzdrucks kann Daten für die Wartungsplanung liefern. Ein hoher oder niedriger Wert darf jedoch nicht nur einer einzigen Ursache zugeschrieben werden; Verstopfung, Leckage, Messanschluss und Ventilatorzustand werden gemeinsam untersucht. Nach der Wartung wird der normale Betriebsbereich des Systems erneut überprüft. Die gemeinsame Betrachtung von Filterwechselprotokollen und Beanstandungen wegen Oberflächenverunreinigungen auf einer Zeitachse erleichtert die Untersuchung wiederkehrender Probleme.
Zeigen Sie die erwartete Bedingung auf dem Bedienbildschirm an
Auf dem Kabinenbildschirm müssen die Zustände Produktionsbereitschaft, Lüftungskontrolle, Wartungsbedarf und Störung klar voneinander unterschieden werden. Ist eine Bedingung nicht erfüllt, muss der Bediener erkennen können, welche Prüfung er durchführen soll. Das Stummschalten eines Alarms und die Behebung einer Störung sind unterschiedliche Vorgänge. Die entsprechend den Eigenschaften des verwendeten Materials erforderlichen Schutzmaßnahmen werden gemeinsam mit der Kabinenautomatisierung und den Betriebsabläufen geplant.
Verknüpfen Sie den Qualitätsdatensatz mit der Karosserieidentität
Bearbeitungszeitpunkt, Kabinennummer, Produktmodell und Nacharbeitsgrund können mit der Karosserieidentität verknüpft werden. Diese Daten werden genutzt, um den Zusammenhang zwischen Oberflächenfehlern am Ende der Lackiererei und der Vorbereitungsphase zu untersuchen. Die Bedingungen der Sichtprüfung und die Annahmekriterien müssen standardisiert werden. Allein die Information über den Abschluss des Vorgangs weist die Eignung der Oberfläche nicht nach; die Qualitätsfreigabe wird gesondert dokumentiert.
Führen Sie Abnahmetests mit belegter Kabine durch
Messungen in der leeren Kabine liefern Ausgangsdaten; Versuche müssen auch mit tatsächlichen Bedienerbewegungen und realer Werkstückanordnung durchgeführt werden. Türbewegungen, verschiedene Arbeitsbereiche, der Wartungszustand der Filter und der Wiederanlauf nach einem Produktionsstillstand werden beobachtet. Der Abnahmebericht muss die Messstellen und die zugrunde gelegten Arbeitsbedingungen enthalten. So können spätere Änderungen anhand derselben Referenzanordnung bewertet werden.
Wesentliche Informationen für die Überwachung in der Automatisierung
| Kontrollpunkt | Überwachte Information |
|---|---|
| Absaugzustand | Gemessene Luftbedingungen und Ventilatorrückmeldung |
| Filterdifferenzdruck | Entwicklung des Wartungsbedarfs und ungewöhnliche Veränderungen |
| Nacharbeit | Zuordnung des Oberflächenfehlers zur Karosserie |
Drei Fragen zum Projektstart
- Wurde die Absaugung an den tatsächlichen Arbeitsstellen überprüft?
- Wird nach dem Filterwechsel eine Kontrolle durchgeführt?
- Sind die Annahmekriterien für die Oberfläche je Modell eindeutig festgelegt?
Entdecken Sie verwandte Anwendungen
Spachtelkabinen und Pulver- und Nasslackierkabinen bieten Ihnen Einblicke in die damit verbundenen Prozesse. Zu allen Beiträgen zur Automobilindustrie oder zur Seite mit Branchenlösungen gelangen Sie hier.