Steuern Sie bei halbautomatischen Vorrichtungen die Werkstückpositionierung, Spannfolge, Bedienerzugänglichkeit und Prozessfreigabe innerhalb eines Zyklus. Ausgangspunkt der Konstruktion ist die Bearbeitung des richtigen Werkstücks in der richtigen Bezugslage.
Eine Vorrichtung muss mehr leisten als das Werkstück zu halten
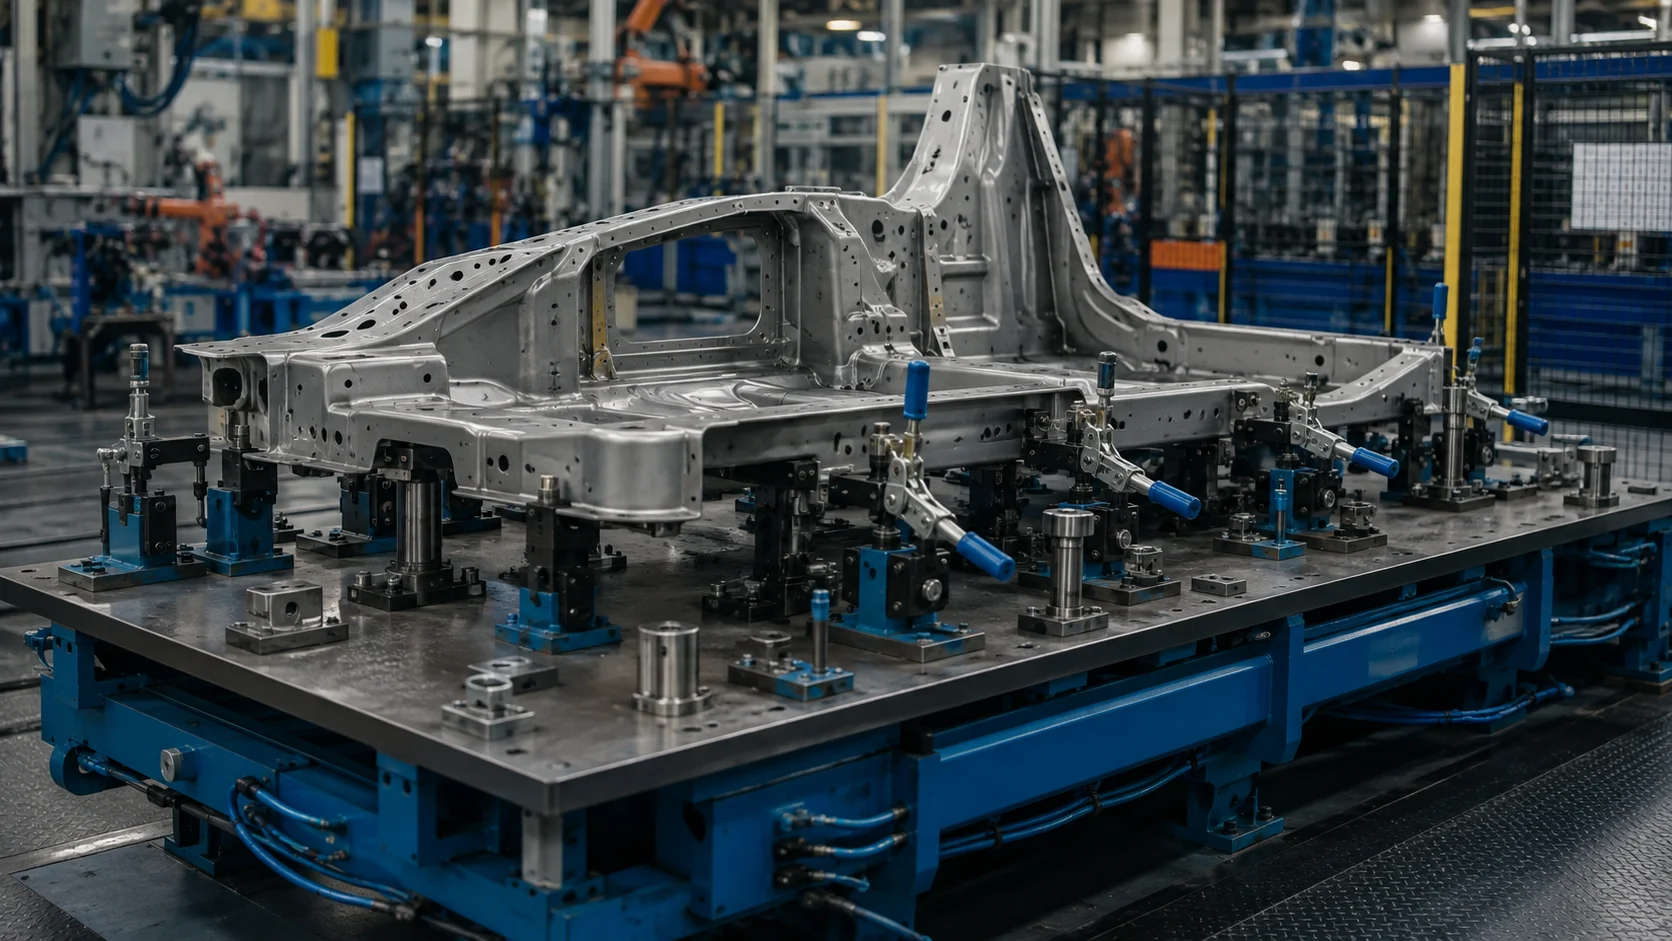
Eine halbautomatische Vorrichtung ist eine Fertigungsstation, an der der Bediener das Be- oder Entladen übernimmt, während bestimmte Spann- und Bearbeitungsschritte durch gesteuerte Bewegungen ausgeführt werden. Dieselbe Vorrichtungsfamilie kann für Schweiß-, Montage- oder Prüfaufgaben eingesetzt werden. Deshalb muss vor der Konstruktion der mechanischen Anordnung festgelegt werden, welchen Schritt der Bediener ausführt, wann die Maschine übernimmt und unter welchen Bedingungen das Werkstück freigegeben wird. Aus dieser Aufgabenteilung ergibt sich die angestrebte Zykluszeit.
Bezugsflächen und Variantenprüfung
Die Messbezüge in der technischen Werkstückzeichnung und die Anschlagpunkte der Vorrichtung werden gemeinsam betrachtet. Die Spannkraft darf dünnes Blech nicht unerwünscht verformen. Für rechte und linke Werkstücke, Modellvarianten oder Unterschiede bei zusätzlichen Haltern werden geeignete mechanische Führungen und Sensorprüfungen vorgesehen. Ein einzelner Anwesenheitssensor weist nicht nach, dass das Werkstück an allen Bezugspunkten anliegt; es muss klar sein, welchen Fehler jede Prüfung erkennt.
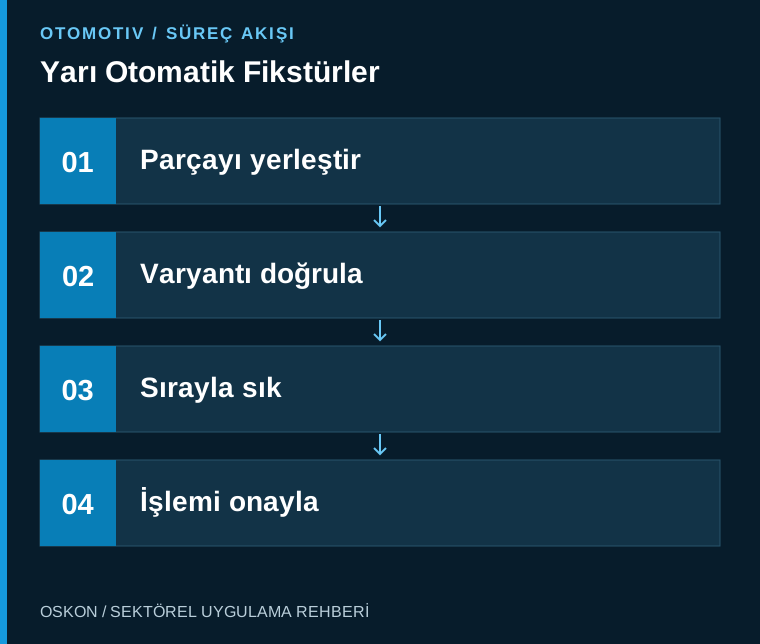
Machen Sie die Zyklusfreigaben sichtbar
Im beispielhaften Ablauf legt der Bediener das Werkstück ein, das System prüft die Variante und die Spannschritte erfolgen in der festgelegten Reihenfolge. Die Freigabe zum Prozessstart wird erteilt, wenn die erforderlichen Positionsrückmeldungen vorliegen und die in der Risikobeurteilung festgelegten Schutzbedingungen erfüllt sind. Bleibt ein Sensorsignal aus, zeigt der Bildschirm nicht nur eine Fehlernummer, sondern auch die erwartete Position und die zu prüfende Stelle an. Das Verhalten bei einem erneuten Versuch darf nicht dazu führen, dass ein unterbrochener Vorgang versehentlich wiederholt wird.
Bedienerergonomie und Wartungszugang
Beladehöhe, Werkstückgewicht, Greifweite und Positionen der Verbindungselemente bestimmen die tägliche Nutzung der Station. Geöffnete Spanner dürfen den Beladeweg nicht versperren; die Einstellung eines bei der Wartung ausgetauschten Sensors muss reproduzierbar sein. Druckluftverlust, Energieausfall und mechanisches Verklemmen werden als getrennte Zustände betrachtet. Die Auswahl der Schutzeinrichtungen muss nicht nur auf dem Produktionszyklus, sondern auch auf Reinigungs-, Einstell- und Störungsbehebungsaufgaben beruhen.
Verknüpfen Sie den Qualitätsdatensatz mit der Werkstückidentität
Das Fertigsignal der Station ist nicht mit der Qualitätsfreigabe des Werkstücks gleichzusetzen. Das verwendete Rezept, die Spannbestätigungen, das Schweiß- oder Montageergebnis und Bedienereingriffe können mit der Werkstückidentität verknüpft werden. So lässt sich ein wiederkehrender Anlagefehler anhand der Produktvariante oder eines bestimmten Vorrichtungselements untersuchen. Die Maßhaltigkeit wird zusätzlich mit einem geeigneten Messverfahren überprüft; allein der Abschluss des PLC-Zyklus bedeutet keine geometrische Konformität.
Was sollte bei der Inbetriebnahme getestet werden?
Mit Musterteilen an unterschiedlichen Toleranzgrenzen sollten Be- und Entladeversuche durchgeführt werden. Szenarien für fehlende Werkstücke, falsche Varianten, nicht abgeschlossene Spannvorgänge und den Wiederanlauf nach einer Unterbrechung werden im Abnahmeplan festgehalten. Bei jedem Versuch werden die erwartete Maschinenreaktion, die Bedienermeldung und das Protokollierungsergebnis gemeinsam geprüft. Die Entscheidung zur Aufnahme der Serienproduktion basiert nicht auf der Geschwindigkeit im Leerzyklus, sondern auf reproduzierbaren Zyklen und Messergebnissen mit realen Werkstücken.
Wesentliche Informationen für die Überwachung in der Automatisierung
| Kontrollpunkt | Überwachte Information |
|---|---|
| Werkstückanwesenheit | Sensorkombination zur Prüfung der korrekten Werkstücklage |
| Spannposition | Rückmeldung zum Abschluss jeder Bewegung |
| Prozessergebnis | Mit der Werkstückidentität verknüpftes Prozessprotokoll |
Drei Fragen zum Projektstart
- Sind Werkstückfamilie und Bezugsflächen eindeutig festgelegt?
- Ist die Aufgabenabgrenzung zwischen Bediener und Automatisierung definiert?
- Wurde die erwartete Reaktion bei unvollständiger oder fehlerhafter Beladung getestet?
Entdecken Sie verwandte Anwendungen
Roboterlinien für Seitenwände und Unterböden und Roboterlinien für Türen bieten Ihnen Einblicke in die damit verbundenen Prozesse. Zu allen Beiträgen zur Automobilindustrie oder zur Seite mit Branchenlösungen gelangen Sie hier.