Beschriftung, Leiterkonfektionierung und Montage in einem Schaltschrank mögen wie drei voneinander unabhängige Beschaffungsposten erscheinen, sind jedoch Bestandteile derselben Fertigungskette. Eine Klemme, deren Beschriftung nicht mit dem Stromlaufplan übereinstimmt, ein Leiter mit falscher Abisolierlänge oder eine nicht ordnungsgemäß befestigte DIN-Tragschiene beeinträchtigen die Qualität von Inbetriebnahme und Wartung – selbst bei korrekt ausgelegter Schaltung. Das Portfolio von Phoenix Contact ermöglicht es, Beschriftungsmaterialien und Drucker, Handwerkzeugfamilien wie CUTFOX, WIREFOX, CRIMPFOX und SCREWFOX sowie DIN-Tragschienen, Endhalter, Neutralleitersammelschienen, Adapter und Kabelführungskomponenten in einem gemeinsamen Schaltschrank-Fertigungsablauf zu betrachten.
Dieser Katalogleitfaden soll nicht ein einziges Gerät für jede Werkstatt empfehlen. Zunächst sind die benötigten Beschriftungsarten und das Jahresvolumen zu bewerten, anschließend die Leiter- und Anschlussvarianten und zuletzt die Montageplatte und die Kabelführung. Die Kompatibilität von Drucker und Material, Werkzeug und zu verarbeitendem Kontaktelement sowie Tragschiene und darauf montierter Komponente muss auf Artikelnummernebene geprüft werden. Die beispielhaften technischen Angaben in diesem Inhalt basieren auf den aktuellen offiziellen Seiten von Phoenix Contact; sie stellen keine Zusage zu Lagerbestand, Lieferzeit oder Eignung für ein bestimmtes Projekt dar.
Beginnen Sie beim Beschriftungssystem mit der Anlagenstruktur, nicht mit dem Etikett
Der erste Schritt bei der industriellen Beschriftung ist nicht die Druckerauswahl, sondern die Festlegung, was mit welcher Kennung gekennzeichnet werden soll. Die Beschriftungsmaterialien von Phoenix Contact gliedern sich in vier Hauptanwendungsbereiche: Klemmenbeschriftung, Leiter- und Kabelbeschriftung, Gerätebeschriftung und Anlagenbeschriftung. Klemmenmarkierungen enthalten Angaben zu Reihenfolge und Potenzial aus der Elektroplanung, Kabelkennzeichnungen die Verbindungskennung zwischen zwei Endpunkten, Gerätekennzeichnungen die Betriebsmittelreferenz und Anlagenschilder Funktions-, Orientierungs- oder Sicherheitsinformationen. Dieselbe Schriftgröße, dasselbe Material und dieselbe Befestigungsmethode eignen sich möglicherweise nicht für alle vier Aufgaben.
Das Herstellerportfolio umfasst fertig beschriftete und einsatzbereite, unbedruckte, konfigurierbare sowie kundenspezifisch bedruckte Materialien. Bei geringem Wartungsbedarf können vorgedruckte Materialien, bei häufig wechselnden Projekten der Druck in der eigenen Werkstatt und bei Abmessungen oder Geometrien außerhalb des Standardportfolios konfigurierbare Lösungen in Betracht gezogen werden. Bei der Entscheidung sind nicht nur die Etikettenkosten, sondern auch die Zeiten für Datenaufbereitung, Druck, Sortierung, Anbringung und Qualitätskontrolle zu berücksichtigen. Für nachzubestellende Kennzeichnungen sollten außerdem Projektname, Revisionsstand und Materialcode dokumentiert werden.
Drucktechnologie auf Material, Umgebung und Volumen abstimmen
Phoenix Contact unterteilt sein Portfolio industrieller Drucker in Technologien wie Thermotransfer, UV LED und Laser. Thermotransfersysteme ermöglichen einen flexiblen Fertigungsablauf mit kompatiblen Materialien im Karten-, Matten- oder Rollenformat. UV LED-Systeme kommen für Kunststoff- und Metallmaterialien sowie für Schwarz-Weiß- oder Farbanwendungen infrage. Die Laserbeschriftung ist die vom Hersteller für anspruchsvolle Umweltbedingungen und mechanische Einwirkungen vorgesehene Option. Keine Technologie sollte allein aufgrund ihrer Bezeichnung als „am beständigsten“ gelten; für Oberfläche, Chemikalienkontakt, UV, Temperatur, Abrieb und erforderliche Lesbarkeit sind die Prüfangaben der jeweiligen Material-Drucker-Kombination zu verifizieren.
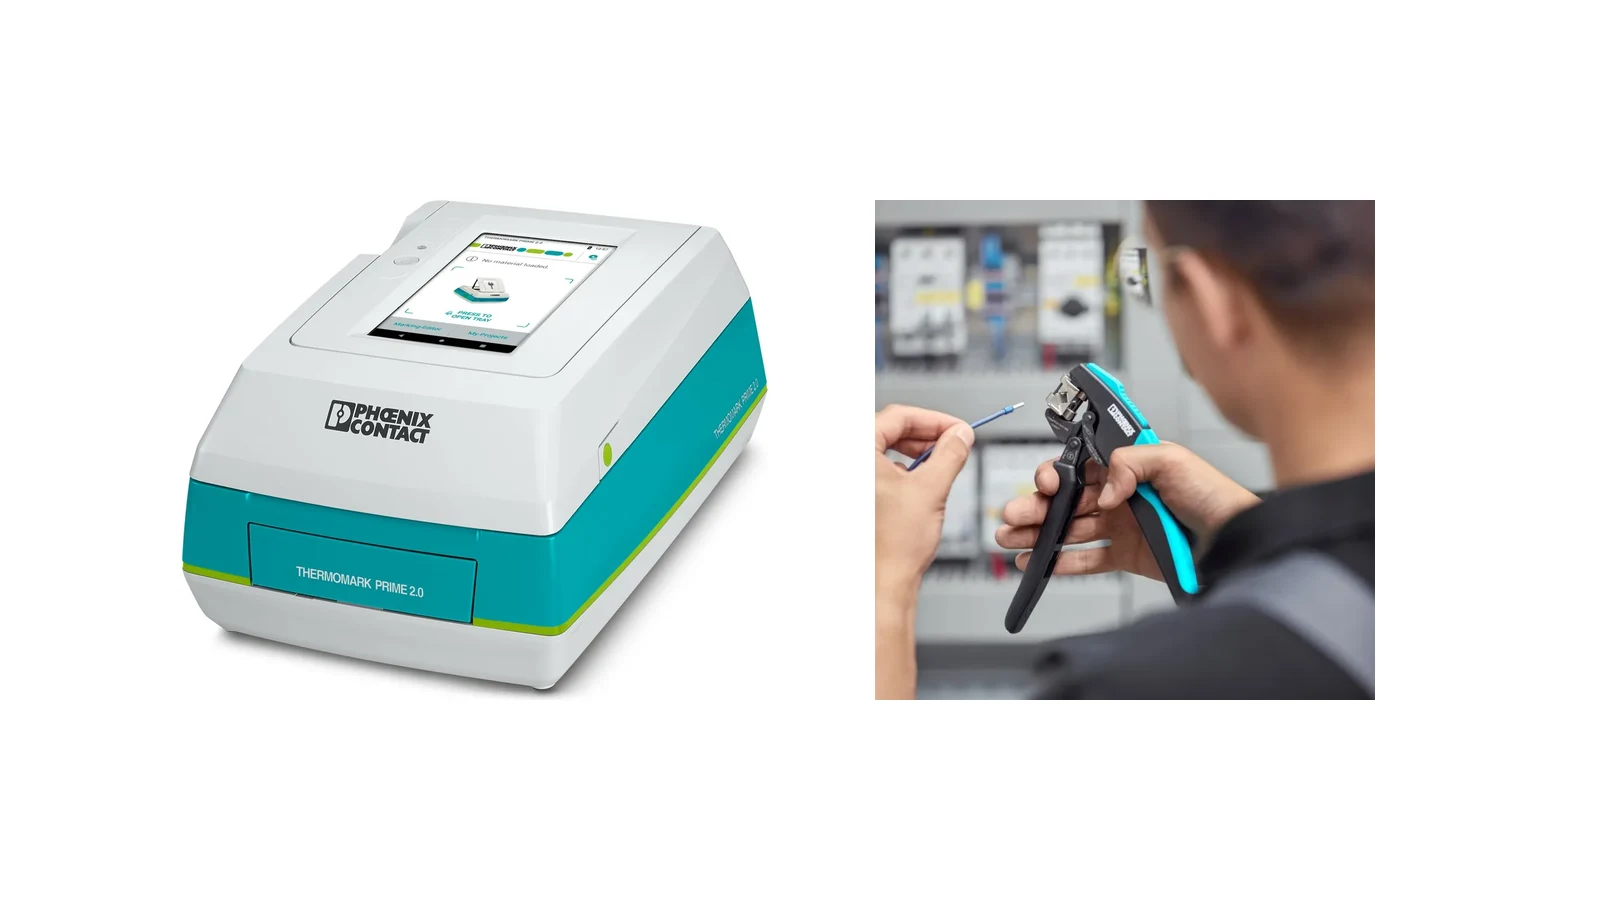
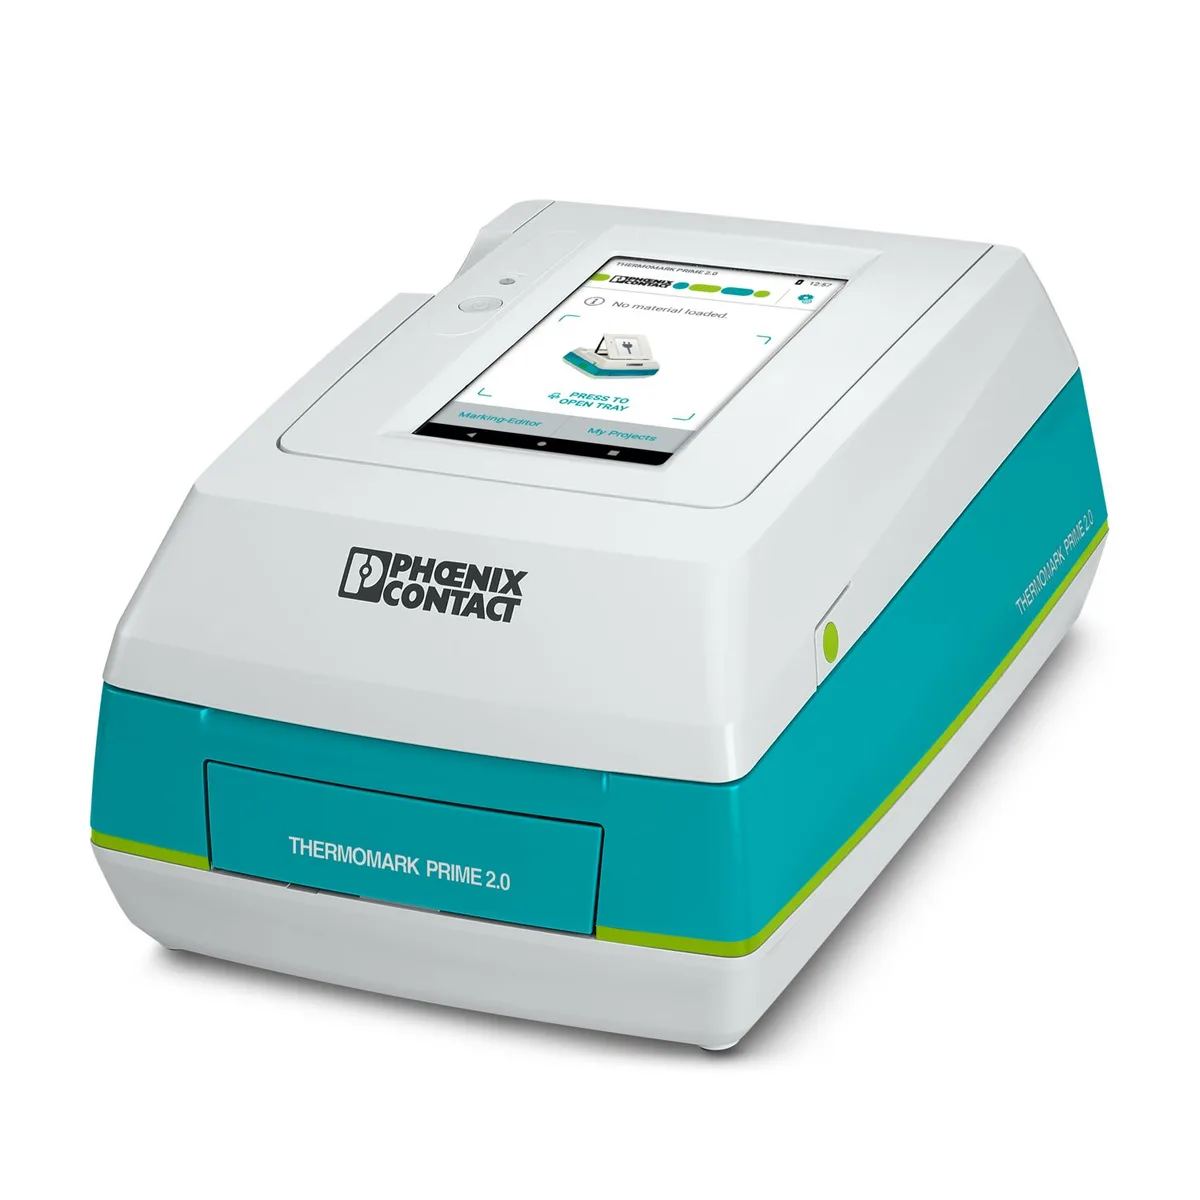
THERMOMARK PRIME 2.0 ist laut Produktseite ein Thermotransferdrucker zur Verarbeitung von UCT-, US- und UM-Kartenmaterialien. Mit 300 dpi Auflösung, 104 mm Druckbreite, integrierter MARKING system App, einem 7-Zoll-Touchscreen und einem austauschbaren Akku bietet er stationäre und netzunabhängige Einsatzmöglichkeiten. Diese Angaben beziehen sich auf die aktuelle Produktseite zur Bestellnummer 1472405. Die Kompatibilität von Beschriftungsmaterial, Magazin und Farbband ist anhand des Bestellcodes zu prüfen; die Kompatibilität älterer Verbrauchsmaterialgenerationen darf nicht automatisch vorausgesetzt werden.
Wenn für Wartung und Instandsetzung vor Ort eine kompaktere Lösung benötigt wird, kann THERMOMARK GO.K in Betracht gezogen werden. Die offizielle Produktseite nennt für Endlosmaterialien im Kassettenformat eine Druckbreite von bis zu 24 mm und eine Auflösung von 203 dpi. Das Gerät verarbeitet geeignete Endlosmedien zur Klemmen-, Leiter-/Kabel-, Geräte- und Anlagenkennzeichnung. Der Vorteil des mobilen Einsatzes darf nicht dazu führen, dass Projektdaten vor Ort unkontrolliert verändert werden; Beschriftungsvorlagen, Zeichenvorgaben und Revisionsberechtigungen müssen innerhalb des Dokumentationsprozesses der Anlage verwaltet werden.
Automatische Beschriftung bei hohem Volumen
THERMOMARK E SERIES ist ein modulares System, das Thermotransfer-Rollendrucker mit verschiedenen Applikatoren kombiniert. E.VARIO verarbeitet Endlosmaterial für unterschiedliche Beschriftungsnuten von Klemmenreihen und schneidet es in passenden Abständen. E.SLEEVE schneidet Schrumpfschläuche auf die gewünschte Länge und öffnet sie, um das Aufschieben auf zylindrische Objekte zu erleichtern. E.WIRE ist für bewegliche und fixierte Kabelkennzeichnungen vorgesehen; E.WRAP dient dem Aufbringen selbstlaminierender Wickeletiketten auf zylindrische Objekte. Der Hersteller nennt unterschiedliche Zeitersparnisse gegenüber bestimmten manuellen Vergleichsverfahren; die tatsächliche Kapazität muss anhand von Produktmix, Datenqualität, Bedienerablauf und Zuführbedingungen überprüft werden.
Die Entscheidung zur Automatisierung sollte nicht allein anhand der Druckzeit getroffen werden. Sind die Geräte- und Leiterkennzeichnungen in den CAE-Daten nicht bereinigt, vervielfältigt ein schnellerer Drucker denselben Fehler lediglich mit höherer Geschwindigkeit. Zunächst müssen Benennungsregeln, Datenquelle, Prüfung auf doppelte Kennzeichnungen und Revisionsverwaltung eingerichtet werden. MARKING system software dient der zentralen Verwaltung der Beschriftungssysteme von Phoenix Contact und der Zuordnung von Projekten zu Geräten. Die offizielle Seite nennt zudem den bidirektionalen Austausch von Projekt- und Betriebszustandsinformationen mit THERMOMARK E SERIES über OPC UA; bei einer Netzwerkintegration sind Softwareversion, Zugriffsberechtigungen und die Cybersicherheitsrichtlinie der Anlage zusätzlich zu bewerten.
Wie unterscheiden sich Klemmen-, Kabel-, Geräte- und Anlagenkennzeichnungen?
| Beschriftungsaufgabe | Zu prüfende Lösung von Phoenix Contact | Im Projekt zu prüfender Punkt |
|---|---|---|
| Klemmenreihe | Karten-, Streifen- oder Endlosmaterial passend zur Klemmenfamilie und Beschriftungsnut | Rastermaß, Nutgeometrie, Zeichenhöhe und Sichtbarkeit bei montierten Brücken und Zubehörteilen |
| Einzelader oder Kabel | Kennzeichnungshülse, Etikett, Schrumpfschlauch oder Wickeletikett | Durchmesserbereich, Kabelbewegung, Montage vor/nach dem Anschließen und Lesbarkeit an beiden Enden |
| Geräte im Schaltschrank | Aufsteckbare, einrastende oder selbstklebende Gerätekennzeichnung | Oberfläche, Montageart, Demontierbarkeit, Beschriftungsfläche und Zuordnung zum Gerät |
| Schaltschrank, Feldgehäuse oder Anlage | Schilder und Anlagenkennzeichnungen | Außeneinsatz, UV, Chemikalien, Temperatur, Betrachtungsabstand und Befestigungsmethode |
| Zentrale Fertigung mit hohem Volumen | Thermotransfer-, UV LED- oder Laser-Tischsystem | Materialportfolio, Losgröße, Farbe, Qualitätskontrolle und Verbrauchsmaterialplanung |
| Vor-Ort-Einsatz und Wartung | Mobile Optionen wie THERMOMARK PRIME 2.0 oder die Serie THERMOMARK GO | Kompatible Medien, Energiequelle, Projektübertragung und Revisionsberechtigung |
Handwerkzeuge nach dem Bearbeitungsschritt auswählen
Das Handwerkzeugportfolio von Phoenix Contact umfasst separate Produktfamilien zum Schneiden, Abisolieren, Crimpen, Schrauben, Prüfen und Messen sowie für Elektronikanwendungen. CUTFOX-Schneidwerkzeuge sind zum Schneiden vorgesehen, ohne den Kabelaufbau zu quetschen oder den Leiter unnötig zu verformen. Der Hersteller gibt an, dass mit unterschiedlichen Ausführungen Kabel mit einem Durchmesser von bis zu 100 mm bearbeitet werden können; dies ist nicht der Durchmesserbereich eines einzelnen Werkzeugs. Kabeltyp, Durchmesser und Material müssen mit der aktuellen technischen Tabelle des ausgewählten Schneidwerkzeugs abgeglichen werden.
WIREFOX-Abisolierwerkzeuge bieten unterschiedliche Geometrien für Standard- und Sonderisolierungen. Die Produktseite von WIREFOX 2,5 nennt beispielsweise einen Abisolierbereich von 0,08–2,5 mm², eine einstellbare Abisolierlänge von bis zu 15 mm und eine integrierte Schneidfunktion. Diese Werte dürfen nicht auf alle Werkzeuge derselben Produktfamilie übertragen werden. Beim fachgerechten Abisolieren dürfen die Einzeldrähte weder eingeritzt noch durchtrennt werden, Isolationsreste dürfen nicht in den Kontaktbereich gelangen und die Länge des blanken Leiters muss innerhalb des vom Klemmenhersteller vorgegebenen Bereichs liegen. Erstteil- und Schichtprüfungen können mit einer Lupe oder einem geeigneten Messverfahren durchgeführt werden.
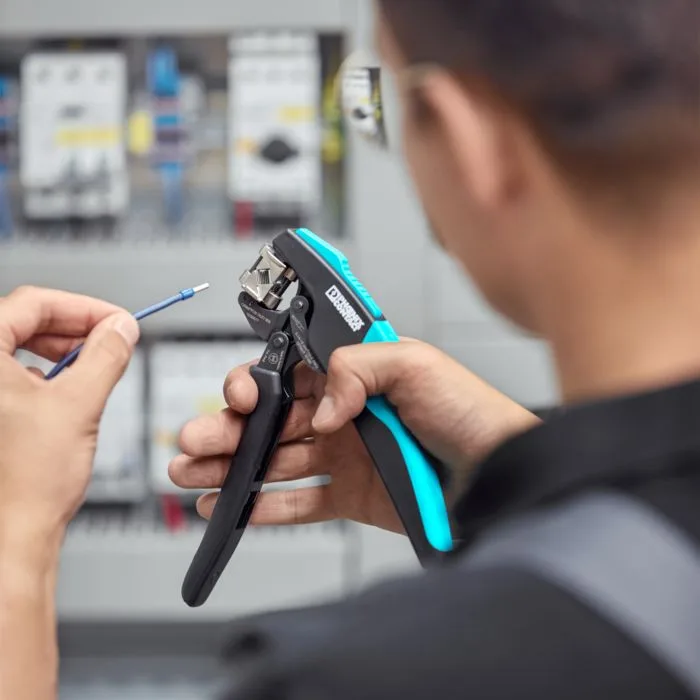
CRIMPFOX-Crimpwerkzeuge umfassen separate Lösungen für Aderendhülsen, Kabelschuhe und verschiedene Kontakttypen. Die offizielle Seite beschreibt bei geeigneten Werkzeugen die integrierte Zwangssperre und die optimierte Kraftübertragung im Zusammenhang mit Prozesssicherheit und Ergonomie. Crimpgeometrie, Gesenk, Kontaktelement und Leiterquerschnitt bilden ein System; es darf nicht angenommen werden, dass zwei ähnlich aussehende Aderendhülsen mit demselben Gesenk verarbeitet werden können. Prüfmaße und Anforderungen an die Auszugsprüfung sind anhand der Norm des verwendeten Kontaktelements und des Qualitätsplans festzulegen.
Die Produktfamilie SCREWFOX umfasst Standardschraubendreher, Bits sowie Akku- und drehmomenteinstellbare Varianten. Zum korrekten Anziehen einer Klemmenschraube sind die passende Bitgeometrie, Größe und die Drehmomentvorgabe des Herstellers erforderlich. Ein zu hohes Drehmoment kann Gehäuse oder Schraube beschädigen; ein zu niedriges Drehmoment kann die Verbindungsqualität beeinträchtigen. TESTFOX-Messgeräte sind für Inbetriebnahme- und Prüfaufgaben vorgesehen, MICROFOX-Werkzeuge für Arbeiten an PCB und empfindlicher Elektronik. Messkategorie, Spannungsebene, Kalibrierung und Anforderungen an die persönliche Schutzausrüstung sind gemäß dem fachgerechten Verfahren für elektrotechnische Arbeiten zu berücksichtigen.
Montagesystem: von der DIN-Tragschiene bis zur Kabelführung
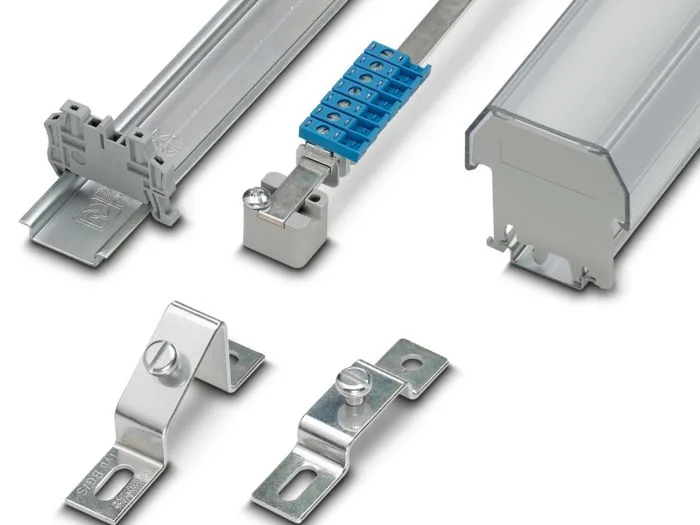
Die Montagematerialien von Phoenix Contact umfassen DIN-Tragschienen, Neutralleitersammelschienen, Endhalter, Kabelbinder und verschiedene Montageadapter. Der Hersteller nennt neben den Hutschienenprofilen NS 15 und NS 35 auch das G-Profil NS 32 sowie eine begrenzte Auswahl an C-Profilen. NS 35-Tragschienen sind in Höhen von 7,5 und 15 mm, unterschiedlichen Materialien sowie gelochten und ungelochten Ausführungen erhältlich. Diese Vielfalt bedeutet nicht, dass jede Tragschiene für jede Komponente und Belastung geeignet ist; Schienentyp, Material, Korrosionsbedingungen, mechanische Belastung, Erdungskonzept und Montagebohrungen müssen anhand der Artikelnummer geprüft werden.
Endhalter begrenzen die seitliche Bewegung der Klemmenreihe. Abschlussdeckel, Profilabdeckungen und Adapter ergänzen die mechanische Integrität und den Berührungsschutz. Neutralleitersammelschienenhalter werden in unterschiedlichen Ausführungen angeboten, um die Höhe der Sammelschiene gegenüber Tragschiene und Montageplatte anzupassen. Kabelbinder und Verdrahtungskanäle bündeln Leiter; das Kabelführungssystem CGS ist insbesondere für Leitungswege von der Schaltschranktür zum Gehäuse vorgesehen. Bei beweglichen Türleitungen müssen Öffnungswinkel, Mindestbiegeradius, Reibung und Längenreserve für Wartungsarbeiten am realen Prototyp geprüft werden.
RailFIX und der Ansatz vormontierter DIN-Tragschienen
RailFIX-Montageadapter dienen dazu, fertig bestückte DIN-Tragschienen nachträglich auf der Montageplatte zu montieren. Der auf der offiziellen Seite von Phoenix Contact beschriebene Ablauf umfasst die Vorbereitung der Montageplatte, das Einsetzen der Adapter, das Einführen der Tragschiene in die Führungs- und Verriegelungspunkte sowie die abschließende Befestigung. Mit diesem Ansatz kann die Bestückung der Tragschiene innerhalb des Schaltschrank-Fertigungsablaufs an einen separaten Arbeitsplatz verlagert werden. Lochbild der Montageplatte, M5-Verbindungen, zulässige Belastung und Montageschritte müssen jedoch gemäß dem aktuellen Anwendungshinweis umgesetzt werden.
Bei vormontierten Tragschienen endet die mechanische Prüfung nicht mit dem Einrasten der Schiene. Die Verteilung von Klemmen und schweren Geräten, Transportbelastungen, Zugkräfte nach dem Anschließen der Kabel sowie die Durchgängigkeit der Schutzleiterverbindung müssen überprüft werden. Für bestückte Tragschienen, die zwischen Fertigungszelle und Schaltschrank-Montagebereich transportiert werden, sind Verpackung und Schutz der Beschriftung zu planen. Zerkratztes Beschriftungsmaterial oder eine verschobene Klemmenreihenfolge können vor Ort zu Fehlern führen, selbst wenn die digitale Stückliste korrekt ist.
Durchgängiger Fertigungsablauf im Schaltschrankbau
- Daten bereinigen: Prüfen Sie die Eindeutigkeit der Geräte-, Klemmen-, Leiter-, Kabel- und Anlagenkennungen im ECAD-Projekt; geben Sie nur den freigegebenen Revisionsstand zum Druck weiter.
- Beschriftungsaufgaben trennen: Dokumentieren Sie die Anforderungen an Umgebung, Abmessungen, Montage und Lesbarkeit für Klemmen-, Leiter-, Geräte- und Anlagenkennzeichnungen jeweils separat.
- Drucker und Material aufeinander abstimmen: Prüfen Sie die Thermotransfer-, UV LED- oder Lasertechnologie anhand der offiziellen Kompatibilitätsangaben für die ausgewählte Karte, Rolle, Kennzeichnungshülse oder Matte.
- Bearbeitungsrezept für die Leiterkonfektionierung festlegen: Geben Sie für jedes Kabel Schnittlänge, Abisolierlänge, Aderendhülse oder Kontakt, Crimpgeometrie und den Code des zu verwendenden Werkzeugs an.
- Erstteilprüfung durchführen: Prüfen und bestätigen Sie vor der Serienproduktion die Unversehrtheit der Leiter, die Abisolierlänge, die Crimpform, den Beschriftungsinhalt und die Lesbarkeit der Barcodes.
- Montageinfrastruktur vorbereiten: Vergleichen Sie die Abmessungen von DIN-Tragschiene, Adapter, Endhalter, Neutralleiterschiene, Verdrahtungskanal und Deckeldurchführung mit der Montageplattenzeichnung.
- Verdrahtung und Anzugsdrehmomente dokumentieren: Wenden Sie das in der Produktanleitung angegebene Anschlussverfahren an; verwenden Sie an den erforderlichen Stellen ein kalibriertes Drehmomentwerkzeug und eine rückverfolgbare Prüfung.
- As-built-Revision erstellen: Pflegen Sie Änderungen an Beschriftungen, Kabellängen oder Montagekomponenten aus der Fertigung in das digitale Projekt ein und aktualisieren Sie die Wartungsliste.
Erforderliche Angaben für ein Angebot
- Jährliche Anzahl der Schaltschränke, Anzahl der Beschriftungen pro Projekt, Losgröße und erwartete Produktvielfalt
- Abmessungen, Material, Farbe und Befestigungsart für Klemmen-, Leiter-/Kabel-, Geräte- und Anlagenkennzeichnungen
- Innen-/Außeneinsatz, UV-Strahlung, Temperatur, Öl, Chemikalien, Feuchtigkeit, Abrieb und gewünschte Lebensdauer
- Bedarf an zentralem, mobilem oder automatischem Druck; vorhandene Datenquellen und Softwareintegration
- Typ, Querschnittsbereich, Außendurchmesser und Isolierung der zu verarbeitenden Leiter sowie die einzusetzende Aderendhülsen-/Kontaktfamilie
- Qualitätskriterien für die Arbeitsschritte Schneiden, Abisolieren, Crimpen, Verschrauben und Prüfen sowie das Fertigungsvolumen pro Schicht
- Profil, Höhe, Material, Lochbild und Länge der DIN-Tragschiene sowie die Gesamtlast der darauf montierten Komponenten
- Anforderungen an Verdrahtungskanal, Deckeldurchführung, Schirmanschluss, Neutralleiterschiene und Serviceschnittstelle
- Gewünschte technische Datenblätter, Konformitätsnachweise, Softwareversion und Umfang der Bedienerschulung
Wenn diese Daten vorliegen, lassen sich die Beschriftungs-, Handwerkzeug- und Montageprodukte von Phoenix Contact als rückverfolgbares Fertigungssystem statt als einzelne Zubehörteile bewerten. Oskon kann anhand des vorhandenen Schaltschrankaufbaus und des Fertigungsvolumens die Kompatibilität von Druckern und Materialien, die Werkzeuge zur Leitervorbereitung und die Montageinfrastruktur in einer gemeinsamen Angebotsliste aufeinander abstimmen. Die endgültigen Bestellnummern, Verbrauchsmaterialien und Zubehörteile müssen zum Angebotsdatum anhand aktueller Herstellerdaten bestätigt werden.