Betrachten Sie den Pufferbereich in Automobillinien nicht nur als Wartekapazität. Werden Produktreihenfolge, Stationsbedarf und Wiederanlaufverhalten nach Störungen gemeinsam ausgelegt, wird der Zwischenbestand transparent und steuerbar.
Welches Problem soll der Puffer lösen?
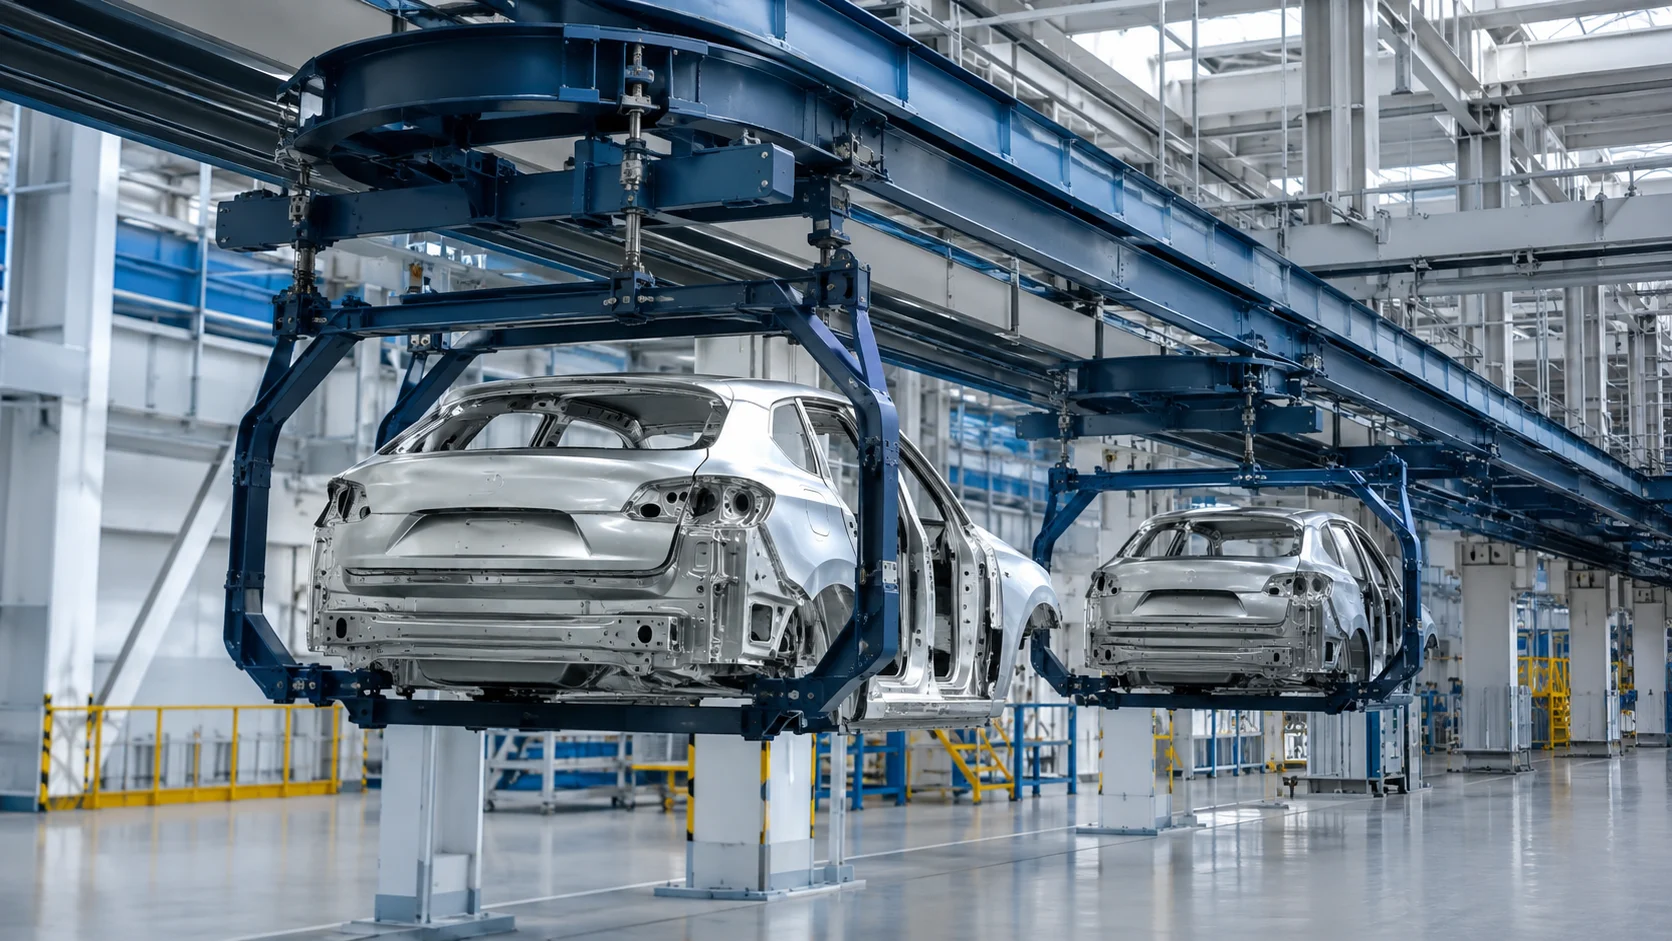
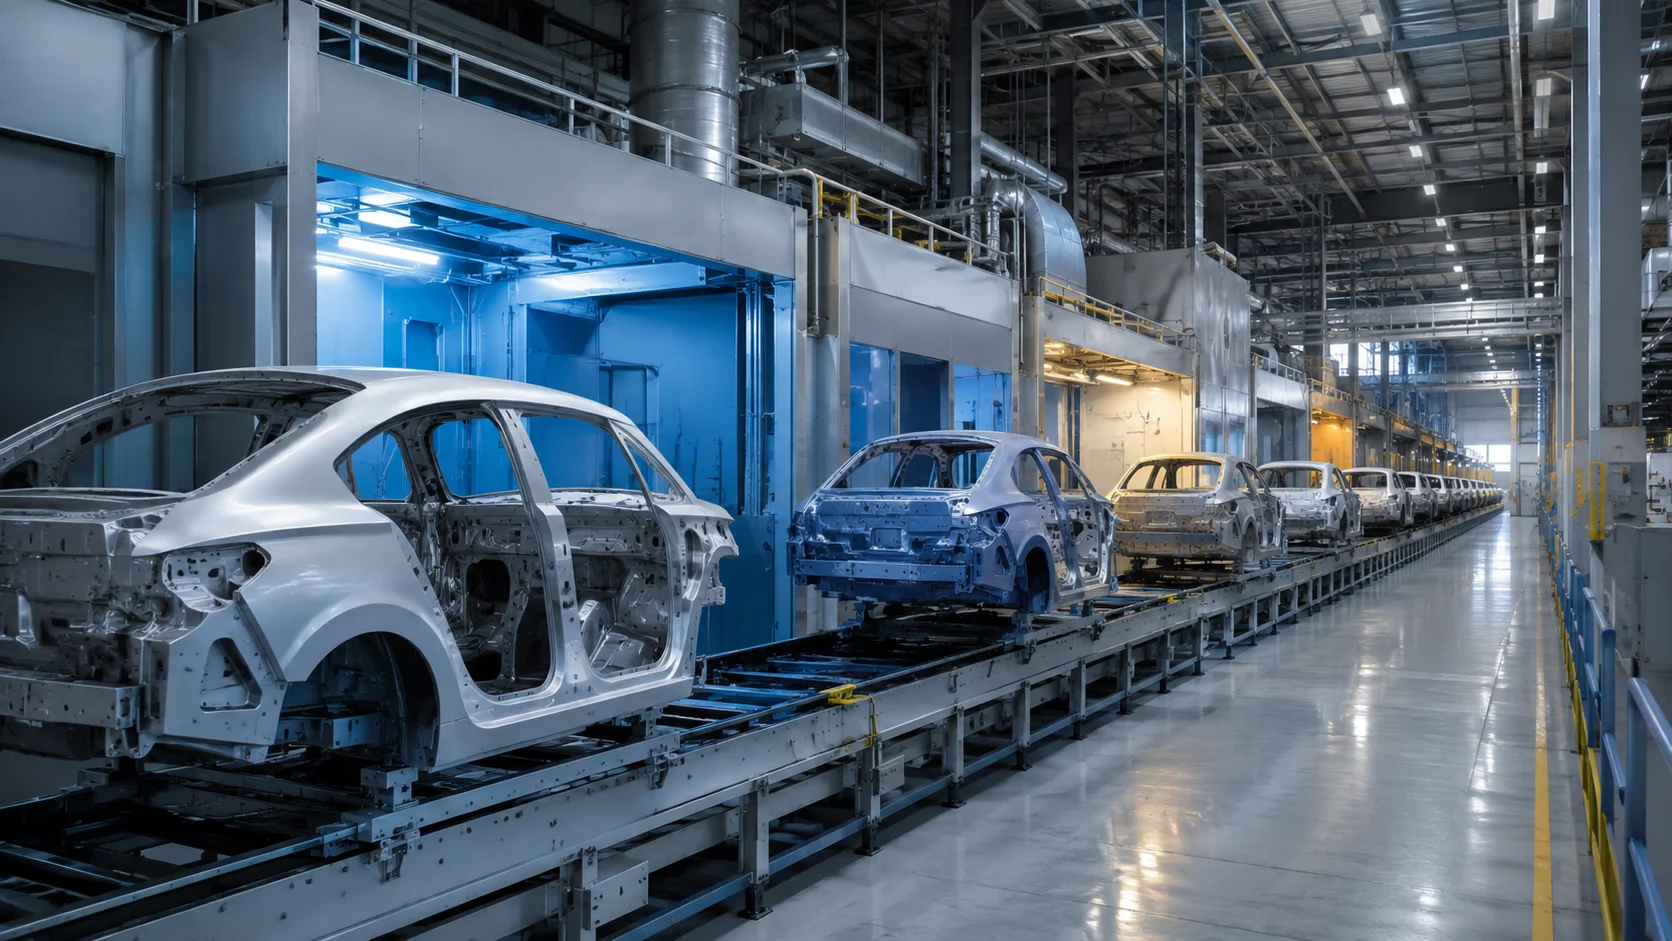
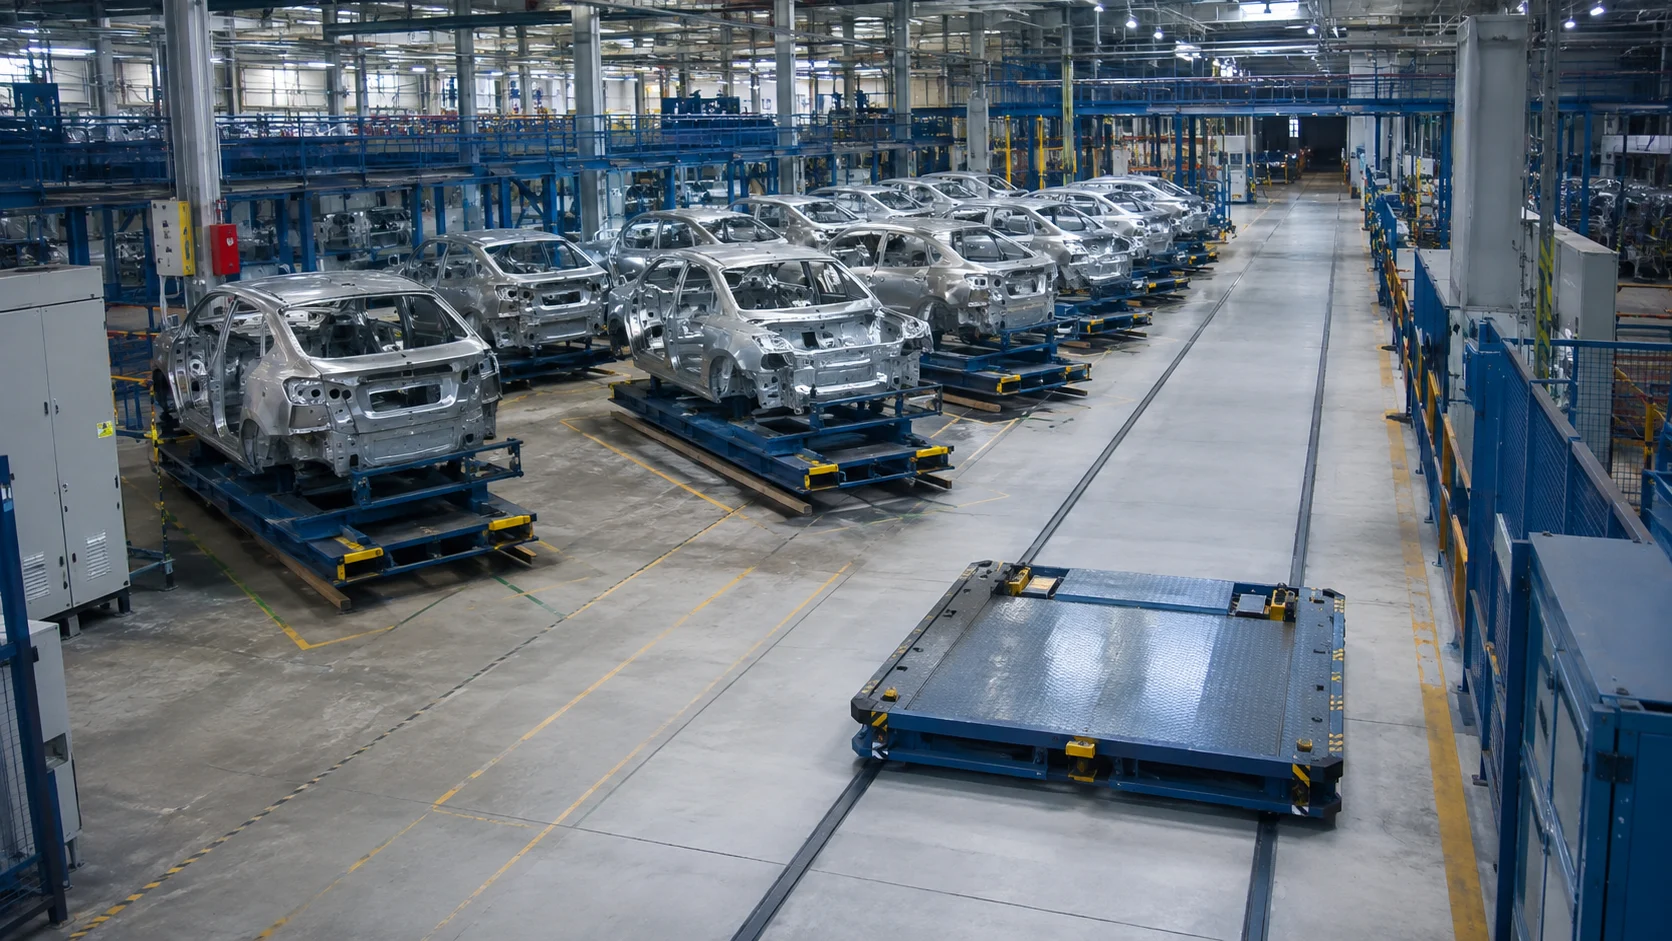
Ein Pufferbereich dient dazu, Unterschiede im Materialfluss zwischen miteinander verbundenen Produktionsabschnitten auszugleichen und bei Bedarf die Produktreihenfolge anzupassen. Nicht jedes Kapazitätsproblem lässt sich jedoch durch einen größeren Wartebereich lösen. Zunächst werden Ein- und Auslaufraten, Stillstandsverteilungen, Produktmix und der Bedarf an Reihenfolgeänderungen untersucht. Wird die Auswahl allein anhand der Anzahl der Förderträger getroffen, ohne den Zweck des Bereichs zu klären, kann die erwartete betriebliche Flexibilität ausbleiben.
Physische Anordnung und softwareseitige Kapazität müssen übereinstimmen
Die physische Belegungsinformation jeder Position wird mit dem Produktdatensatz im System abgeglichen. Nicht verfügbare, in Wartung befindliche oder reservierte Positionen müssen mit eigenen Statusangaben dargestellt werden. Der Befehl, einen Förderträger an einen als frei angezeigten Platz zu senden, basiert auf der Prüfung der tatsächlichen Belegung vor Ort. Wie der Bestand nach manuellen Eingriffen abgeglichen wird, wird von Anfang an festgelegt; das Löschen von Datensätzen durch das Bedienpersonal darf nicht zum üblichen Wiederherstellungsverfahren werden.
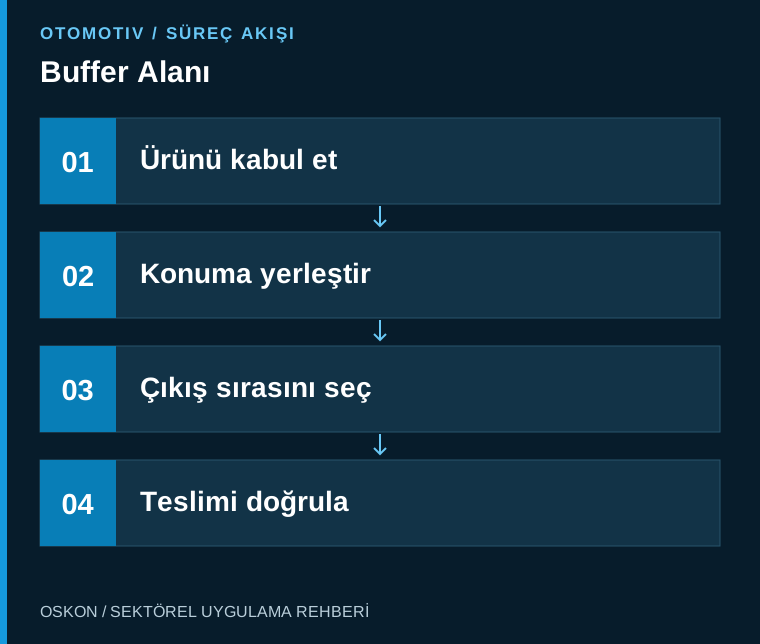
Der Produktionsbedarf bestimmt die Auslagerungsstrategie
First-in-first-out, Modellausgleich, Bedarf der nachfolgenden Station oder eine bestimmte Auftragspriorität sind unterschiedliche Auswahlstrategien. Die anzuwendende Regel und ihre Ausnahmen werden mit dem Produktionsteam vereinbart. Damit ein Produkt nicht dauerhaft zurückgestellt wird, muss seine Wartezeit sichtbar sein. Bei einer Reihenfolgeänderung muss die korrekte Produktidentität weiterhin an die nachgelagerten Montage- oder Prozessrezepturen übergeben werden.
Übergabevereinbarung mit benachbarten Linien festlegen
Annahme am Einlauf und Übergabe am Auslauf werden unter Einbeziehung von Position, Bereitschaftsmeldung des Förderträgers und Produktidentität abgeschlossen. Bei einem Kommunikationsabbruch oder einem unvollständigen Transfer ist eine konsistente Wiederaufnahme erforderlich. Es ist ebenso problematisch, wenn zwei Steuerungen dasselbe Produkt ihrem jeweiligen Bereich zuordnen, wie wenn keine der beiden die Zuständigkeit übernimmt. Durch welche Bestätigung die Übergabe abgeschlossen wird, muss in der Software- und Abnahmedokumentation eindeutig festgelegt sein.
Belegungsgrad anhand seiner Ursachen bewerten
Ein hoher Belegungsgrad bedeutet nicht immer, dass der Puffer zu klein ist; auch ein längerer Stillstand der nachgelagerten Linie oder eine ungeeignete Reihenfolgeregel kann die Ursache sein. Wartezeit, Belegung, Einlaufsperrzeiten und Wartezeiten auf Produkte am Auslauf werden gemeinsam erfasst. Eine Analyse nach Produktfamilie zeigt, ob bestimmte Varianten den Materialfluss beeinträchtigen. Diese Daten können die Entscheidung über eine Kapazitätserweiterung unterstützen.
Ausnahmefälle bei der Abnahme testen
Szenarien wie ein voller oder leerer Bereich, eine nicht lesbare Identität, eine gesperrte Position und die Wiederkehr der Energieversorgung werden mit realem Produktfluss getestet. Die Anordnung auf dem Bildschirm wird mit den Förderträgern vor Ort verglichen. Es wird überprüft, wie ein manuell entnommenes Produkt im System erfasst wird. Am Ende der Abnahme muss das Bedienpersonal die Reihenfolge und den Wartegrund verstehen können; das Instandhaltungsteam muss Unstimmigkeiten zuverlässig erkennen können.
Wesentliche Informationen für die Automatisierungsüberwachung
| Kontrollpunkt | Überwachte Information |
|---|---|
| Positionsbelegung | Übereinstimmung von physischem und softwareseitigem Bestand |
| Wartezeit | Produktbezogene Verzögerung und Priorität |
| Übergabeergebnis | Übernahmebestätigung der benachbarten Linie |
Drei Fragen zum Projektstart
- Sind die Regeln für die Auslaufpriorität festgelegt?
- Wird die manuelle Produktentnahme im System erfasst?
- Bleibt die Produktzuordnung bei einem unvollständigen Transfer erhalten?
Verwandte Anwendungen entdecken
Automatische Förderträger & Teleskopstangen und Hängefördersysteme – in diesen Beiträgen erfahren Sie mehr über die zugehörigen Prozesse. Zu allen Beiträgen zur Automobilindustrie oder zur Seite mit Branchenlösungen gelangen Sie hier.