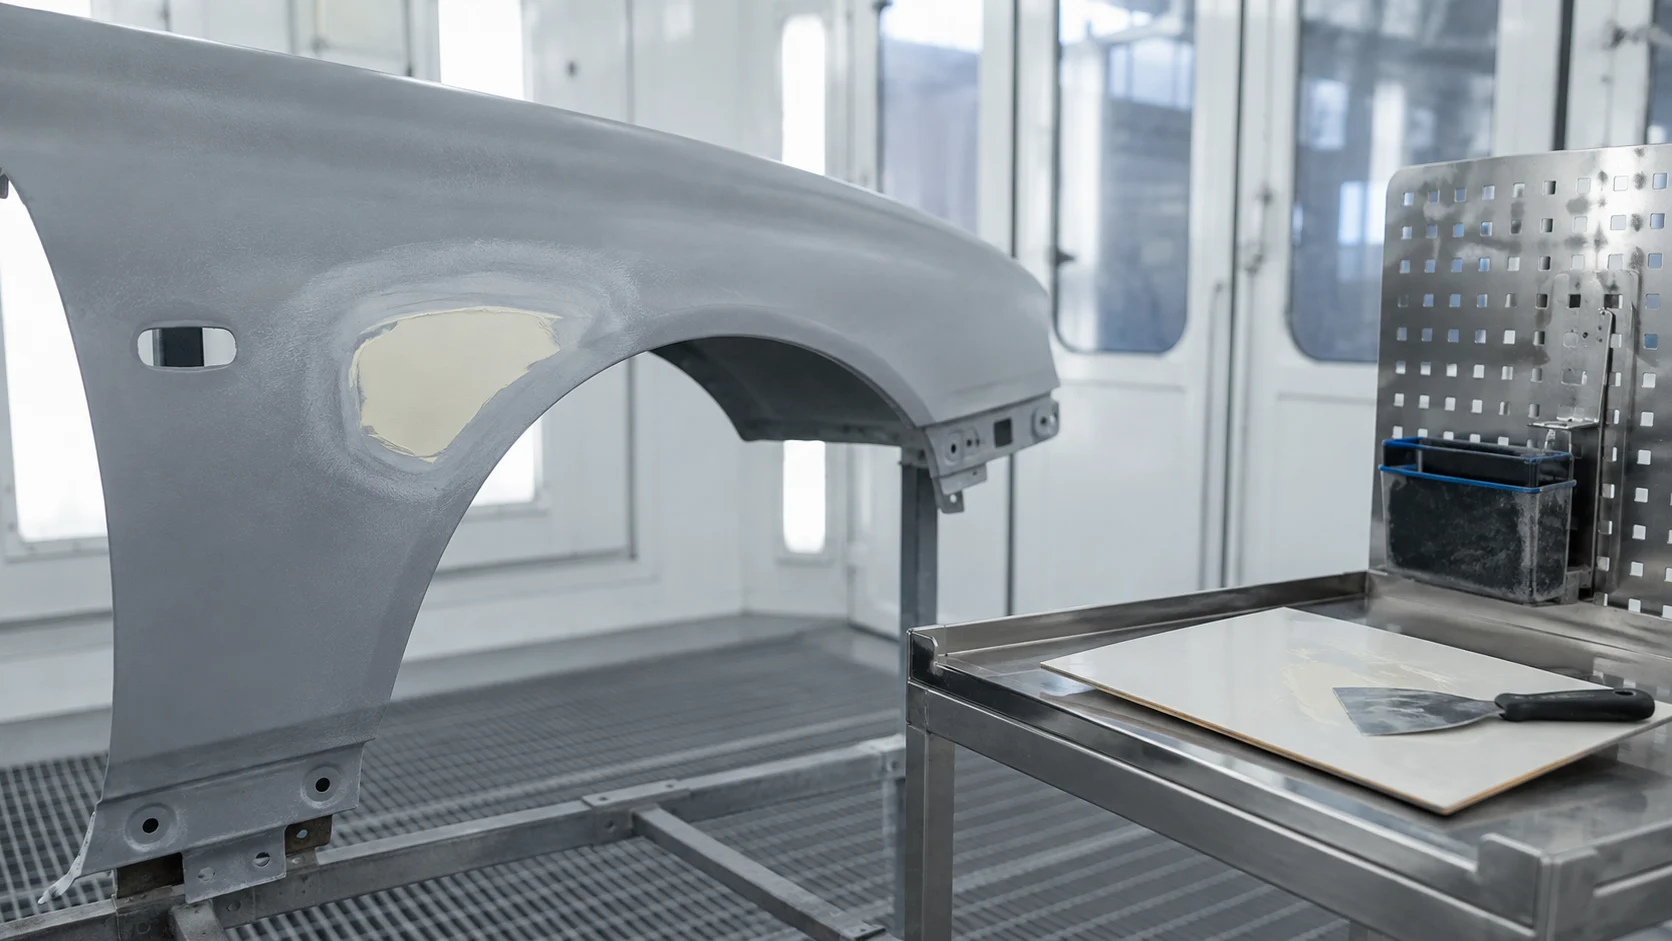
Verbinden Sie Materialverfolgung, Auftragsfolge, Arbeitsbedingungen und Prüfschritte in Spachtelkabinen zu einem gemeinsamen Produktionsablauf. Erstellen Sie karosseriebezogene Aufzeichnungen, um Nacharbeit nachvollziehen zu können.
Umfang der Anwendung von Beginn an definieren
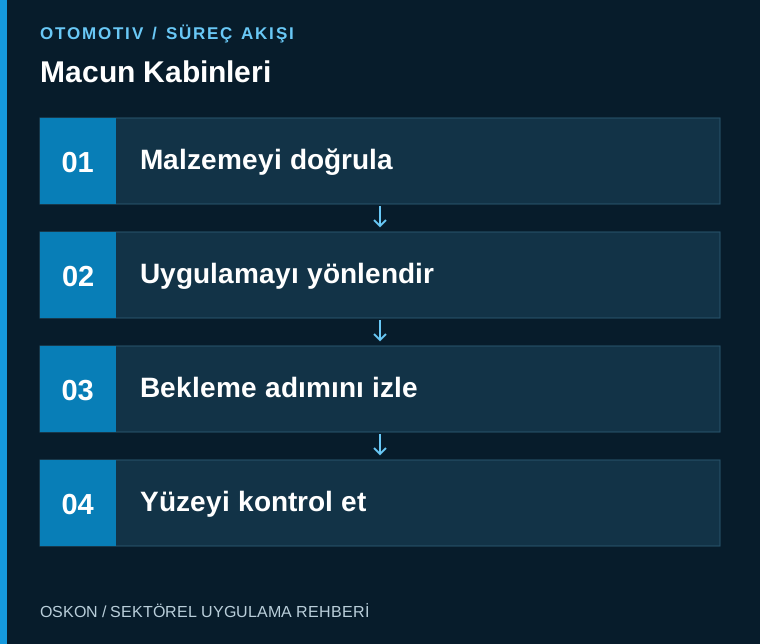
Der Umfang des Spachtelauftrags in der Lackiererei hängt vom verwendeten Material und vom erforderlichen Oberflächenausgleich ab. Für diese Station dürfen nicht dieselben Abnahmekriterien wie für den Dichtstoffauftrag, das Kleben oder andere Beschichtungsverfahren vorausgesetzt werden. Im ersten Schritt wird ein Arbeitsstandard erstellt, der beschreibt, welches Produkt auf welcher Oberfläche eingesetzt wird und welche Prüfung vor dem nächsten Arbeitsschritt erforderlich ist. Die Kabinenanordnung muss diesen Standard unterstützen.
Materialidentifikation und Verarbeitungsbedingungen
Materialcharge, Angaben zum Verfallsdatum und die im technischen Datenblatt des Herstellers festgelegten Vorbereitungsbedingungen müssen überwacht werden. Bei Mehrkomponentenprodukten werden Vorbereitung und Verarbeitungszeit gemäß dem freigegebenen Verarbeitungsverfahren gesteuert. Aufgabe der Automatisierung ist nicht die Rezepturentwicklung, sondern die Unterstützung der korrekten Anwendung freigegebener Material- und Prozessinformationen auf die richtige Karosserie. Ein Materialwechsel darf nicht dazu führen, dass der Bediener unbemerkt nach einer veralteten Anweisung arbeitet.
Ergonomie beeinflusst die Gleichmäßigkeit des Auftrags
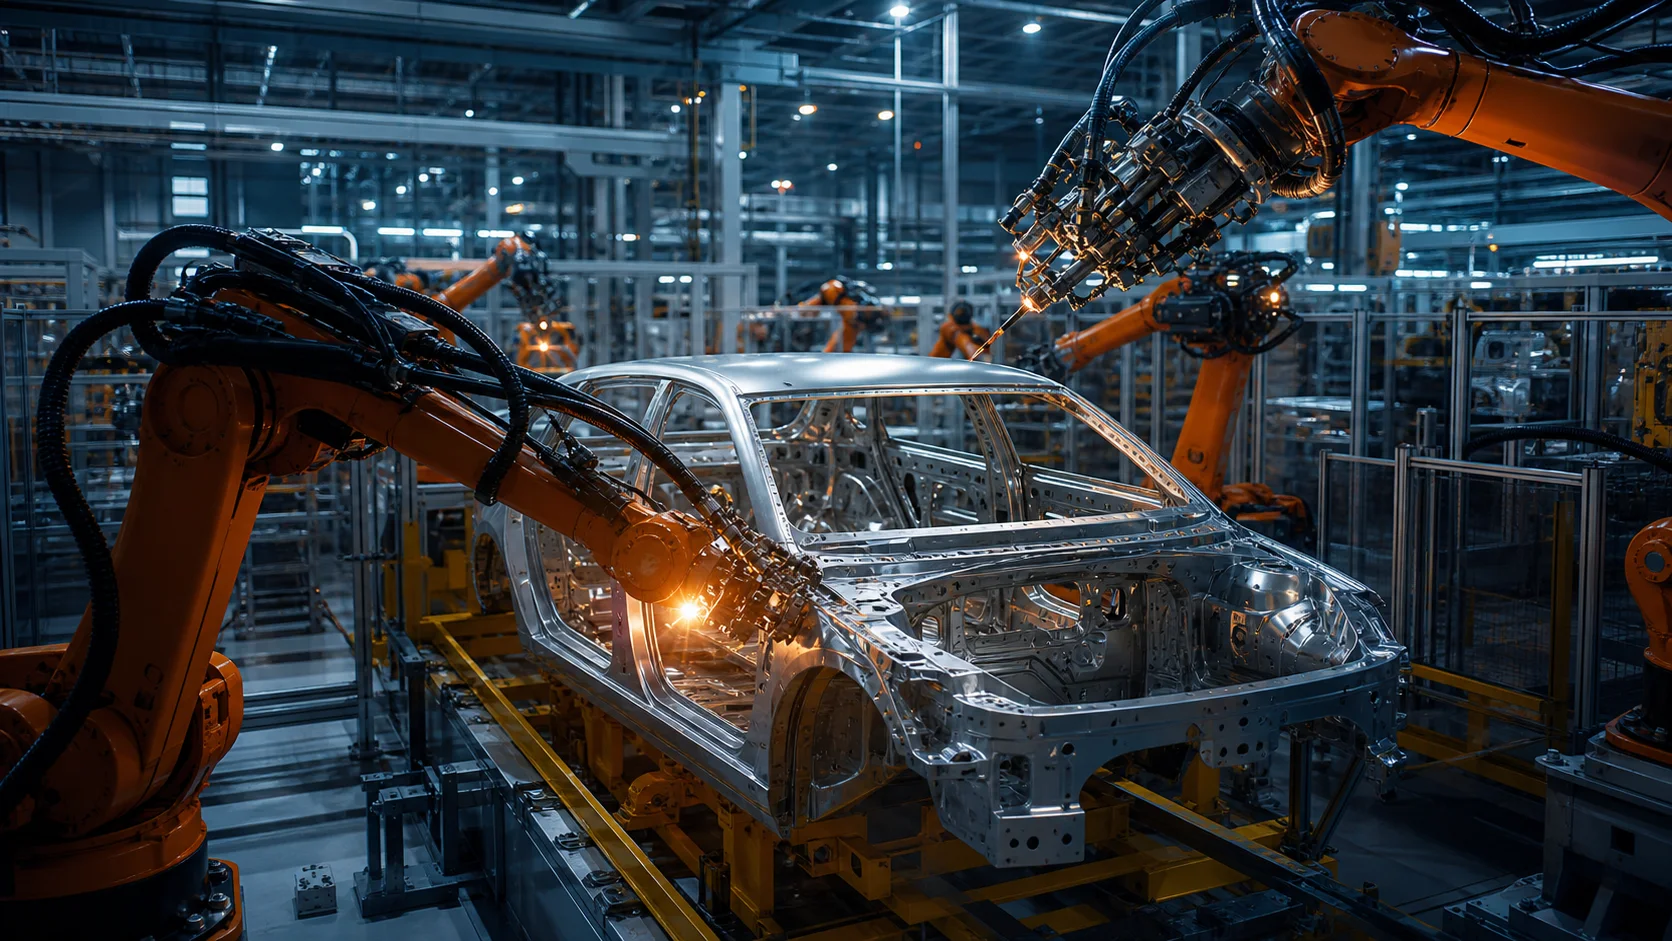
Reichweite zur Oberfläche, Beleuchtung, Werkzeuganordnung und Arbeitshöhe werden gemeinsam bewertet. Unnötige Wege des Bedieners um die Karosserie können sowohl die Zykluszeit als auch den Auftragsablauf beeinflussen. Die Trennung sauberer und verschmutzter Werkzeuge, die Organisation des Materialvorbereitungsbereichs und die Abfallentsorgung müssen in der Kabinenplanung berücksichtigt werden. Die Anordnung wird mit unterschiedlichen Karosseriemodellen erprobt.
Kabinenbedingungen materialgerecht steuern
Belüftung, Temperatur und weitere Umgebungsbedingungen werden anhand der Anforderungen des verwendeten Produkts und der betrieblichen Gefährdungsbeurteilung festgelegt. Soll- und Istwert können gemeinsam auf dem Bildschirm angezeigt werden. Im Projekt muss definiert werden, wann eine Abweichung eine Warnung auslöst und wann sie zum Entzug der Produktionsfreigabe führt. Eine einzige allgemeine Kabineneinstellung darf nicht als für alle Materialien geeignet angesehen werden.
Warte- und Prüfschritte sichtbar machen
Die nach dem Auftrag erforderliche Wartezeit oder die anschließenden Schritte zur Oberflächenvorbereitung können mit dem Fertigungsauftrag verknüpft werden. Bedienerbestätigung, Sichtprüfung und Nacharbeitsdokumentation werden in getrennten Feldern erfasst. Werden Fehlerort und Fehlerart anhand standardisierter Auswahlmöglichkeiten dokumentiert, sind schichtübergreifende Vergleiche möglich. Für Zeitüberschreitungen oder unvollständige Aufträge wird ein Ausnahmeablauf definiert; das System stützt sich nicht allein auf die Schaltfläche „Abgeschlossen“.
Validierung vor der Serienproduktion
Bei den Abnahmeversuchen werden unterschiedliche Oberflächen, Materialchargen und Bedienerwechsel bewertet. Ziel ist nicht nur das Erreichen der Sollzykluszeit, sondern auch die reproduzierbare Herstellung einer für die nachfolgenden Lackierschritte akzeptablen Oberfläche. Sind Arbeitsanweisung, Materialinformationen und Prüfergebnisse im selben Karosseriedatensatz hinterlegt, erleichtert dies die Untersuchung. Ebenso wird festgelegt, welche Validierungen nach Wartungsarbeiten oder einem Produktwechsel zu wiederholen sind.
Wesentliche Informationen für die Überwachung in der Automatisierung
| Kontrollpunkt | Überwachte Information |
|---|---|
| Materialcharge | Rückverfolgbarkeit des verwendeten Produkts |
| Kabinenbedingungen | Vergleich mit dem freigegebenen Arbeitsbereich |
| Auftragsergebnis | Oberflächenprüfung und Nacharbeit |
Drei Fragen zum Projektstart
- Ist der Umfang des Spachtelprozesses eindeutig definiert?
- Wird ein Materialwechsel in der Arbeitsanweisung berücksichtigt?
- Ist der Rückführungsablauf für einen unvollständigen Auftrag festgelegt?
Verwandte Anwendungen entdecken
Schleifkabinen und Pulver- und Nasslackierkabinen bieten Einblicke in verwandte Prozesse. Zu allen Beiträgen zur Automobilindustrie oder zur Seite mit Branchenlösungen gelangen Sie hier.