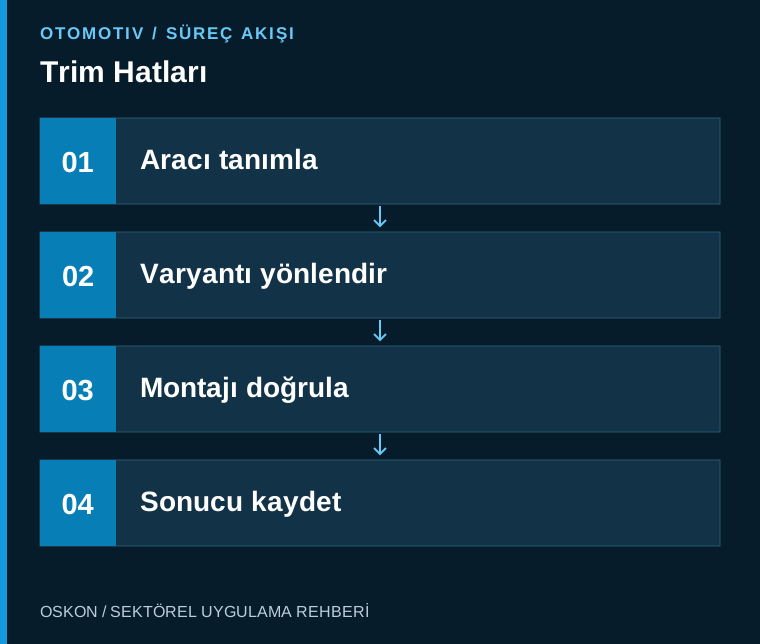
Verknüpfen Sie in Trim-Linien die Produktvariante mit Arbeitsanweisungen, Teileprüfung und Werkzeugergebnissen. Verfolgen Sie Montageabschluss und Qualitätsfreigabe getrennt, um die Weitergabe unvollständiger Arbeitsschritte an die nächste Station zu steuern.
Varianteninformationen müssen die Station rechtzeitig erreichen
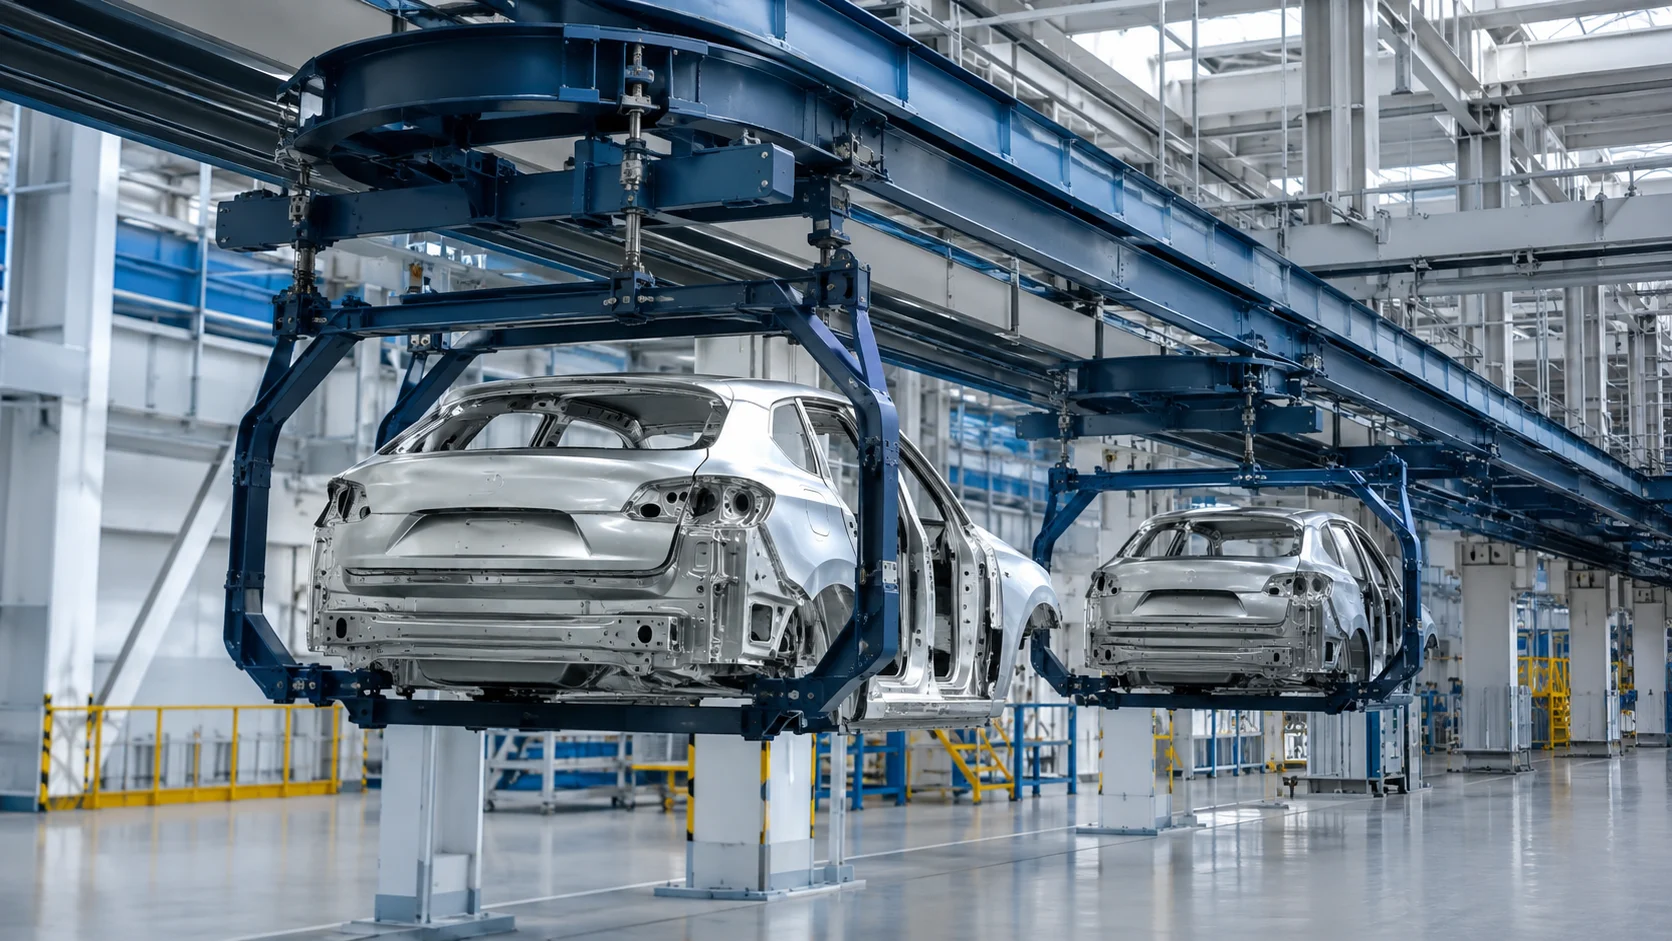
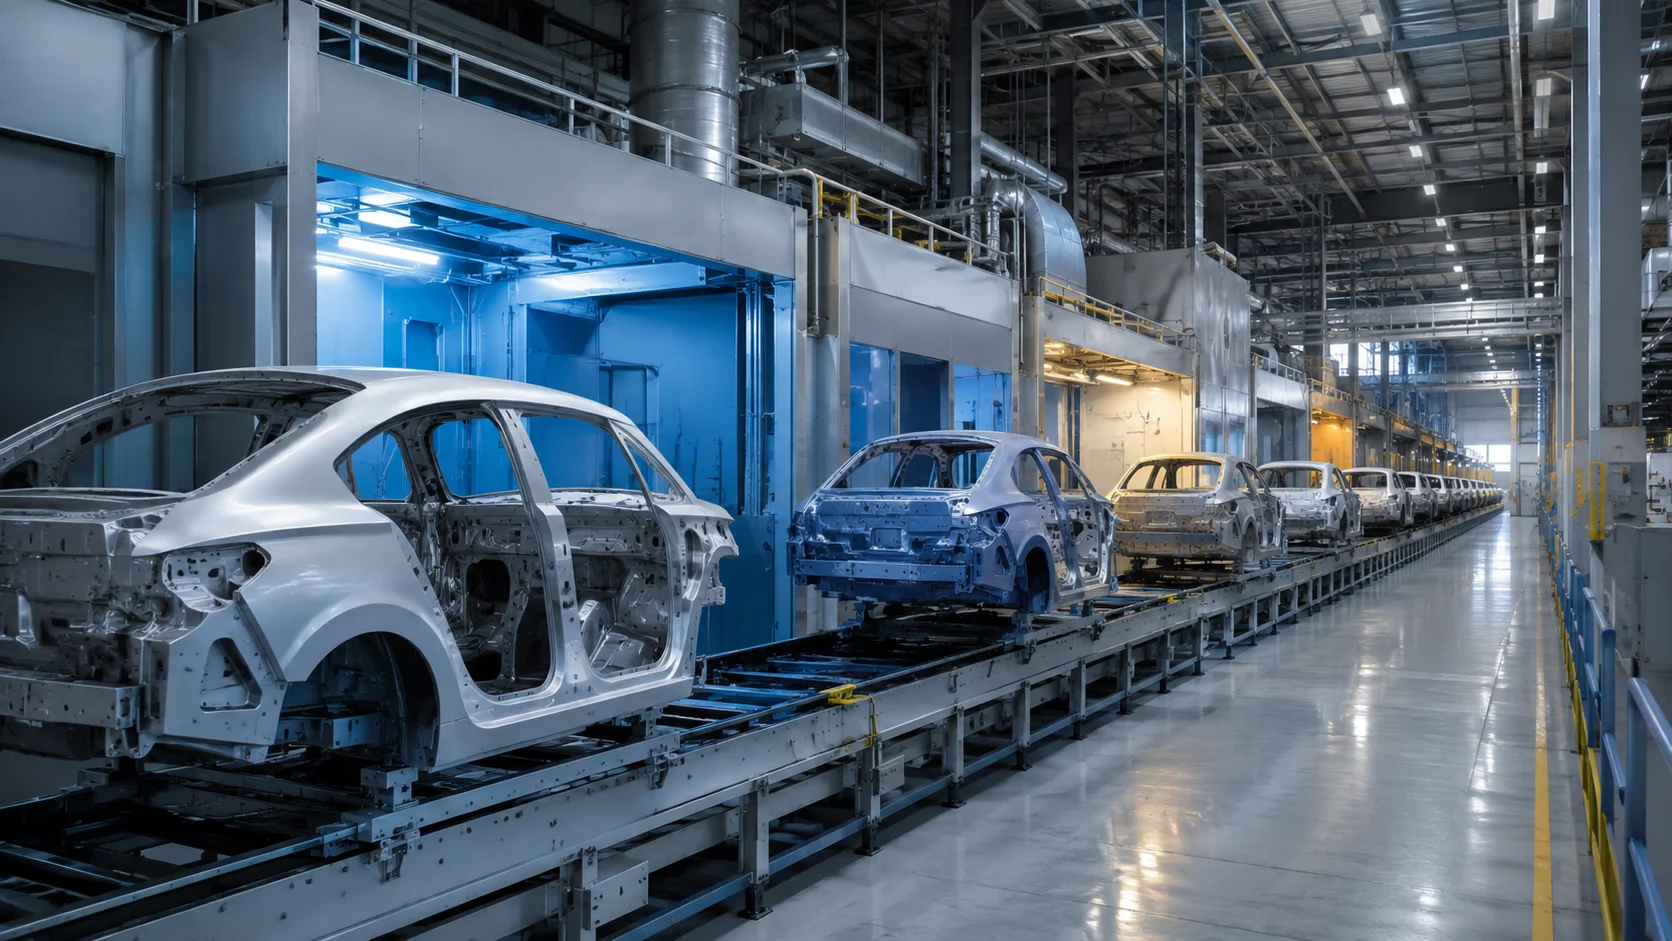
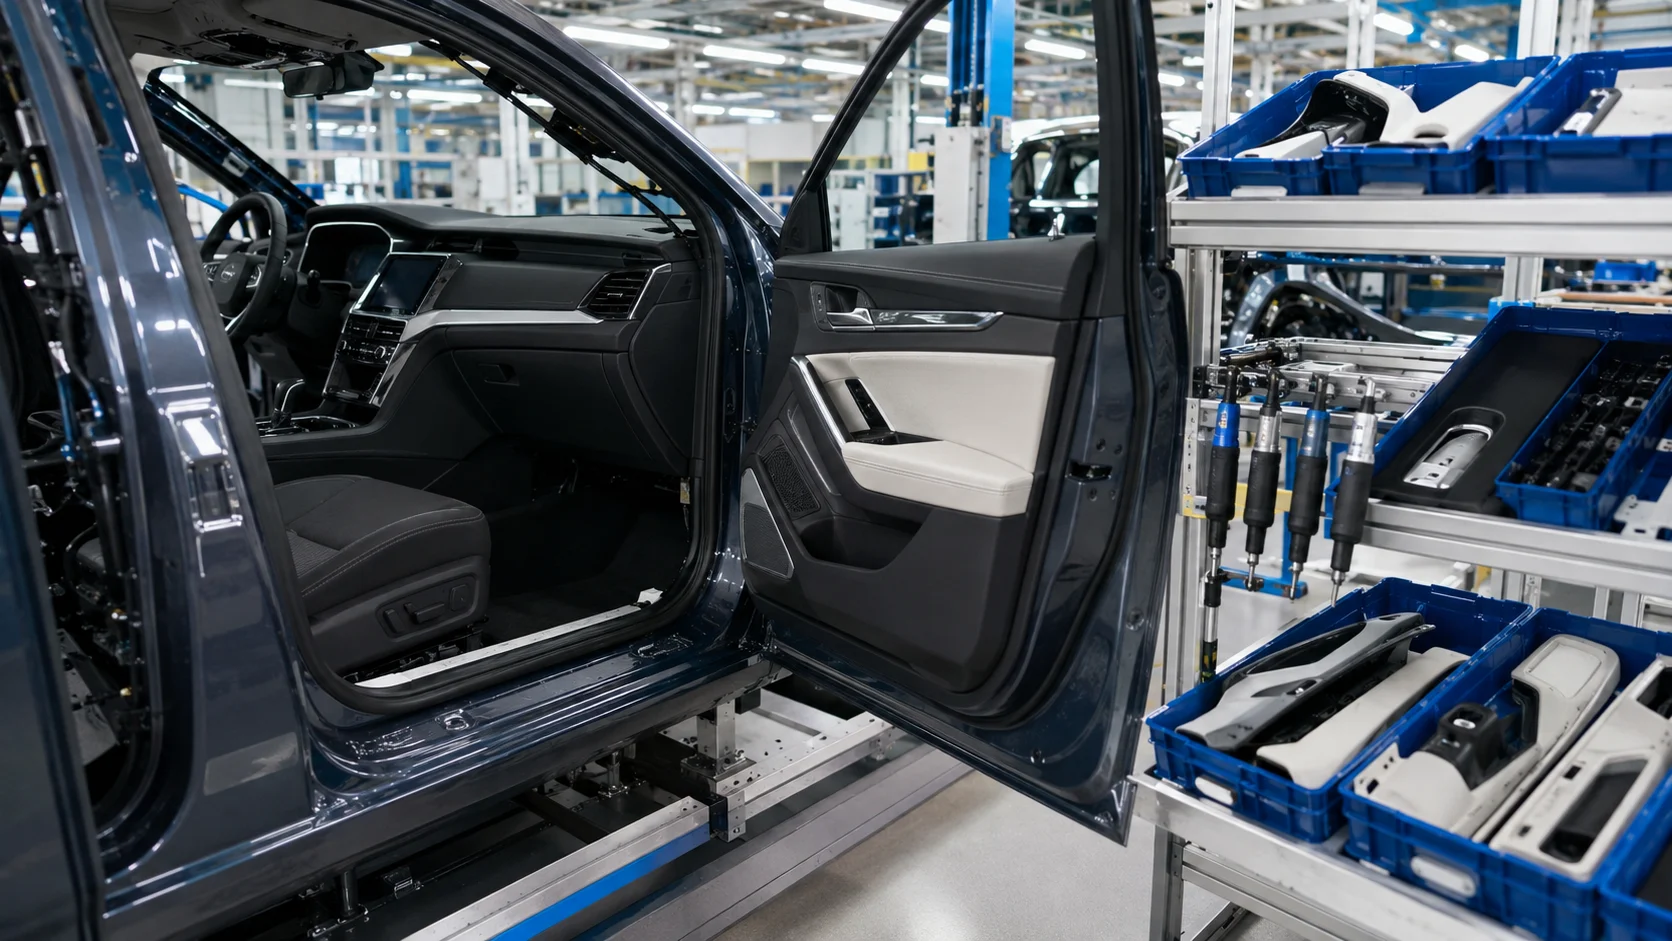
In Trim-Linien, in denen die Innenausstattung und die zugehörigen Montageschritte ausgeführt werden, können Fahrzeuge mit unterschiedlicher Ausstattung dieselbe Station durchlaufen. Arbeitsanweisung, Stückliste und erforderliches Werkzeugprogramm müssen aus der richtigen Produktidentität abgeleitet werden. Ändert sich die Produktreihenfolge, darf das Bedienbild keine Informationen zum vorherigen Fahrzeug anzeigen. Die Identitätsprüfung am Stationseingang stellt die Verbindung zwischen Produktionsplan und physischem Materialfluss her.
Richten Sie die Anweisung auf die Entscheidungen des Werkers aus
Statt ein langes Dokument auf dem Bildschirm anzuzeigen, werden der für die aktuelle Variante auszuführende Arbeitsschritt, das zu verwendende Teil und der Kontrollpunkt klar dargestellt. Die visuelle Anordnung muss vom Arbeitsplatz aus lesbar sein. Ausnahmen und Nacharbeitsanweisungen werden vom normalen Ablauf unterschieden. Bei der Erfassung der vom Werker bestätigten Schritte ist darauf zu achten, keinen unnötigen Bestätigungsaufwand zu erzeugen.
Wählen Sie die Teileprüfung nach den zu erkennenden Fehlern aus
Barcode, RFID, Sensorik oder Sichtprüfung erfüllen unterschiedliche Prüfaufgaben. Das Lesen eines Barcodes allein belegt nicht, dass das Teil tatsächlich an der richtigen Stelle eingebaut wurde. Für jede Prüfung wird festgelegt, welche Fehler sie erkennt und welche Fälle sie möglicherweise nicht erfasst. Die Identität des Logistikbehälters darf nicht mit der Rückverfolgbarkeit des darin enthaltenen Einzelteils verwechselt werden. Die Datenstrukturen der Materialversorgung und innerhalb der Linie werden aufeinander abgestimmt.
Verknüpfen Sie das Werkzeugergebnis mit dem Fertigungsauftrag
Programmauswahl und Bearbeitungsergebnis elektrischer Schraubwerkzeuge oder anderer gesteuerter Werkzeuge können der Produktidentität zugeordnet werden. Erfolgreiche Kommunikation und ein erfolgreiches Prozessergebnis sind getrennte Status. Fälle wie unvollständige Verschraubungen, Wiederholbearbeitungen und die Annahme durch autorisierte Personen werden in der Dokumentation sichtbar. Nach einem Werkzeugwechsel müssen Programmzuordnung und Ergebnisübertragung erneut überprüft werden.
Schaffen Sie einen kontrollierten Ablauf für unvollständige Arbeitsschritte
Muss eine an einer Station nicht abgeschlossene Arbeit in den Nacharbeitsbereich verlagert werden, begleitet die Liste der offenen Arbeiten das Produkt. Berechtigungen für den Weitertransport in der Linie, die Qualitätsfreigabe und den Abschluss der Nacharbeit werden festgelegt. Werden unvollständige Arbeitsschritte durch ein allgemeines Bypass-Signal unsichtbar gemacht, beeinträchtigt dies die Rückverfolgbarkeit. Das Bedienbild muss anzeigen, aus welchem Grund das Produkt wartet und welcher Schritt noch abzuschließen ist.
Bilden Sie den Produktmix bei der Abnahme ab
Versuche mit nur einem Modell prüfen das Variantenmanagement nicht ausreichend. Getestet werden Produktionsreihenfolgen mit wechselnden Ausstattungen, Versuche mit falschen Teilen und Unterbrechungen der Werkzeuganbindung. Rückmeldungen der Werker zur Lesbarkeit des Bedienbilds und zur Umsetzbarkeit der Arbeitsfolge werden eingeholt. Auch die korrekte Zuordnung des Ergebnisdatensatzes zum Fahrzeug im übergeordneten System ist Teil der Abnahme.
Wesentliche Informationen für die Überwachung in der Automatisierung
| Kontrollpunkt | Überwachte Informationen |
|---|---|
| Varianteninformationen | Zuordnung von Arbeitsanweisung und Stückliste zum Fahrzeug |
| Werkzeugergebnis | Programm-, Bearbeitungs- und Wiederholungsprotokolle |
| Offene Arbeiten | Nachverfolgung nicht abgeschlossener Montageschritte |
Drei Fragen zum Projektstart
- Wird bei einer Änderung der Reihenfolge die richtige Anweisung bereitgestellt?
- Wie wird überprüft, ob das eingelesene Teil dem eingebauten Teil entspricht?
- Begleiten die Nacharbeitsprotokolle das Fahrzeug?
Entdecken Sie verwandte Anwendungen
Pufferbereich und Automatische Förderer & Teleskopstangen bieten als Beiträge Einblicke in verwandte Prozesse. Zu allen Beiträgen zur Automobilindustrie oder zur Seite mit den Branchenlösungen gelangen Sie hier.