Der Ansatz Advanced Factory Automation betrachtet Steuerungen, dezentrale Ein-/Ausgänge, Motion Control, Bedienoberflächen und industrielle Kommunikation nicht als getrennte Beschaffungspositionen, sondern als Ebenen desselben Produktionsziels. Die Automatisierungsfamilie SIMATIC und die Kommunikationskomponenten von SIMATIC NET helfen dabei, Steuerung, Datenübertragung und durchgängige Diagnose gemeinsam aufzubauen. Die passende Lösung besteht jedoch nicht allein in der Auswahl einer PLC oder eines Ethernet-Switches: Zyklusanforderungen, Topologie, Verfügbarkeit, Sicherheit, Wartungskonzept und Lebenszyklus müssen bereits in der Angebotsphase innerhalb einer gemeinsamen Architektur definiert werden.
Was bedeutet Advanced Factory Automation?
Fortschrittliche Fabrikautomation zielt darauf ab, das Produktionsverhalten messbar zu machen, bevor weitere Geräte hinzugefügt werden. Der Betrieb des Steuerungssystems innerhalb der vorgesehenen Zykluszeit, die unabhängige Inbetriebnahme von Linienabschnitten, die genaue Fehlerlokalisierung und das kontrollierte Management von Produktwechseln sind gleichermaßen wichtig. Deshalb wird die Architektur ganzheitlich betrachtet: von der Entscheidung für eine zentrale oder dezentrale Steuerung über Netzwerksegmente, I/O-Anordnung, Antriebssynchronisation und HMI-Alarme bis zum Datenfluss zu übergeordneten Systemen.
Die aktuelle SIMATIC-Seite von Siemens positioniert S7-Steuerungen, ET 200-Peripherie und die Engineering-Werkzeuge des TIA Portal als zentrale Bestandteile eines integrierten Automatisierungsansatzes. SIMATIC NET ist dabei als Oberbegriff für die industrielle Kommunikation innerhalb dieser Struktur zu verstehen. PROFINET, Industrial Ethernet, SCALANCE-Netzwerkkomponenten, kabelgebundene oder drahtlose Zugänge und Diagnosewerkzeuge erfüllen unterschiedliche Aufgaben. Die Aussage „Wir verwenden SIMATIC NET“ ist daher für sich genommen keine Spezifikation für Ports, Protokolle, Leistung oder Sicherheit.
Steuerungsebene: Leistung mit SIMATIC S7-1500 aufgabengerecht auswählen
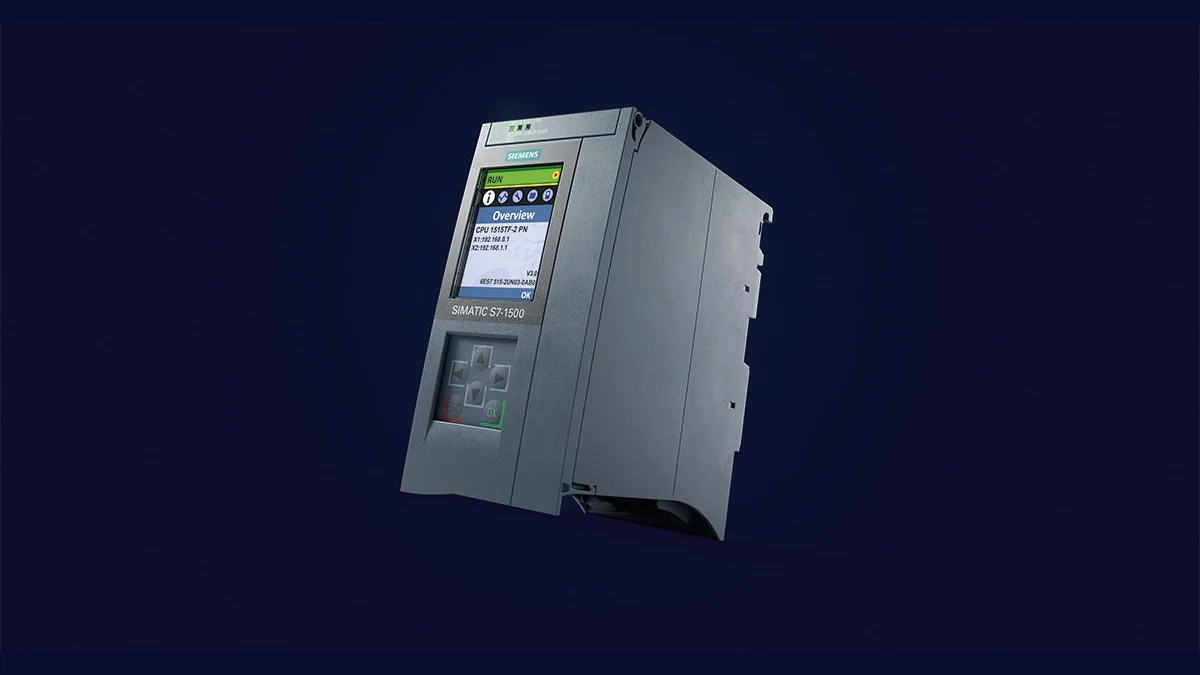
SIMATIC S7-1500 ist die leistungsstarke Hardware-PLC-Familie von Siemens für komplexe Maschinen- und Anlagenaufgaben. Die aktuelle Produktseite hebt den integrierten Arbeitsablauf für Konfiguration, Programmierung, Diagnose und Wartung mit TIA Portal sowie die Kommunikationsmöglichkeiten über PROFINET, Industrial Ethernet und OPC UA hervor. Der Familienname bedeutet jedoch nicht, dass alle Prozessoren denselben Speicherumfang, dieselben Schnittstellen oder Technologiefunktionen bieten. Programmumfang, Datenbereich, zyklische Verarbeitungslast, Kommunikationsverbindungen und künftige Erweiterungsreserven müssen für die konkrete CPU-Variante berechnet werden.
Für Standardsteuerungsaufgaben kommen universell einsetzbare CPUs infrage, für umfangreiche Achs- und Kinematikanwendungen Technologie-CPUs (T-CPU) und bei erforderlichem Sicherheitsprogramm auf derselben Hardware F- oder TF-Varianten. Die Integration von Motion Control über Softwareobjekte kann das Engineering vereinfachen; mechanischer Zyklus, Geberauflösung, Antriebstelegramm und PROFINET IRT-Anforderungen müssen jedoch gesondert geprüft werden. Auch die Auswahl einer CPU mit Sicherheitsfunktionen bedeutet nicht, dass die Maschine automatisch sicher ist. Risikobeurteilung, Architektur der Sicherheitsfunktionen, Reaktionszeit und Validierungsdokumentation bleiben in der Verantwortung des Projekts.
Warum reicht die I/O-Anzahl allein zur Steuerungsdimensionierung nicht aus?
Zwei Maschinen mit derselben Anzahl digitaler I/O können völlig unterschiedliche Verarbeitungslasten verursachen. Während eine Linie Rezeptverwaltung, Rückverfolgbarkeit, serielle Kommunikation und Hunderte von Alarmen umfasst, kann die andere nur wenige einfache Ablaufketten enthalten. In die Berechnung der CPU-Last müssen schnelle Interrupts, Technologieobjekte, das Sicherheitsprogramm, Kommunikationsdatenbausteine, Web- oder OPC UA-Zugriffe und HMI-Clients einbezogen werden. Neben dem normalen Produktionszyklus müssen auch das erste Einschalten, bei dem alle Geräte ihre Verbindungen wiederherstellen, sowie ein massenhaftes Auftreten von Diagnosemeldungen in die Testszenarien aufgenommen werden.
Eine dauerhaft nahe an der Obergrenze liegende Ressourcenauslastung erschwert künftige Softwareänderungen. Bei der Auslegung sind Speicher- und Rechenzeitreserven vorzusehen; bei der Abnahme müssen die Verteilung der Zykluszeiten und die maximale Last aufgezeichnet werden. Diese Aufzeichnung dient später als Ausgangswert, um die Auswirkungen von Änderungen zu messen. So lässt sich anhand konkreter Daten beurteilen, ob eine Änderung das deterministische Verhalten beeinträchtigt, statt lediglich festzustellen, dass „das Programm noch läuft“.
Dezentrale Feldebene: SIMATIC ET 200SP
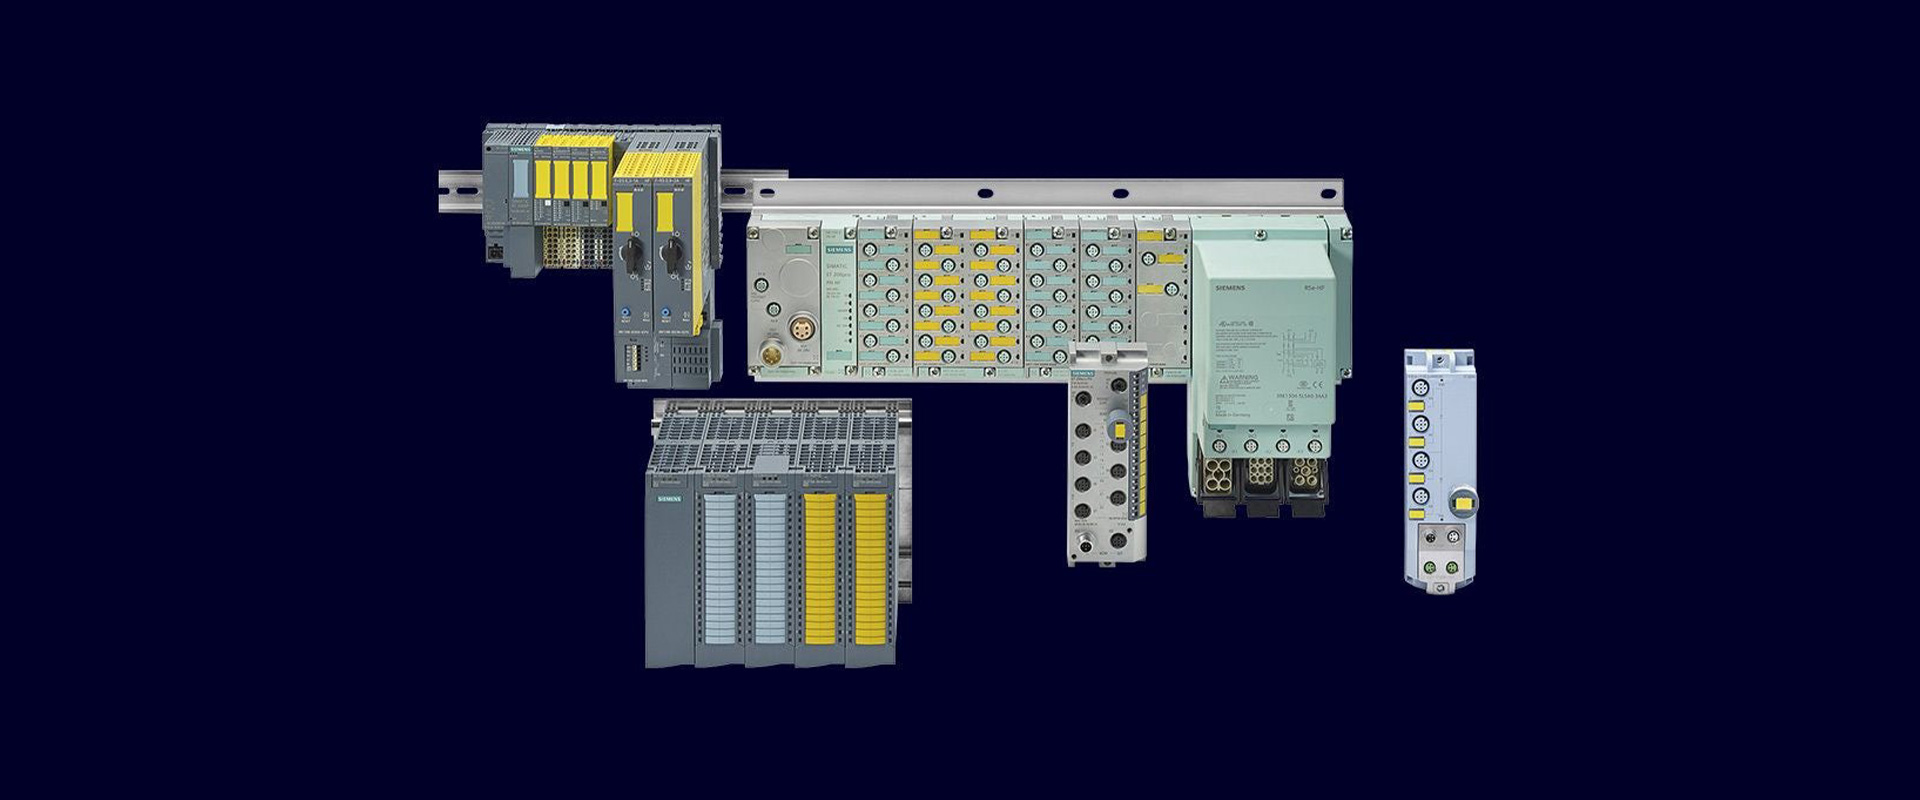
SIMATIC ET 200SP ist ein kompaktes und modulares dezentrales I/O-System für den Einsatz im Schaltschrank. Die aktuelle Siemens-Seite hebt die für kleine Steuerkästen geeignete Bauform, das breite Modulspektrum, die umfassende Diagnose, den erweiterbaren Aufbau und die Möglichkeit hervor, abhängig von den gewählten Komponenten mehrere Module während des Betriebs auszutauschen. Dass digitale und analoge I/O, Technologie, Kommunikation, funktionale Sicherheit und Motorstart innerhalb eines gemeinsamen Stationskonzepts abgedeckt werden können, hilft bei der Organisation von Schaltschrankfläche und Feldverkabelung.
Die richtige Stationsauslegung beginnt vor der Modulliste mit der Festlegung des zu versorgenden Feldbereichs. Welchen Maschinenabschnitt soll die dezentrale I/O versorgen, wie wird dieser Abschnitt spannungsfrei geschaltet, auf welchen Schaltschrank greift das Wartungspersonal zu und welchen sicheren Zustand nehmen die Ausgänge bei einem Netzwerkausfall ein? Eine ausschließlich nach Kanalzahl geplante Anordnung kann zwar Kabellänge einsparen, im Betrieb aber einen großen Stillstandsbereich verursachen, wenn diese Fragen nicht zuvor beantwortet werden. Lastgruppen, Potenzialtrennung, Reservekanäle und Klemmenkennzeichnung gehören ebenfalls zur Stationsplanung.
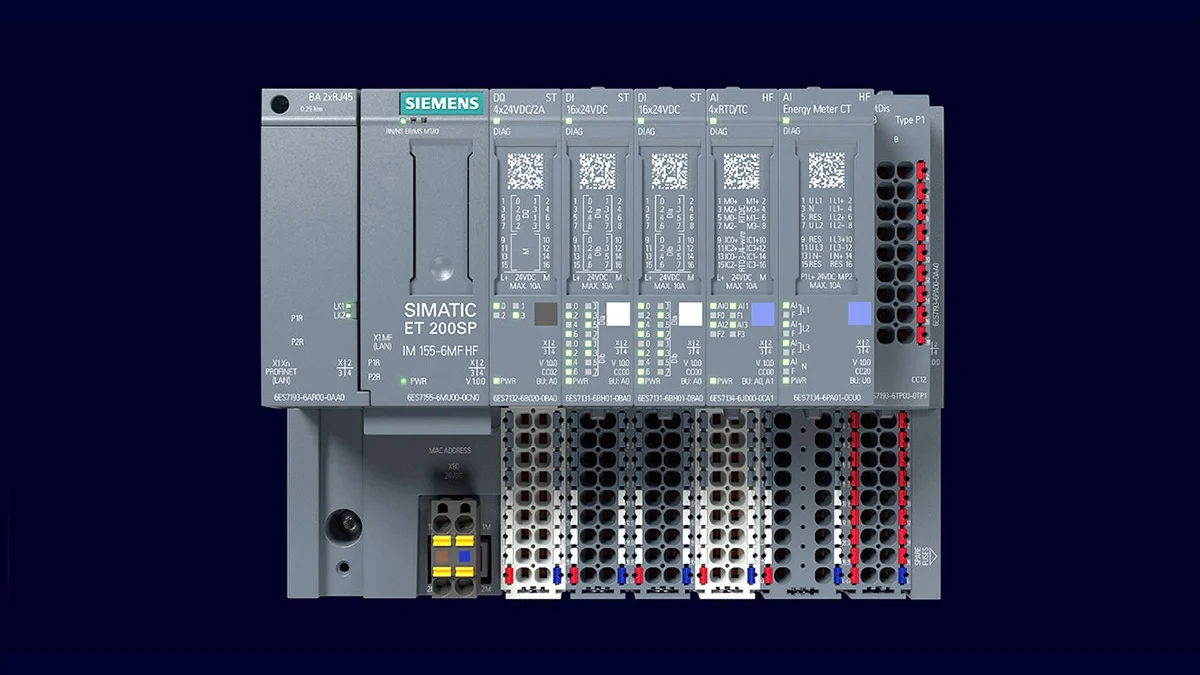
Entscheidungen für eine ET 200SP-Station, die in der Angebotsposition nicht sichtbar sind
- Schnittstelle und Protokoll: Die geforderten PROFINET-Funktionen, Netzwerkredundanz, Leistungsklasse und der Systemausbau werden mit dem konkreten Interfacemodul abgeglichen.
- BaseUnit und Potenzialgruppe: Klemmentyp, Beginn einer neuen Gruppe, AUX-Verteilung und Farbcodierung werden passend zum Stromlaufplan ausgewählt.
- Modulfunktionen: Neben der Kanalzahl werden die elektrischen Eingangseigenschaften, der Ausgangsstrom, die Analogauflösung, die Diagnose und die Sicherheitsklasse geprüft.
- Thermische Anordnung: Bedingungen für horizontale oder vertikale Montage, Umgebungstemperatur, Abstände und Derating-Werte werden dem aktuellen Handbuch entnommen.
- Wartungsstrategie: Austausch im laufenden Betrieb, automatisches Laden der Parameter und Ersatzteilverfahren werden anhand der von der ausgewählten Station unterstützten Funktionen geprüft.
SIMATIC NET und PROFINET: Den Kommunikationsdienst statt nur das Kabel planen
PROFINET stellt die Ethernet-basierte Automatisierungskommunikation zwischen Steuerungen, dezentralen I/O, Antrieben und anderen Feldgeräten her. Zyklische Prozessdaten, standardmäßige TCP/IP-Kommunikation und Diagnoseverkehr können dasselbe physische Übertragungsmedium nutzen. Daraus darf jedoch nicht geschlossen werden, dass „jedes Ethernet-Netzwerk für PROFINET ausreicht“. Geräterolle, Echtzeitklasse, Aktualisierungszeit, Linientiefe, Kabel- und Steckverbinderklasse, elektromagnetische Umgebung und Netzwerklast werden projektspezifisch festgelegt.
Während PROFINET RT für Standard-Motion-Control- oder I/O-Aufgaben ausreichen kann, ist für hochpräzise synchrone Bewegungen gegebenenfalls IRT erforderlich. Diese Entscheidung muss über Steuerung, Antrieb, Switch und Topologie hinweg konsistent umgesetzt werden. Ebenso kann MRP-Ringredundanz die Verfügbarkeit bei einem Kabelbruch erhöhen; dafür müssen jedoch alle Geräte mit den passenden Rollen und Einstellungen innerhalb derselben Ringdomäne konfiguriert sein. Ohne einen Vergleich der Rekonfigurationszeit mit dem produktionsseitig zulässigen Stillstandsfenster ist die Bezeichnung „redundantes Netzwerk“ kein ausreichendes Abnahmekriterium.
Managebares Maschinennetzwerk mit SCALANCE X-200
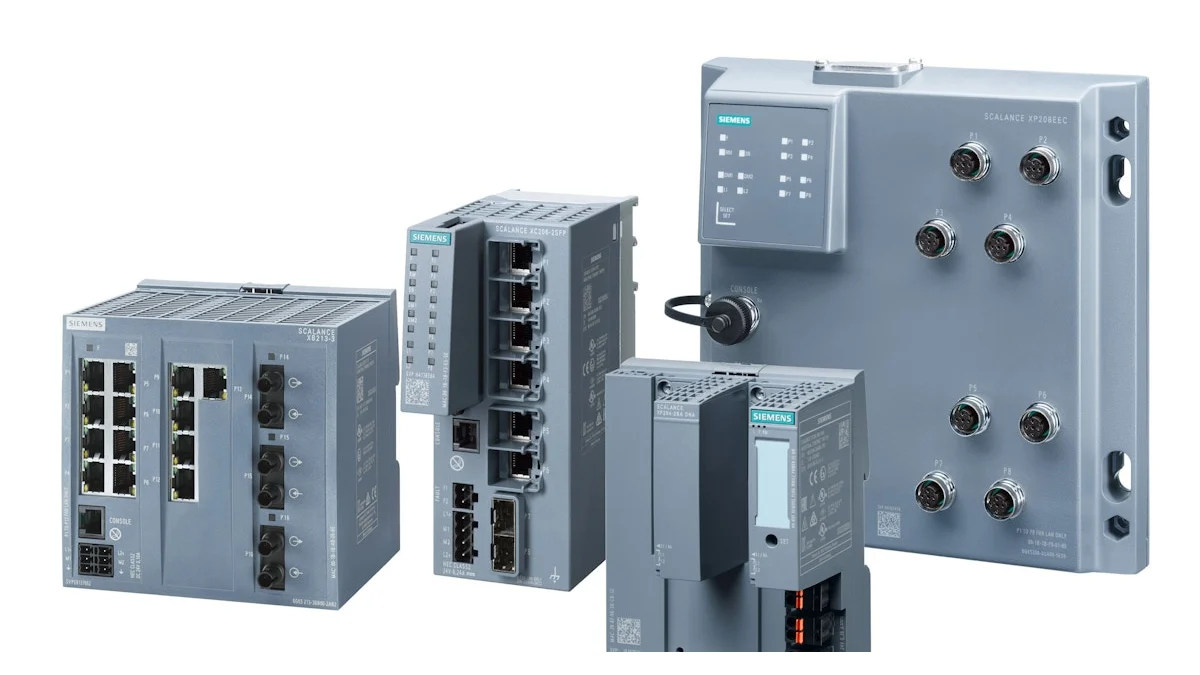
Die SCALANCE X-Familie umfasst Optionen für Switching, Routing, Sicherheit und drahtlose Kommunikation in industriellen Ethernet-Netzwerken. Die Produktgruppe X-200 bietet managebare Netzwerkfunktionen, industrielles Design und Diagnosemöglichkeiten für Anwendungen von der Maschinenebene bis zu vernetzten Anlagenbereichen. Portanzahl, Kupfer- oder Glasfaseranbindung, Gigabit-Unterstützung, PoE, Schutzart und PROFINET-Eignung können je nach Gerät innerhalb der Familie variieren. Deshalb darf nicht angenommen werden, dass zwei optisch ähnliche Switches dieselbe Aufgabe innerhalb einer Topologie erfüllen.
Der Nutzen eines managebaren Switches liegt nicht allein darin, VLANs definieren zu können. Portstatus, Nachbarschaftsinformationen, Fehlerzähler, Portspiegelung, Ringmanagement und zentrale Netzwerküberwachung können die Fehlerbehebungszeit verkürzen. Dazu müssen Gerätenamen, Portbeschreibungen, IP-Plan, VLAN-Matrix und Alarmziele im Projektstandard festgelegt werden. Bei der Werksabnahme sind das Ringverhalten beim Abziehen eines Kabels sowie Szenarien mit Anschluss am falschen Port, Broadcast-Verkehr und Spannungsausfall zu beobachten.
Welche Komponente erfüllt welche Architekturanforderung?
| Projektanforderung | Vorrangige Ebene | Im Angebot zu prüfender Aspekt |
|---|---|---|
| Komplexe Ablaufsteuerung und intensive Datenverarbeitung | SIMATIC S7-1500-Steuerung | Verarbeitungslast, Speicher, Schnittstellen, OPC UA-Funktionsumfang und Erweiterungsreserve |
| Synchrone Achsen oder Kinematik | S7-1500-Technologie-CPU und PROFINET | Technologieobjekte, Antriebstelegramm, IRT und mechanischer Zyklus |
| Hohe Feldsignaldichte in Schaltschranknähe | SIMATIC ET 200SP | Interfacemodul, Kanaltyp, Lastgruppe, Temperatur und Reservekanäle |
| Diagnosefähiges Zellen- oder Liniennetzwerk | Managebarer SCALANCE-Switch | Portmedium, Geschwindigkeit, VLAN, MRP-Rolle, Überwachung und Umgebungsbedingungen |
| Topologie- und I/O-Test bei der Erstinbetriebnahme | PRONETA und TIA Portal-Werkzeuge | Unterstützte Geräte, Referenztopologie, Testprotokoll und Version |
| Kontrollierter Datenaustausch zwischen OT und übergeordnetem System | Netzwerksegmentierung und geeignete Schnittstelle | Datenverantwortlicher, Protokoll, Zertifikat, Firewall und Zugriffsberechtigung |
Gemeinsames Engineering mit TIA Portal bedeutet nicht automatisch einen gemeinsamen Standard
SIMATIC STEP 7 wird innerhalb von TIA Portal zur Konfiguration, Programmierung, Prüfung und Diagnose von Steuerungen eingesetzt. Dass Hardwarekatalog, Netzsicht, PLC-Software und Online-Diagnose in derselben Umgebung verfügbar sind, unterstützt die Projektkonsistenz. Wenn jedoch jeder Ingenieur unterschiedliche Benennungen, Alarmkonzepte oder Bausteinstrukturen verwendet, schafft das gemeinsame Werkzeug allein noch keine Standardisierung. Eine Unternehmensbibliothek, eine Versionsrichtlinie, Kriterien für Code-Reviews und eine Vorlage zur Gerätebenennung müssen zusätzlich erstellt werden.
Wiederverwendbare Bausteine, Vorlagen für Technologieobjekte und HMI-Bildbausteine beschleunigen die Umsetzung von Maschinenserien. Version, Abhängigkeiten und Testergebnisse eines Bibliothekselements müssen nachvollziehbar sein. Werden vorübergehende Online-Änderungen nicht in das Projektarchiv zurückgeführt, weichen der im Feld laufende Stand und die Quelldatei voneinander ab. Bei der Übergabe müssen das übersetzbare Projekt, die Hardwarekonfiguration, die Firmwareliste, das Verfahren zur Übergabe von Passwörtern und Zertifikaten sowie der Wiederherstellungstest gemeinsam abgeschlossen sein.
Inbetriebnahme: PRONETA, Systemdiagnose und Abnahmeprotokoll
Das Siemens-Werkzeug PRONETA kann durch Scannen des PROFINET-Netzwerks die Topologie sichtbar machen, die Zuweisung von Geräteadressparametern unterstützen und Tests unterstützter dezentraler I/O-Systeme ohne PLC ermöglichen. Die Funktionsumfänge der Versionen Basic und Professional unterscheiden sich; die benötigte Funktion ist anhand der Lizenz und der aktuellen Kompatibilitätsliste zu prüfen. Das Werkzeug ersetzt kein korrekt geplantes Netzwerk, sondern dient dazu, Abweichungen zwischen Solltopologie und tatsächlicher Installation frühzeitig zu erkennen.
- Passive Prüfung: Kabelklasse, Schirmung, Potenzialausgleich, Portkennzeichnung und Faserrichtungen werden vor dem Einschalten geprüft.
- Benennung: PROFINET-Gerätename, IP-Adresse, Stationskennzeichnung und Elektrodokumentation werden anhand desselben Datensatzes abgeglichen.
- Topologiescan: Die tatsächlichen Nachbarschaftsbeziehungen und Portverbindungen werden mit der Referenztopologie verglichen; ungenutzte Ports werden dokumentiert.
- I/O-Test: Jeder Kanal wird mit dem physischen Sensor oder Aktor geprüft; neben dem Normalwert werden auch Drahtbruch- und Kurzschlussdiagnose getestet.
- Last- und Fehlertest: Bei maximaler Auslastung im Produktionszyklus werden Netzwerklast, Aktualisierungszeit und Fehlerzähler aufgezeichnet; eine Ringunterbrechung wird getestet.
- Wiederherstellung aus einer Sicherung: Für den Austausch einer Steuerung, Station oder eines Switches werden die Dauer der Konfigurationswiederherstellung und die dafür verantwortliche Person überprüft.
Industrielle Cybersicherheit und Verfügbarkeit müssen gemeinsam betrachtet werden
Der Betrieb eines Produktionsnetzwerks und dessen Sicherheit sind nicht dasselbe. VLAN, Managed Switches und Firewalls sind technische Werkzeuge; welche Anlage sie vor welcher Bedrohung schützen sollen, wird durch eine Risikobewertung bestimmt. Steuerungszellen sollten nach ihren Funktionen segmentiert, Übergänge zum Unternehmensnetzwerk durch Freigabelisten eingeschränkt und Fernwartungszugänge nur für den erforderlichen Zeitraum geöffnet werden. Standardanmeldedaten, gemeinsam genutzte Administratorkonten und der Zugriff nicht registrierter Laptops schwächen selbst die beste Topologie.
Auch Siemens betont ausdrücklich, dass Produkte nur ein Bestandteil eines ganzheitlichen und kontinuierlich aktualisierten Konzepts für industrielle Sicherheit sind. Deshalb werden Firmware und Sicherheitsmitteilungen regelmäßig geprüft; Updates werden zunächst in einer kontrollierten Umgebung getestet, ein Rückfallplan wird erstellt und die Änderungen werden im Änderungsprotokoll der Produktion dokumentiert. Sicherungsdateien sollten offline oder zugriffsgeschützt aufbewahrt und Konfigurationsänderungen dem jeweils autorisierten Benutzer zugeordnet werden. Netzwerkredundanz, Datensicherung und Cyberresilienz ergänzen einander, ersetzen sich jedoch nicht.
Informationsliste vor Angebotserstellung und Umsetzung
- Maschinenbereiche, angestrebte Zykluszeit, gleichzeitige Bewegungen und Stillstandskosten
- Anzahl der Standard- und fehlersicheren I/O, analoge Signalarten, Technologiemodule und Reserve
- Steuerungsfunktionen, Programm- und Datenumfang, OPC UA oder andere Anbindungen an übergeordnete Systeme
- Anzahl der PROFINET-Geräte, RT/IRT-Bedarf, Aktualisierungszeiten, Linientiefe und Topologie
- Kupfer-/Glasfasermedium, Kabelführung, EMV-Bedingungen, Schaltschranktemperatur und Schutzart
- MRP, Systemredundanz oder andere Verfügbarkeitsziele sowie die zulässige Wiederherstellungszeit
- VLAN- und IP-Plan, Firewall-Regeln, Benutzerrollen und Fernwartungsprozess
- TIA Portal-, Firmware- und Hardwareversionen; Standards für Bibliotheken, Datensicherungen und Abnahmetests