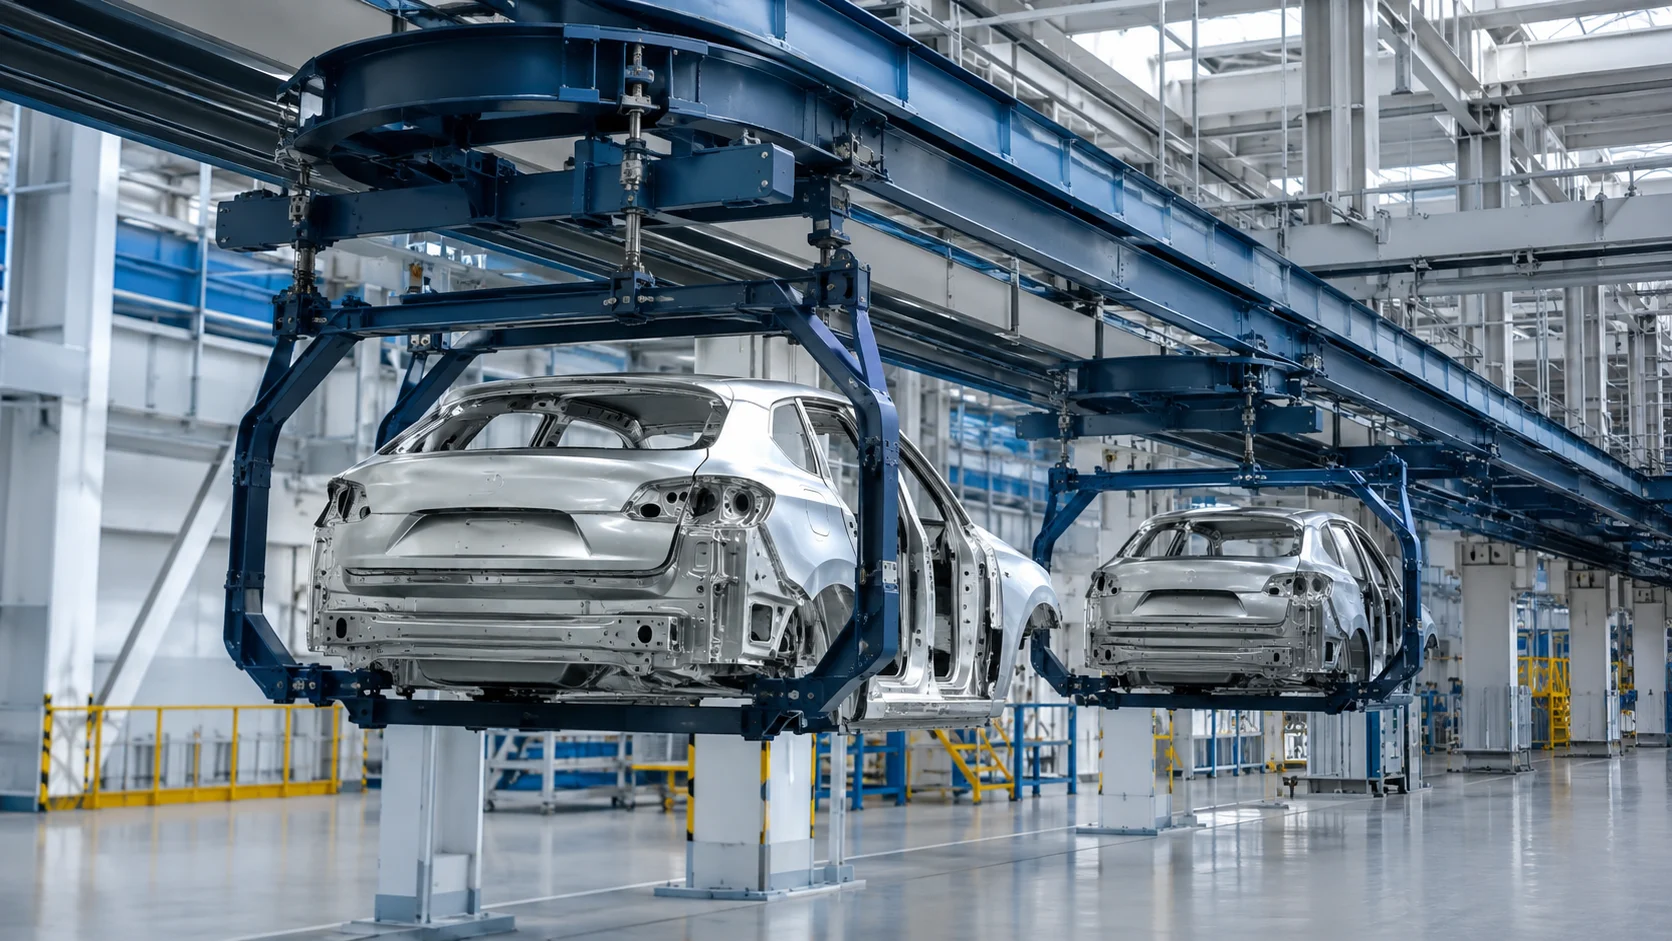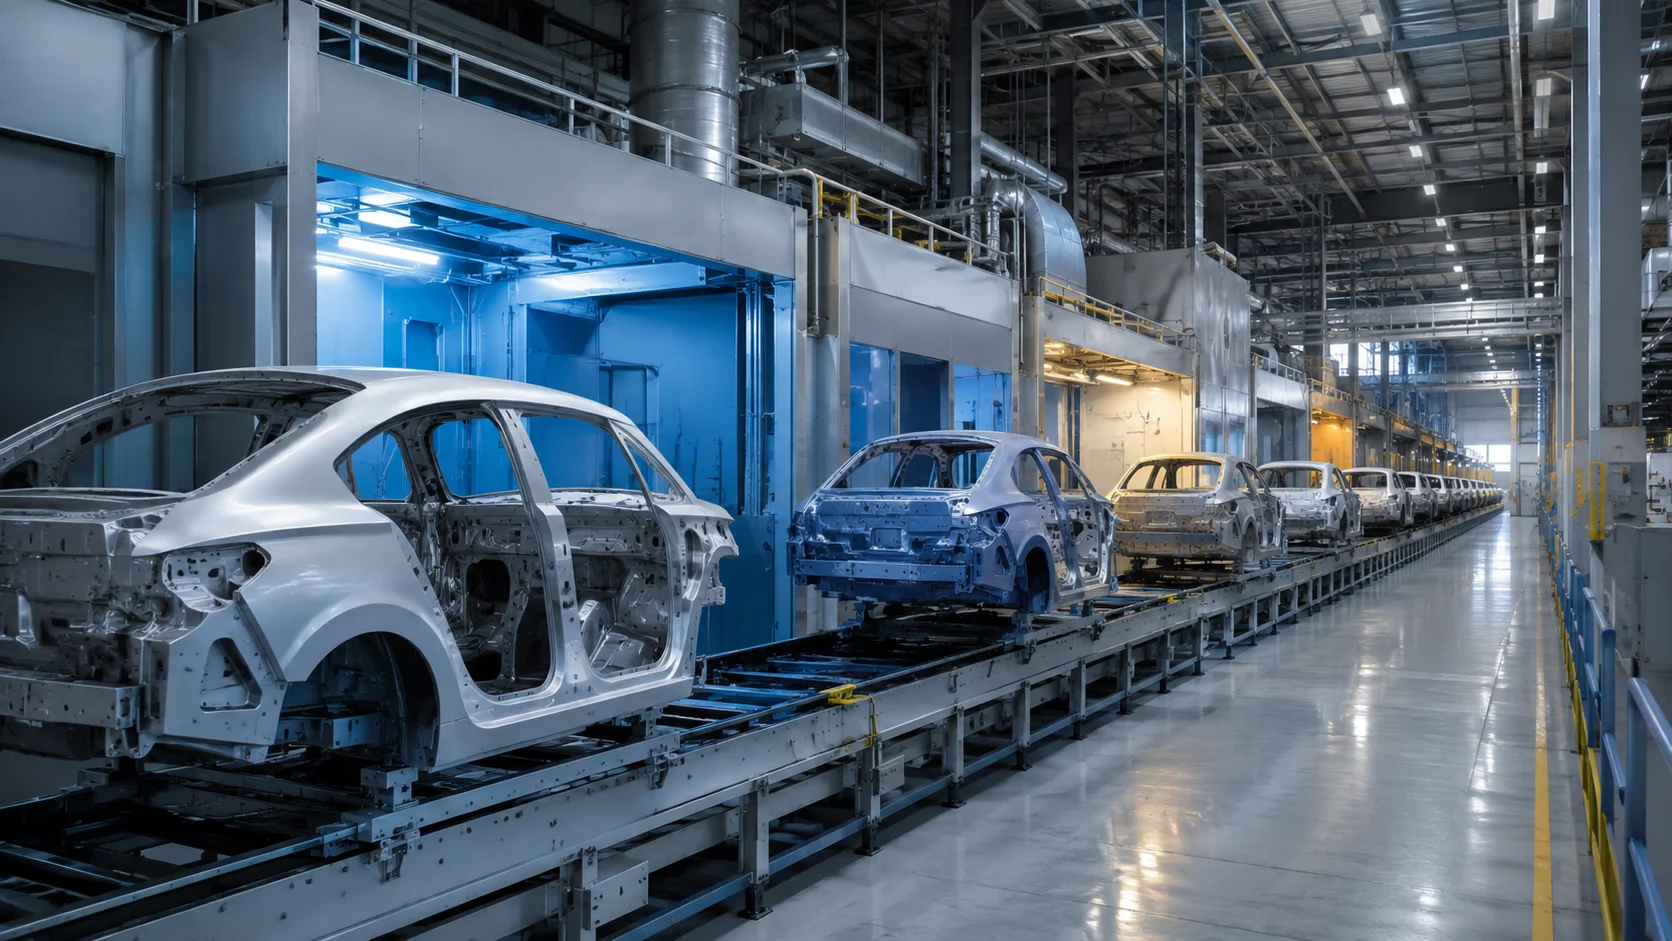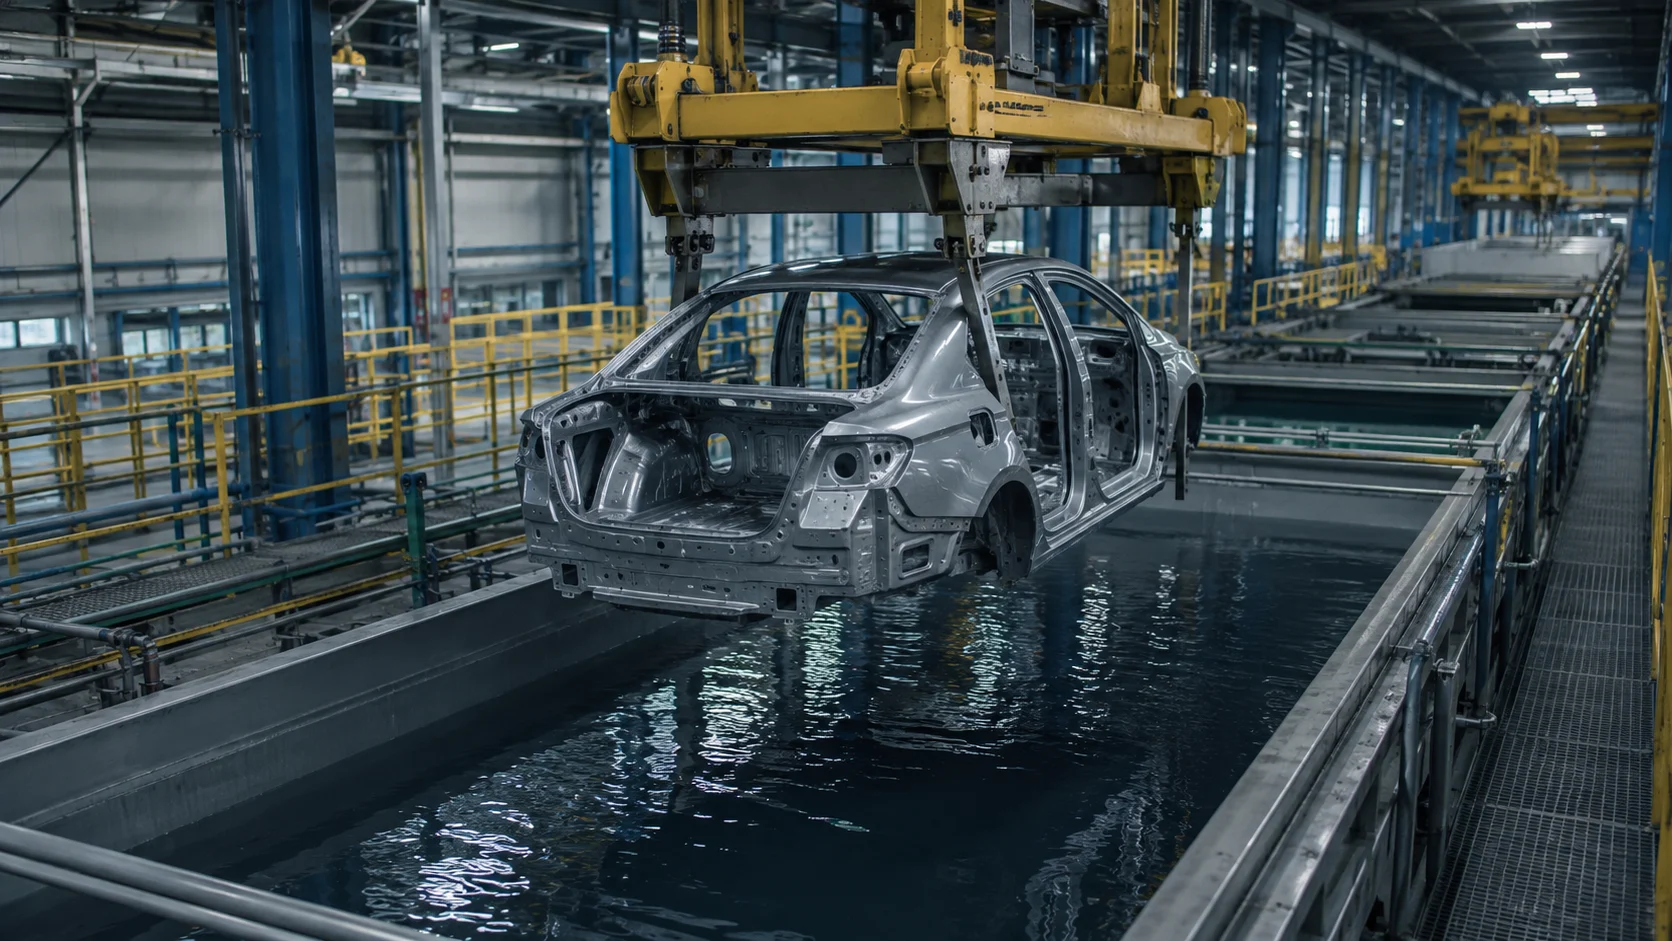
Verwalten Sie in KTL-Linien Badbedingungen, elektrischen Prozess, Karosserietransfer und Spülschritte in einer durchgängigen Dokumentationskette. Die Bewertung der KTL-Qualität umfasst sämtliche Prozessstufen der Linie.
Betrachten Sie die KTL-Linie als Ganzes
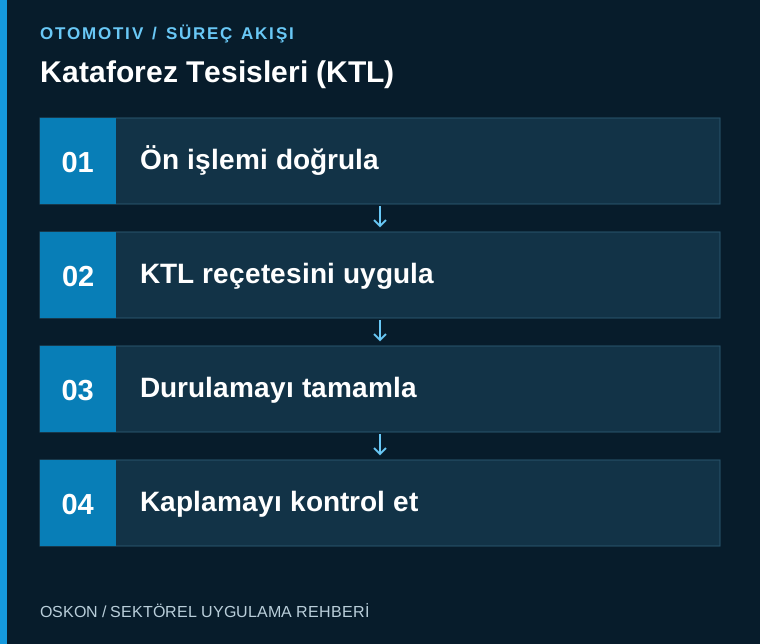
Die kathodische Tauchlackierung ist eines der elektrophoretischen Beschichtungsverfahren für Automobilkarosserien. Oberflächenvorbehandlung, Beschichtungsbad, Spülen und die anschließenden Aushärtungsschritte beeinflussen sich gegenseitig. Deshalb darf der Automatisierungsumfang nicht auf das Beschichtungsbecken beschränkt werden; Karosserieidentität und Bearbeitungshistorie müssen vom Einlauf bis zum Auslauf erhalten bleiben.
Verknüpfen Sie Baddaten mit Laborergebnissen
Temperatur, Füllstand und weitere im Projekt ausgewählte Prozessmessgrößen können online überwacht werden. Bestimmte Bewertungen der Badchemie erfordern dagegen Probenahmen und Laboranalysen. Online-Sensoren ersetzen nicht die Prüfung sämtlicher Qualitätsmerkmale. Wenn Messzeitpunkt, Probenahmestelle, Analyseergebnis und durchgeführte freigegebene Maßnahme in derselben Dokumentationsstruktur erfasst werden, lassen sich die Ursachen von Veränderungen fundierter untersuchen.
Steuern Sie den elektrischen Prozess rezeptbasiert
Das Applikationsprogramm wird anhand des validierten Prozessrezepts ausgewählt. Die Aufzeichnung der verwendeten elektrischen Werte kann mit der Karosseriekennung verknüpft werden; ein einzelner Strom- oder Spannungswert weist jedoch nicht die Schichtdicke in allen Bereichen nach. Auch die Kontaktierungsbedingungen, die Karosseriegeometrie und der Badzustand werden in die Bewertung einbezogen. Parameteränderungen müssen über Berechtigungs- und Freigabeverfahren gesteuert werden; die Rückkehr zu einem früheren Rezept muss nachvollziehbar sein.
Transferreihenfolge und Wartezeiten sind entscheidend
Der Transport der Karosserie zwischen den Becken wird mit der Bereitschaft der jeweiligen Station und den Positionsbestätigungen der Fördereinrichtungen koordiniert. Wartezeiten und nicht abgeschlossene Transfers müssen aufgezeichnet werden. Bei einem Anlagenstillstand muss auf dem Bildschirm erkennbar sein, welche Karosserie sich in welchem Prozessschritt befindet. Der Wiederanlaufplan unterstützt die Prozess- und Qualitätsbewertung, statt jedes Produkt automatisch als konform einzustufen.
Machen Sie die Hilfssysteme sichtbar
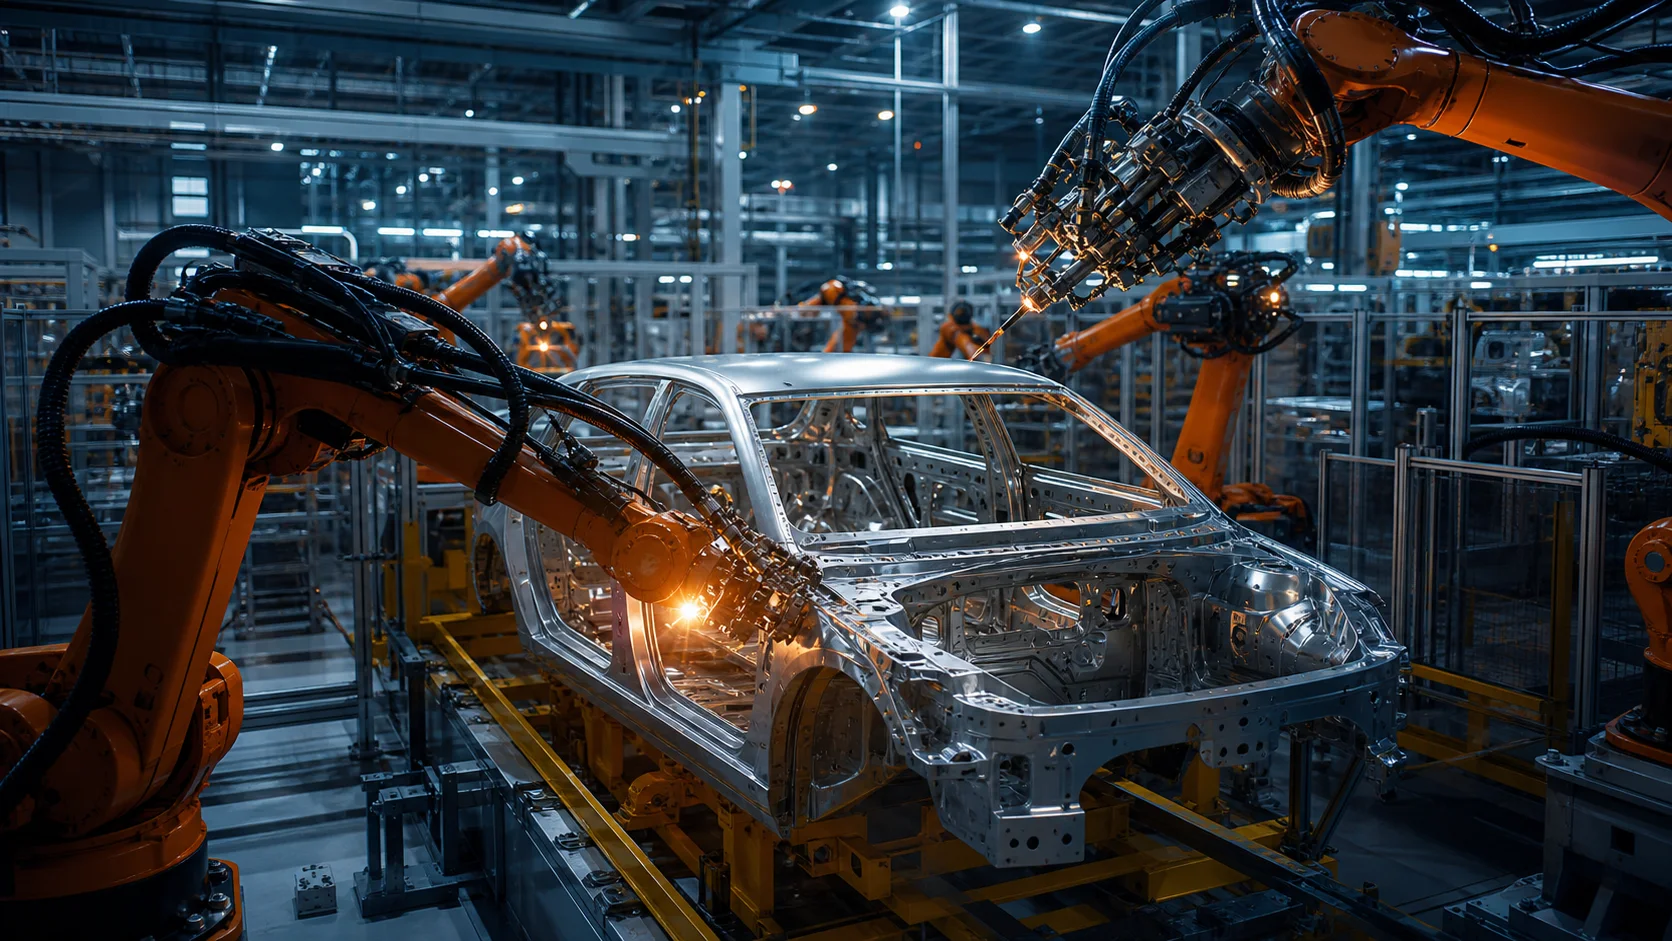
Umwälzung, Filtration, Temperaturregelung und Spülkreisläufe tragen zur Kontinuität des Hauptprozesses bei. Der Betriebsbefehl der Pumpen muss von der tatsächlichen Rückmeldung unterschieden werden. Wartungsstatus, Einsatz von Reserveaggregaten und Messstörungen werden im Alarmmanagement ausdrücklich berücksichtigt. Die Schutzmaßnahmen für die jeweiligen chemischen und elektrischen Risiken werden auf Grundlage der Bewertung durch Anlagen- und Prozessexperten ausgelegt.
Verknüpfen Sie die Qualitätsprüfung mit den Anlagendaten
Schichtdicke, Oberflächenbild und weitere im Projekt festgelegte Qualitätsmerkmale werden mit geeigneten Messmethoden geprüft. Werden die Ergebnisse der Karosserie, dem Rezept und dem jeweiligen Badbetriebszeitraum zugeordnet, lässt sich erkennen, ob sich Probleme auf einen bestimmten Zeitraum oder eine Produktfamilie konzentrieren. Abnahmeversuche müssen unterschiedliche Karosseriemodelle und den Wiederanlauf nach einem geplanten Stillstand abdecken. So dient die Datenaufzeichnung nicht nur als Archiv, sondern auch als Entscheidungsgrundlage.
Wesentliche Informationen für die Überwachung in der Automatisierung
| Kontrollpunkt | Überwachte Informationen |
|---|---|
| Badbedingungen | Online-Messungen und Laborergebnisse |
| Applikationsprotokoll | Karosseriebezogene Historie des elektrischen Prozesses |
| Transferstatus | Station, Wartezeit und Transportposition |
Drei Fragen zum Projektstart
- Ist das Laborergebnis dem zugehörigen Produktionszeitraum zugeordnet?
- Werden nicht abgeschlossene Transfers nachverfolgt?
- Werden die Qualitätsmessungen mit dem Karosserierezept verknüpft?
Entdecken Sie verwandte Anwendungen
Die Beiträge „Schleifkabinen“ und „Spachtelkabinen“ bieten Einblicke in die damit verbundenen Prozesse. Zu allen Beiträgen zur Automobilindustrie oder zur Seite mit Branchenlösungen gelangen Sie hier.