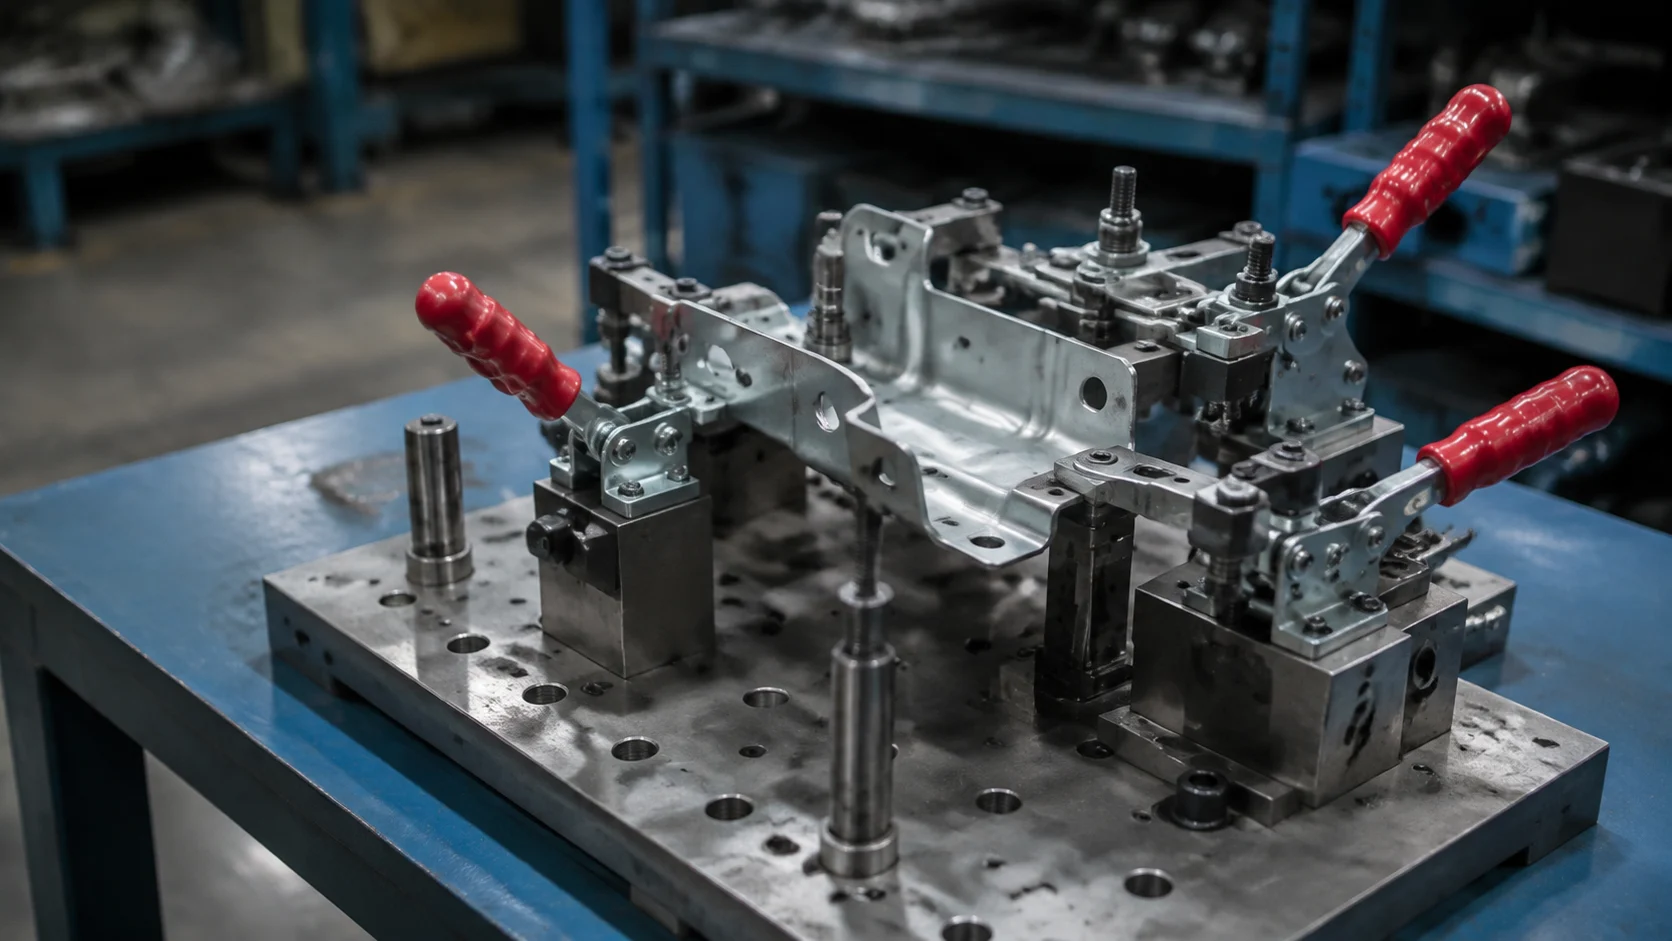
Bei der Konstruktion manueller Spannvorrichtungen werden Bezugspunkte, Spannergonomie, Verschleißkontrolle und Überprüfung durch den Bediener gemeinsam betrachtet. Ein geringer Automatisierungsgrad darf keine unkontrollierte Fertigung bedeuten.
Wann ist eine manuelle Station geeignet?
Geringe oder schwankende Produktionsvolumen, häufige Produktwechsel und Tätigkeiten, die das Geschick des Bedieners erfordern, können für eine manuelle Spannvorrichtung sprechen. Die Auswahl sollte nicht allein nach den Investitionskosten erfolgen. Werkstückgewicht, Wiederholgenauigkeit, Bearbeitungszeit und Fehlerkosten sind zu berücksichtigen. Ist eine spätere Ergänzung durch automatisches Spannen oder Sensoren vorgesehen, kann der erforderliche Bauraum von Anfang an in der mechanischen Konstruktion eingeplant werden.
Bezüge müssen eindeutig erkennbar sein
Es muss optisch und mechanisch eindeutig erkennbar sein, an welchen Flächen der Bediener das Werkstück anlegen soll. Mechanische Lösungen zur Fehlervermeidung, die das verkehrte oder falsch ausgerichtete Einlegen ähnlicher Werkstücke erschweren, werden geprüft. Mehr Spannelemente führen nicht immer zu besseren Ergebnissen; unnötiges Spannen kann das Werkstück verformen und die Beladezeit verlängern. Das Bemaßungssystem der technischen Zeichnung und die Anordnung der Spannvorrichtung müssen gemeinsam aus konstruktiver Sicht geprüft werden.
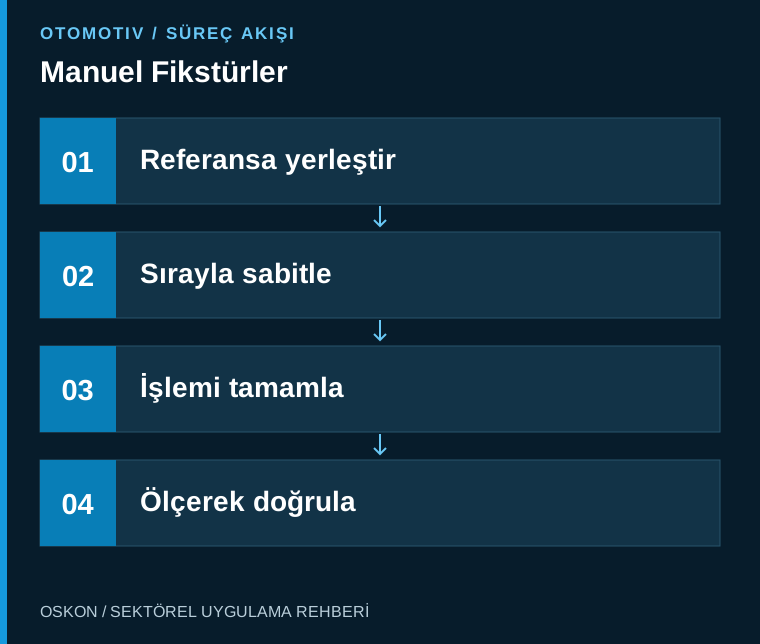
Spannreihenfolge und Arbeitsanweisung
Eine klare und praktikable Arbeitsfolge ist eines der grundlegenden Mittel zur Standardisierung manueller Abläufe. Erstes Anlegen, Vorspannen, endgültiges Spannen und Entladen werden als getrennte Schritte festgelegt. Die Anweisung muss die tatsächliche Station abbilden, und ihr Revisionsstand muss nachverfolgt werden. Es wird ein Verfahren festgelegt, das bei einem Produktwechsel die Verwendung einer veralteten Anweisung verhindert. Bei kritischen Arbeitsschritten können ein Werkstückzähler oder eine einfache elektronische Überprüfung den Bediener unterstützen.
Einfache Sensoren schaffen an der richtigen Stelle Mehrwert
Sensoren können zur Erkennung der Werkstückanwesenheit, der Stellung von Spannelementen oder der Werkzeugnutzung ergänzt werden; jeder Sensor muss jedoch ein konkretes Fehlerszenario abdecken. Mit der Anzahl der Sensoren steigt auch der Aufwand für Verkabelung, Einstellung und Wartung. Ist nicht eindeutig, unter welchen Bedingungen eine Signalleuchte aufleuchtet, bietet sie dem Bediener keine zuverlässige Orientierung. Das Steuerungssystem darf ein Merkmal, das eine Messung erfordert, nicht allein anhand einer Anwesenheitserkennung als in Ordnung bewerten.
Verschleiß und messtechnische Überprüfung
Anschlagstifte und Kontaktflächen können mit der Zeit verschleißen. Die Prüfhäufigkeit kritischer Elemente wird entsprechend der Nutzungsintensität und dem Qualitätsrisiko geplant. Eine Konstruktion, die beim Austausch von Teilen deren Bezugslage erhält, hilft, Wartungszeiten zu verkürzen. Schleichende Veränderungen der Messergebnisse müssen zusammen mit dem mechanischen Zustand der Spannvorrichtung untersucht werden. Unterschiede nach einem Bedienerwechsel werden hinsichtlich Arbeitsfolge und Ergonomie bewertet.
Die Abnahme endet nicht mit dem ersten Muster
Wiederholte Versuche mehrerer Bediener mit realen Werkstücken zeigen die Gebrauchstauglichkeit der Spannvorrichtung. Erschwernisse beim Beladen, Verklemmen bei der Werkstückentnahme und mögliche Fehlpositionierungen werden dokumentiert. Der Prüfplan muss die bei der Abnahme bestätigten Maße sowie die Schritte zur erneuten Überprüfung nach Wartungsarbeiten enthalten. Eine gute manuelle Spannvorrichtung ermöglicht letztlich ein im täglichen Einsatz verständliches und wiederholbares Fertigungsverfahren.
Grundlegende Informationen zur Überwachung in der Automatisierung
| Prüfpunkt | Überwachte Information |
|---|---|
| Anlage an den Bezügen | Kontrolle der Werkstückpositionierung |
| Zustand der Spannelemente | Positionsprüfung an den erforderlichen Stellen |
| Messergebnis | Überwachung von Verschleiß und Bedienereinfluss |
Drei Fragen zum Projektstart
- Wird das Einlegen in falscher Ausrichtung mechanisch verhindert?
- Wie werden verschleißende Anschläge geprüft?
- Ist das Ergebnis bei unterschiedlichen Bedienern reproduzierbar?
Entdecken Sie verwandte Anwendungen
Halbautomatische Spannvorrichtungen und Robotergestützte Linien für Seitenwände und Unterböden – in diesen Beiträgen erfahren Sie mehr über die zugehörigen Prozesse. Zu allen Beiträgen zur Automobilindustrie oder zur Seite mit Branchenlösungen gelangen Sie hier.