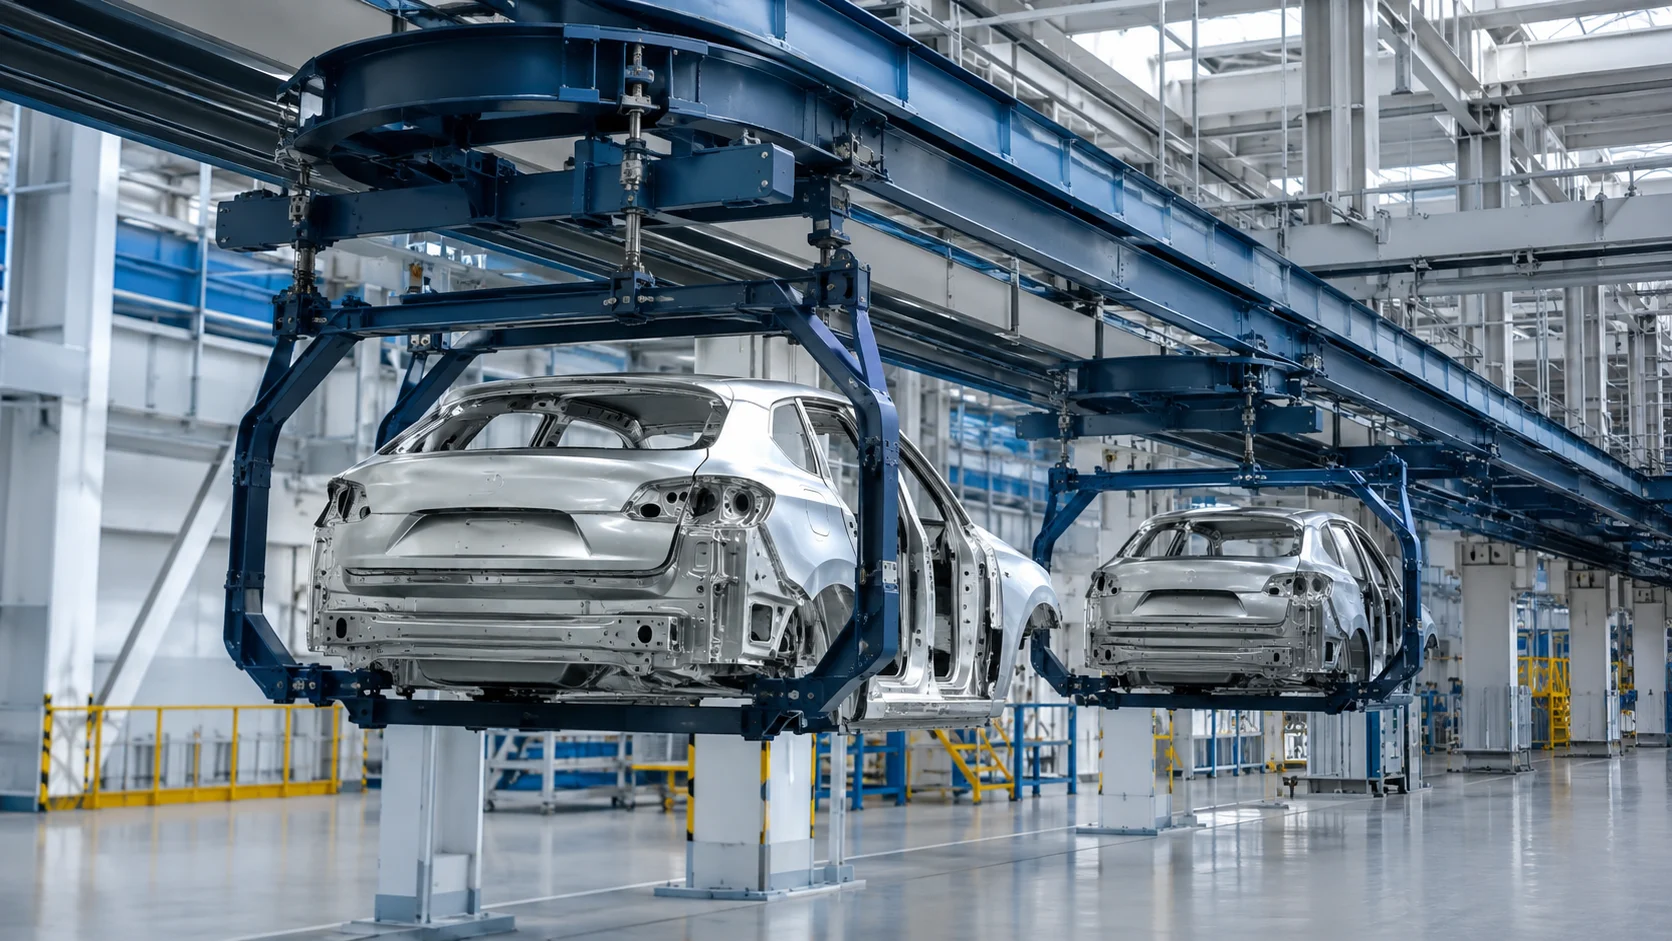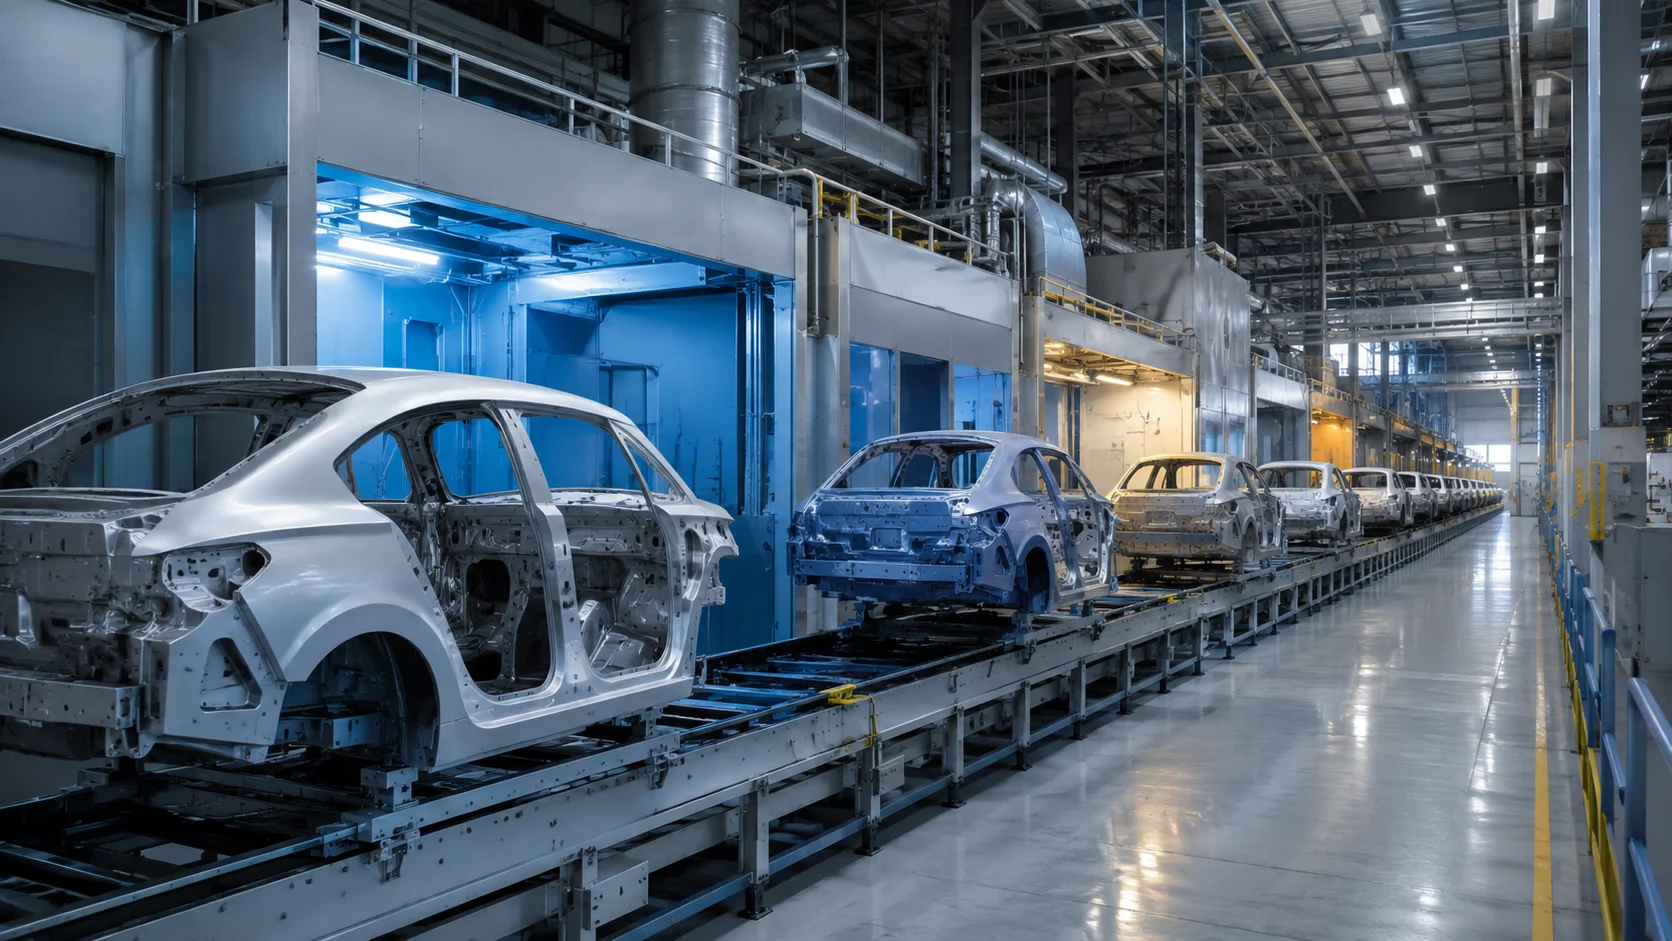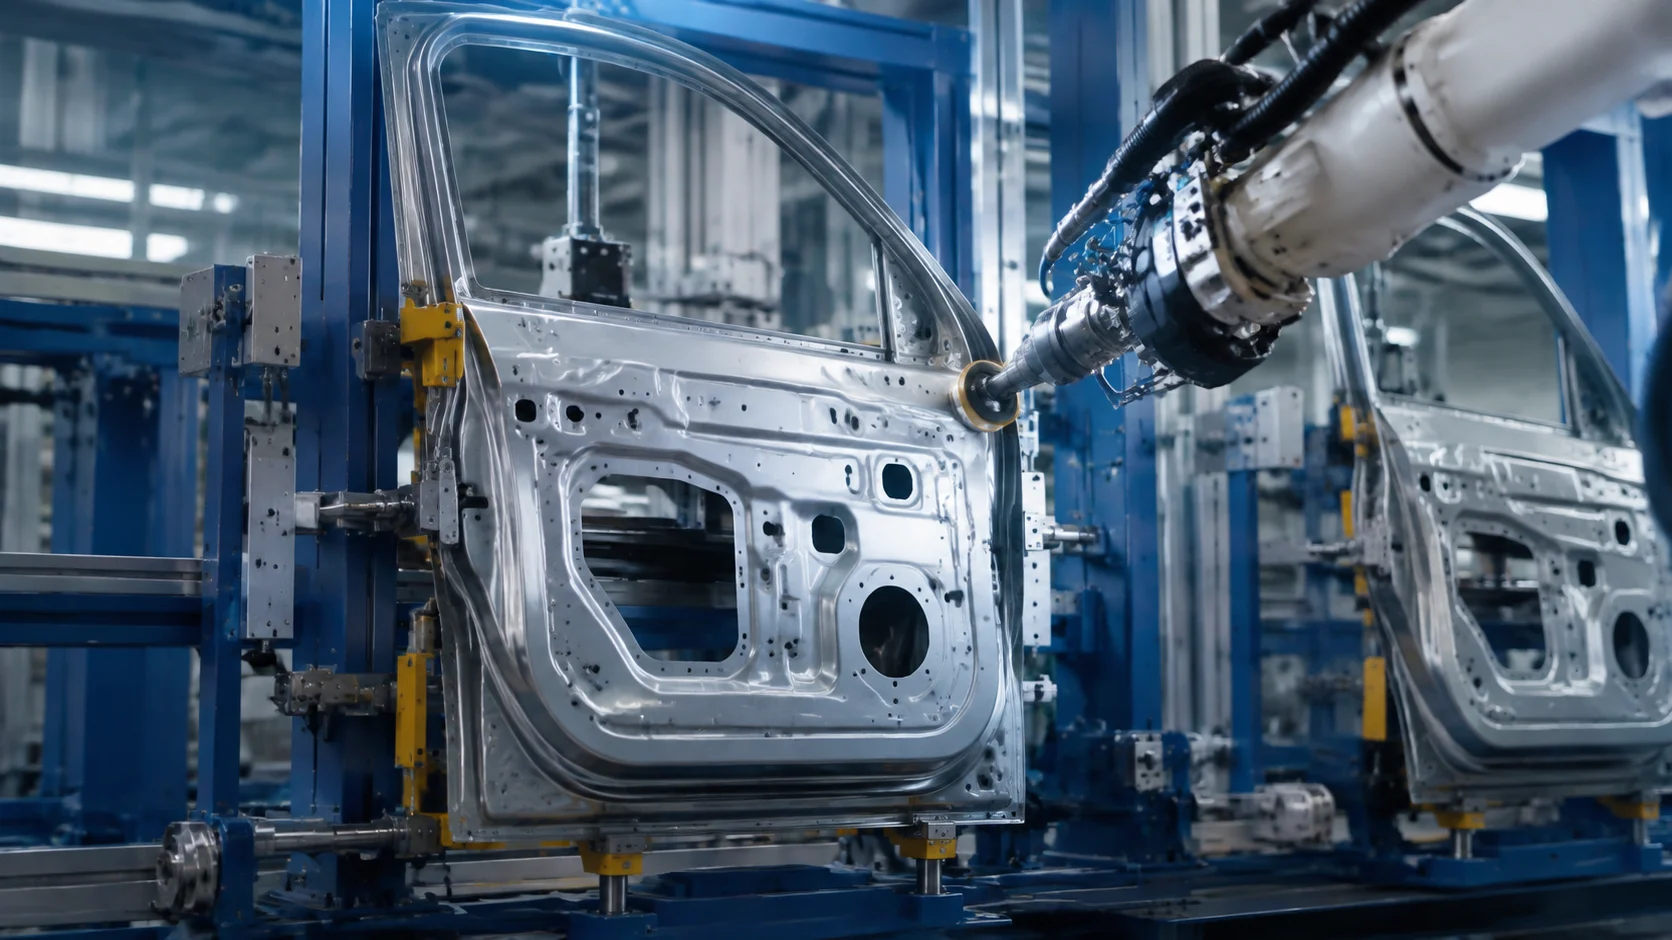
Verfolgen Sie in Fertigungslinien für Fahrzeugtüren die Zuordnung von Innen- und Außenblech, den Klebstoffauftrag, das Falzen und die Oberflächenqualität in einem gemeinsamen Produktionsdatensatz.
Qualitätsanforderungen in der Türenfertigung
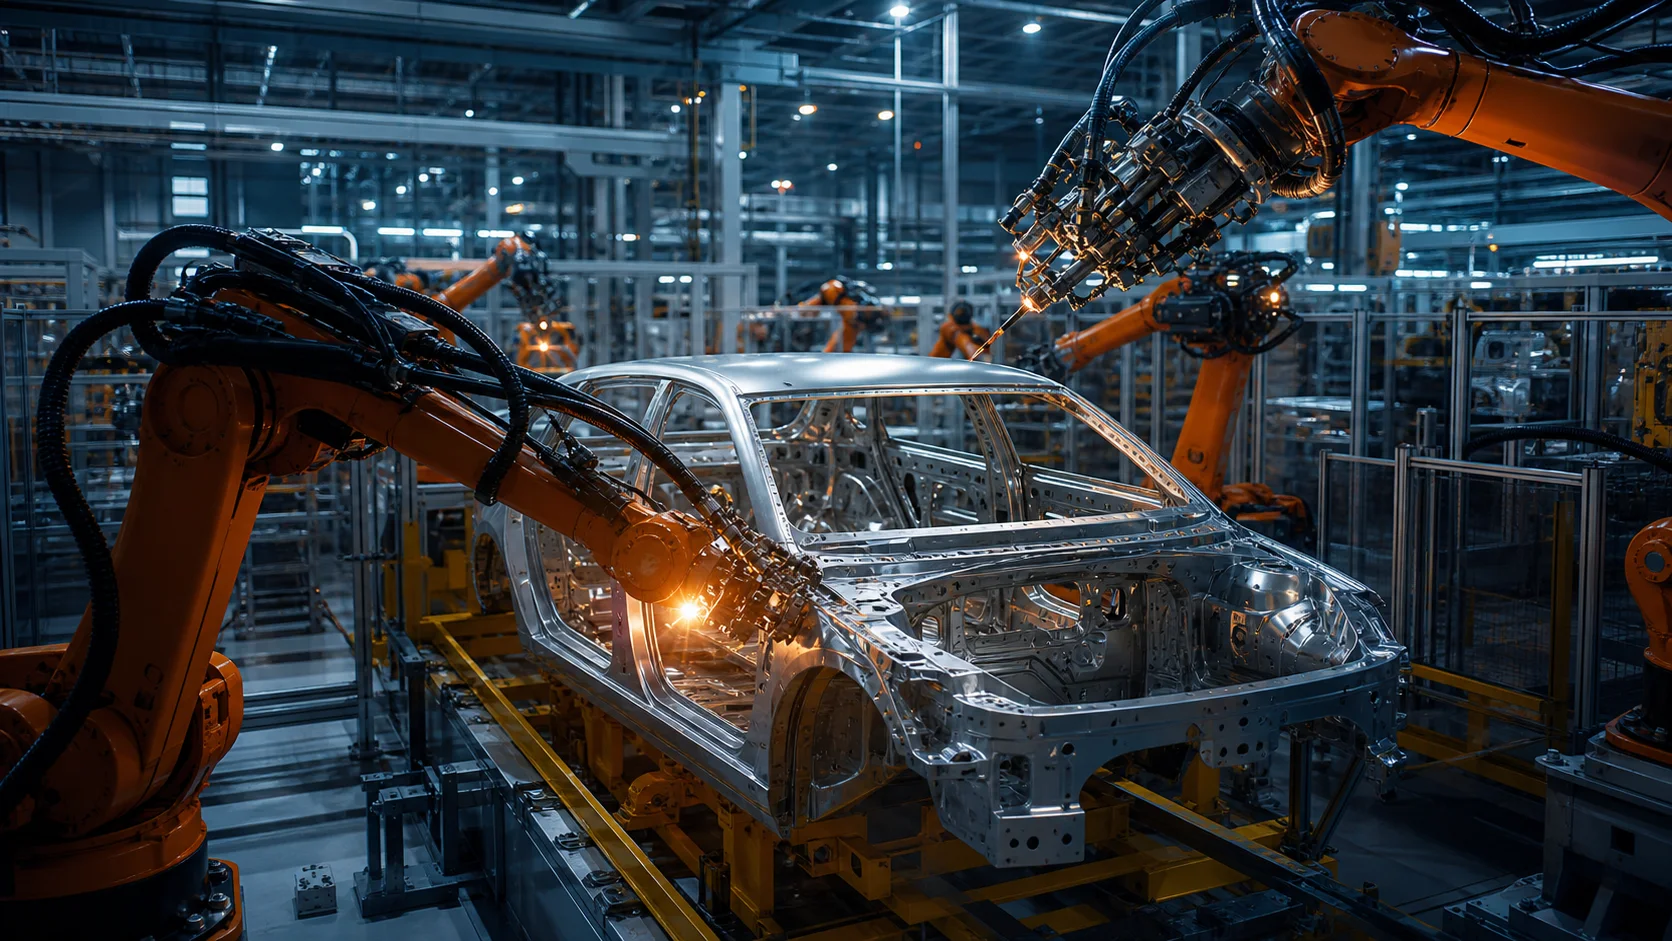
Eine Tür wird sowohl nach ihrer geometrischen Genauigkeit als auch nach der Qualität ihrer sichtbaren Oberfläche beurteilt. Die Verbindung von Innenblech, Außenblech und Verstärkungselementen variiert je nach Konstruktion. Verfahren wie Schweißen, Kleben und Falzen müssen nicht als einzelne Roboterbewegung, sondern als sich gegenseitig beeinflussende Prozesse betrachtet werden. Die Prüfung der Türvariante und die Unterscheidung zwischen rechts und links gehören zu den ersten Prüfschritten am Stationseingang.
Bleche abstützen und transportieren
Bei der Auswahl von Vakuumgreifern oder mechanischen Greifern werden Oberflächenabdrücke, Bauteilsteifigkeit und Zugänglichkeit berücksichtigt. Die Erkennung des Bauteils durch den Greifer allein belegt nicht, dass der Transport unter allen Bedingungen sicher ist; Lastzustände und Szenarien bei Energieausfall werden gesondert bewertet. Der Prozess wird erst gestartet, wenn die korrekte Positionierung des Blechs an den Referenzpunkten bestätigt ist. Zwischenprüfungen werden eingeplant, damit eine beim Transfer entstandene Verformung in der nachfolgenden Vorrichtung nicht unentdeckt bleibt.
Zusammenspiel von Klebstoffauftrag und Falzen
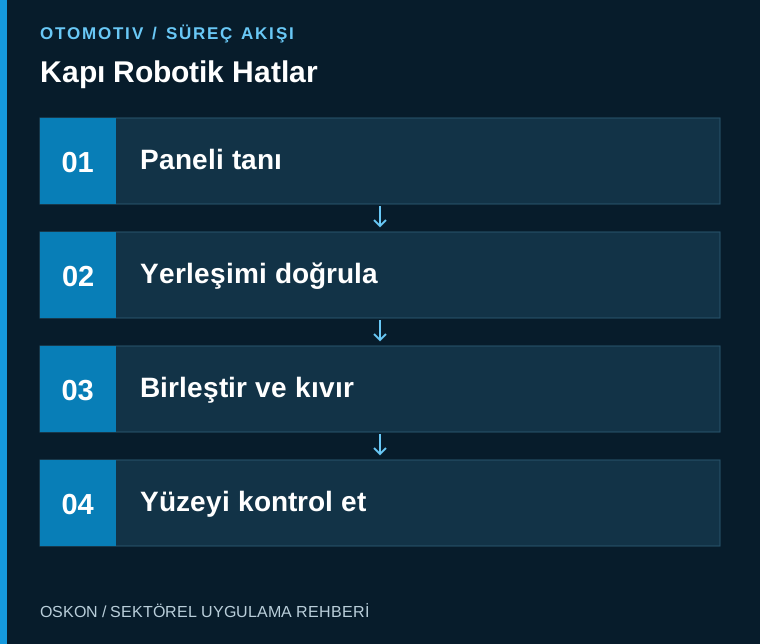
Klebstoffbahn, Dosierprüfung und Prozesszeit richten sich nach der freigegebenen Produktionsrezeptur des Produkts. Beim Falzen werden Werkzeugbahn, Abstützgeometrie und Bearbeitungsreihenfolge gemeinsam entwickelt. Wird ein Roboterprogramm auf eine andere Türvariante übertragen, werden nicht nur die Koordinaten geändert; auch Blechgeometrie und Fügebedingungen werden erneut geprüft. Die Applikationsparameter müssen innerhalb der validierten Grenzen der Material- und Prozesslieferanten liegen.
Steuerungsarchitektur und Fehlermanagement
Die Linien-SPS kann die Türidentität, die Rezeptauswahl und den Fertigstellungsstatus der Stationen verwalten. Roboter und Dosiersteuerung ordnen ihre jeweiligen Prozessergebnisse dieser Identität zu. Wird ein unvollständiger Auftrag erkannt, darf die Tür nicht automatisch als Gutteil eingestuft werden; die Entscheidung über Sperrung oder Nacharbeit muss definiert sein. Auf den Bedienoberflächen muss klar angezeigt werden, bei welcher Tür und in welchem Prozessschritt der Fehler aufgetreten ist.
Sichtflächenprüfung und Maßprüfung getrennt betrachten
Die Prüfung auf Oberflächenfehler und die Prüfung der geometrischen Konformität erfordern unterschiedliche Messbedingungen. Beleuchtung, Oberflächenreflexion, Messvorrichtung und Referenzpunkte beeinflussen das Ergebnis. Das bei der Musterfreigabe verwendete Verfahren muss mit dem Prüfverfahren in der Serienfertigung in Beziehung gesetzt werden. Werden die Ergebnisse der Oberflächen- und Maßprüfungen getrennt erfasst, statt nur einen einzigen Gesamtstatus zur Konformität zu verwenden, kann das Produktionsteam die Fehlerursache schneller ermitteln.
Variantenwechsel mit realen Bauteilen erproben
Bei der Abnahme werden Szenarien wie die Verwechslung von rechten und linken Türen, eine falsche Programmauswahl und ein unterbrochener Applikationsprozess geprüft. Nach einem Werkzeugwechsel erfolgen eine Referenzprüfung und eine Erstteilfreigabe. In die Bewertung der Taktzeit fließen auch Zeiten für Reinigung, Austausch von Verbrauchsmaterialien und Qualitätsprüfung ein. So wird erkennbar, ob die geplante Kapazität nicht nur auf unterbrechungsfreien Roboterbewegungen beruht, sondern dem tatsächlichen Betriebsablauf entspricht.
Wesentliche Informationen für die Überwachung in der Automatisierung
| Prüfpunkt | Überwachte Information |
|---|---|
| Blechvariante | Prüfung von rechter/linker Ausführung und Modell |
| Applikationsergebnis | Aufzeichnung von Dosierung und Roboterprogramm |
| Geometrie | Messung anhand freigegebener Referenzen |
Drei Fragen zum Projektstart
- Sind die Kontaktpunkte an der sichtbaren Oberfläche festgelegt?
- Ist für eine Tür mit unvollständiger Applikation ein Bearbeitungsweg definiert?
- Wie wird das erste Bauteil nach einem Werkzeugwechsel freigegeben?
Verwandte Anwendungen entdecken
Halbautomatische Vorrichtungen und Roboterlinien für Seitenwände und Unterboden sind Artikel, in denen Sie sich über verwandte Prozesse informieren können. Zu allen Artikeln zur Automobilindustrie oder zur Seite mit Branchenlösungen gelangen Sie hier.