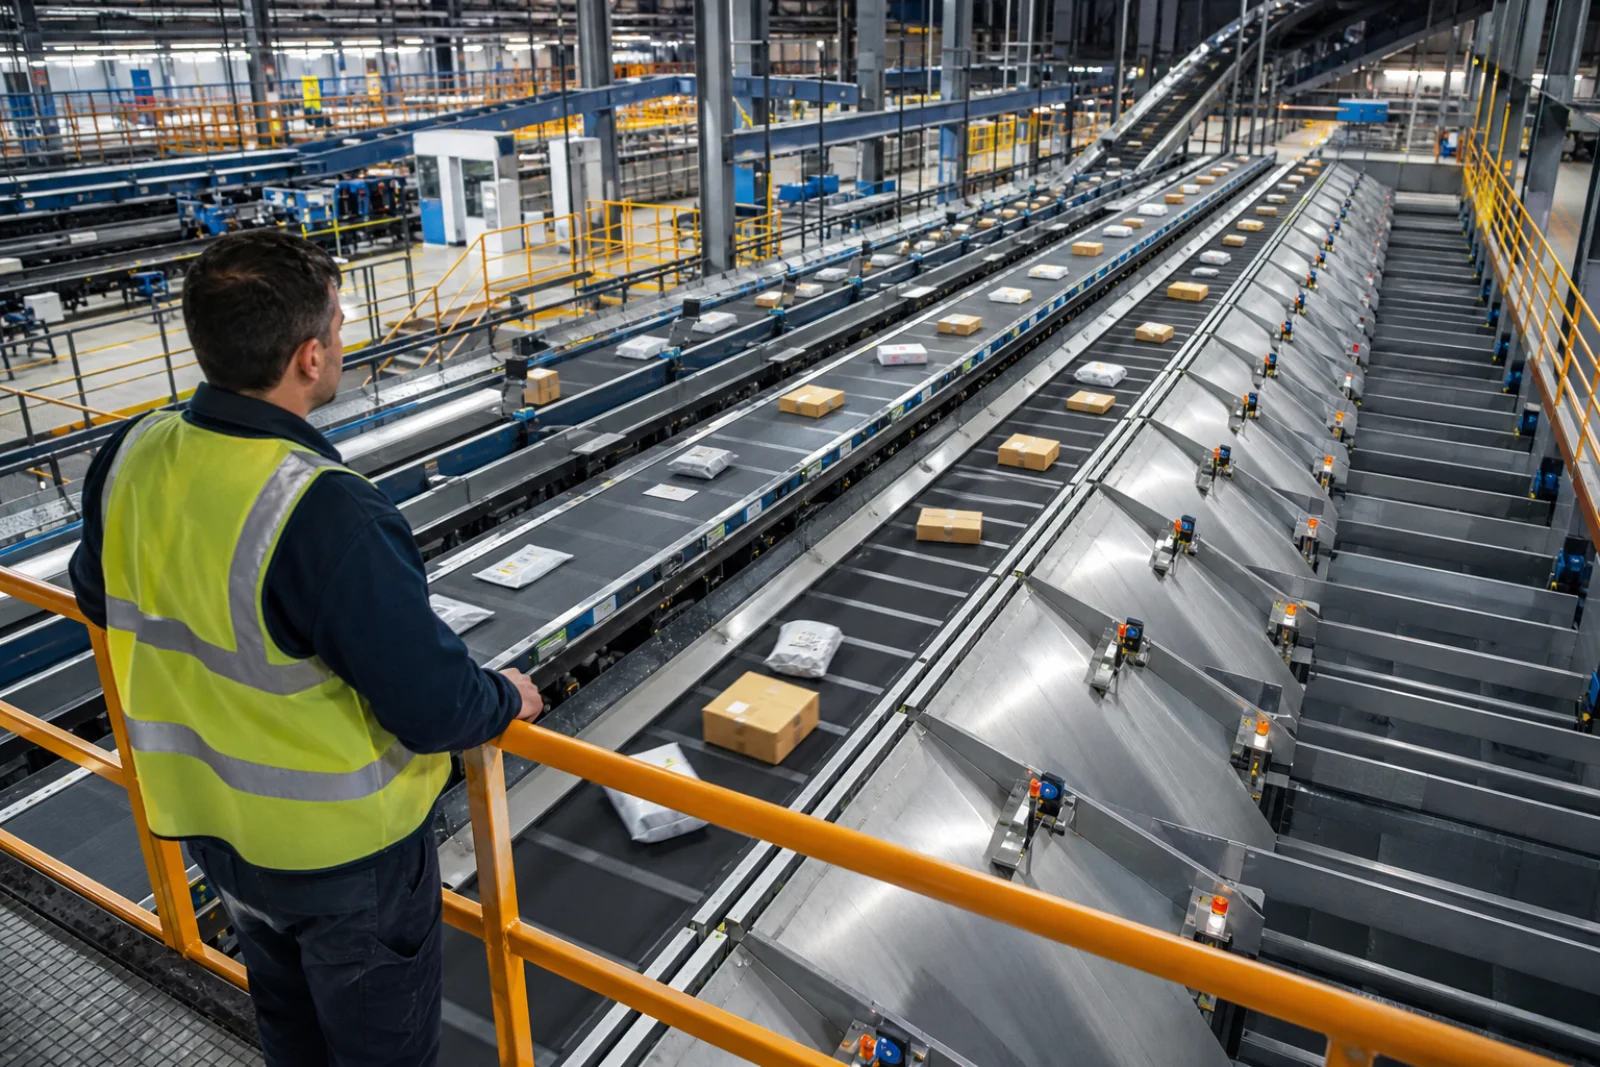
Ein Fördersystem erscheint zunächst wie ein einfacher Mechanismus, der eine Last von Punkt A nach Punkt B transportiert. Tatsächlich ist es eine zentrale Automatisierungskomponente, die Produkteigenschaften, Durchsatz, Pufferbedarf, bauliche Gegebenheiten, Bedienerinteraktion und Entscheidungen übergeordneter Systeme auf derselben physischen Förderstrecke zusammenführt. Eine falsche Auswahl kann Produktstaus, Beschädigungen, Lärm, hohen Energieverbrauch, erschwerte Wartung und Engpässe verursachen, die die gesamte Linie zum Stillstand bringen.
Die richtige Fördererauswahl beginnt mit dem Verständnis der Transportaufgabe – noch vor der Frage „Gurt oder Rolle?“. Was wird transportiert, mit welcher Geschwindigkeit und in welche Richtung, wo soll es anhalten, wie erfolgt ein Richtungswechsel, greift der Bediener auf das Produkt zu und wie wird der Materialfluss bei einer Störung aufrechterhalten? Dieser Leitfaden behandelt systematisch die Aspekte, die bei der Erstellung technischer Spezifikationen für Lager- und Produktionsanwendungen zu berücksichtigen sind.
Definieren Sie das Fördergut technisch
Es reicht nicht aus, nur das maximale Produktgewicht zu kennen. Erfasst werden müssen minimale und maximale Länge, Breite und Höhe sowie Gewichtsverteilung, Bodenfläche, Steifigkeit, Reibung, Temperatur und Leckagerisiko. Kartons, Kunststoffbehälter, Säcke, Trays, Paletten und unverpackte Produkte verhalten sich auf demselben Förderer unterschiedlich. Der Produktboden muss ausreichend steif sein, um die Abstände zwischen den Rollen zu überbrücken.
Bei einer großen Produktvielfalt sollten Grenzmuster in physischen Tests eingesetzt werden: das kleinste, größte, leichteste und schwerste Produkt sowie Produkte mit dem unebensten Boden und dem ungünstigsten Schwerpunkt. Eine auf das Durchschnittsprodukt ausgelegte Konstruktion kann in einem kleinen Teil des tatsächlichen Betriebs Probleme verursachen. Auch das allmähliche Eindrücken der Verpackung, mit Klebeband versehene Flächen und überstehende Teile sind zu berücksichtigen.
Berechnen Sie Materialfluss und Kapazitätsbedarf
Die Kapazität kann in Produkten/Stunde, Kartons/Stunde, Paletten/Stunde oder Tonnen/Stunde angegeben werden. Statt die Tagesmenge durch die Betriebsstunden zu teilen, sollte das stündliche Spitzenlastprofil herangezogen werden. Produktabstand, Fördergeschwindigkeit und Produktlänge bestimmen die Kapazität. Mit steigender Geschwindigkeit wachsen auch die Anforderungen an Motor, Steuerung, Geräuschbegrenzung und sichere Übergaben.
Soll die Linie nur transportieren oder Produkte auch puffern? Wenn der vorgelagerte Materialfluss bei einem kurzen Stillstand der nachfolgenden Maschine weiterlaufen soll, ist Staukapazität erforderlich. Aus erforderlicher Pufferzeit × Zuführrate ergibt sich die ungefähre Produktanzahl; zusammen mit der Produktlänge wird daraus die physisch erforderliche Förderstreckenlänge ermittelt. Intralogistik Bei der Planung vergrößern unnötige Puffer den Flächenbedarf, während unzureichende Puffer dazu führen, dass sich Mikrostopps auf die gesamte Linie auswirken.
Wann eignet sich ein Rollenförderer?
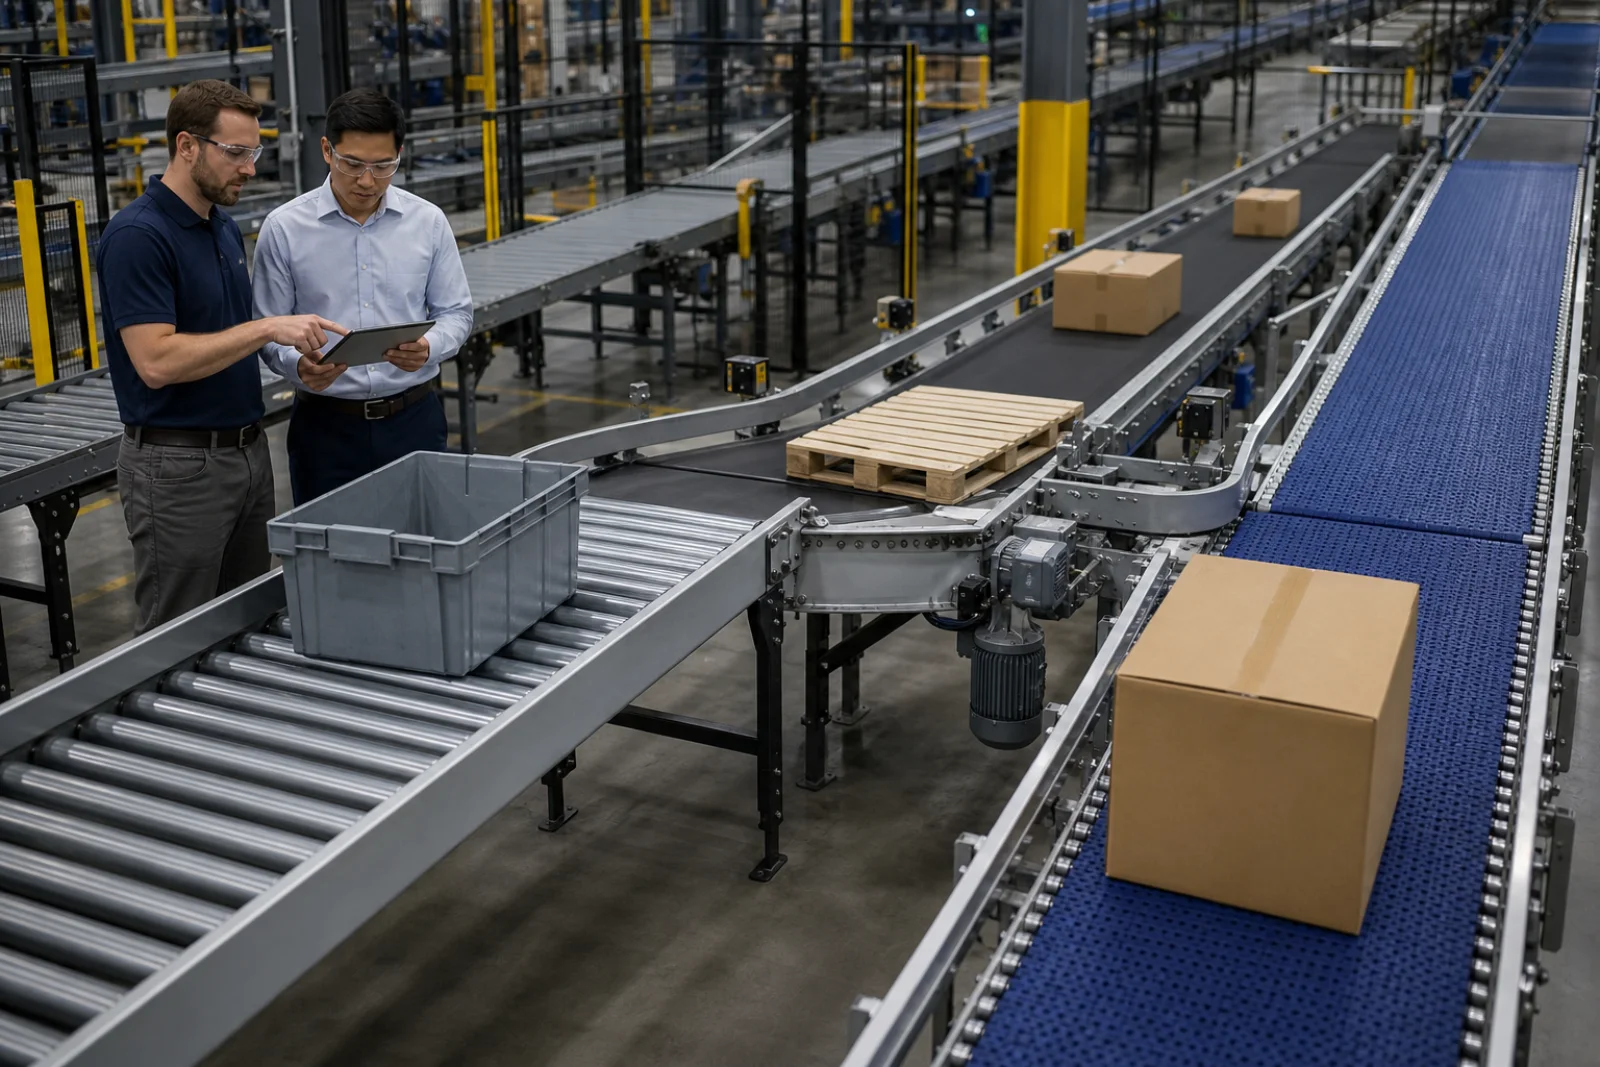
Rollenförderer werden häufig für Kartons, Behälter, Kisten und Paletten mit ebenem, steifem Boden eingesetzt. Eine nicht angetriebene Rollenbahn kann durch Schwerkraft oder manuelles Schieben betrieben werden; eine angetriebene Rollenbahn ermöglicht kontrollierten Transport und zonenweises Stauen. Motorrollenlösungen, die nur in produktbelegten Zonen Energie verbrauchen, bieten Vorteile bei schwankendem Materialfluss.
Die Rollenteilung ist ein entscheidendes Auswahlkriterium. Unter dem Produkt müssen sich jederzeit ausreichend viele Rollen befinden; als Faustregel werden mindestens drei Auflagepunkte angestrebt. Je nach Last und Bodenflexibilität ist jedoch eine technische Berechnung erforderlich. Kleine Schachteln, weiche Beutel oder Kisten mit Füßen können zwischen den Rollen hängen bleiben. Ist der Spalt an Übergabestellen zu groß, kann die Vorderkante des Produkts absinken.
Wann wird ein Gurtförderer gewählt?
Ein Gurtförderer bietet eine durchgängige Auflage für kleine, weiche Produkte sowie für Produkte mit unregelmäßigem Boden oder solche, die nicht auf Rollen transportiert werden können. Er wird für Kartons, Pakete, Teile und Säcke sowie für Schrägförderung und präzise Übergaben eingesetzt. Die Gurtoberfläche wird entsprechend den Anforderungen an Reibung, Hygiene, Temperatur und Reinigbarkeit ausgewählt. Zu hohe Reibung kann die Produktübergabe erschweren, zu geringe Reibung kann bei Schrägförderung zum Rutschen führen.
Gurtzentrierung, Spannvorrichtung und Zugang zu den Trommeln sind für die Wartung wichtig. Bei austretendem Produktmaterial oder Staub müssen die Reinigung unter dem Gurt und die Auslegung der Abstreifer berücksichtigt werden. In Lebensmittel- oder Pharmaumgebungen unterscheiden sich Materialeignung, offene Profile, Waschbarkeit und Wasserablauf von den Anforderungen üblicher Lageranwendungen.
Modulband-, Ketten- und Palettenförderer
Modulare Kunststoffbänder können Vorteile wie Kurvengängigkeit, Entwässerung, Waschbarkeit und den gezielten Austausch beschädigter Teilstücke bieten. Das produktberührende Material sowie Temperatur- und Chemikalienbeständigkeit müssen überprüft werden. Kettenförderer werden für Paletten, schwere Ladungsträger und spezielle Werkstückaufnahmen eingesetzt; die Kufen unter der Last müssen zu den Kettensträngen passen.
In einem Palettenfördersystem können Rollen-, Ketten-, Drehtisch-, Hubtransfer- und Zentriereinheiten zusammenarbeiten. Die Palettenqualität beeinflusst die Systemleistung unmittelbar. Gebrochene Bretter, herabhängende Stretchfolie, überstehende Ladung und nicht normgerechte Füße können Sensorfehler oder Verklemmungen verursachen. Am Einlauf kann eine Palettenkontrollstation erforderlich sein.
Schräg- und Vertikalförderung
Damit Produkte auf einem Schräggurtförderer nicht rutschen oder kippen, werden Schwerpunkt, Bodenreibung, Beschleunigung und Neigungswinkel gemeinsam bewertet. Stollengurte oder Seitenwände können eingesetzt werden. Bei abwärtsgerichteter Förderung sind der generatorische Betrieb des Motors und die Bremssicherheit zu berücksichtigen. Bei geneigten Rollenbahnen besteht das Risiko einer unkontrollierten Beschleunigung.
Für den Materialfluss zwischen Geschossen können Spiralförderer, kontinuierliche Vertikalförderer oder Lifte gewählt werden. Ein Lift arbeitet diskontinuierlich und benötigt Puffer am Ein- und Auslauf; kontinuierliche Lösungen bieten hohe Kapazität, unterscheiden sich jedoch hinsichtlich Platzbedarf und Investition. Durchführungen durch Brandabschnitte, Türen und Fluchtwege müssen mit der Gebäudeplanung abgestimmt werden.
Übergabestellen sind die empfindlichsten Punkte des Systems
An den Stellen, an denen Förderer zusammenlaufen, die Richtung wechseln oder unterschiedliche Höhen überbrücken, ist das Risiko von Verklemmungen am höchsten. Der Spalt zwischen Rollen- und Gurtförderern, Geschwindigkeitsunterschiede und Übergänge der Seitenführungen können zum Verdrehen oder Umkippen von Produkten führen. Für kleine Produkte können Messerkanten, eng angeordnete Rollen oder spezielle Übergabeplatten erforderlich sein.
Für eine Übergabe um neunzig Grad können Ausschieber, aushebbare Rollen, Kettenumsetzer oder Drehtische eingesetzt werden. Die Auswahl hängt von Kapazität, Produktempfindlichkeit, Erhalt der Orientierung und Wartungsbedarf ab. Muss die Barcodeausrichtung des Produkts erhalten bleiben, ist das Drehverhalten in der Spezifikation eindeutig festzulegen.
Stauen: mit Kontakt oder staudrucklos?
Beim Stauen mit Kontakt liegen die Produkte aneinander an. Dies kann einfach und wirtschaftlich sein, verursacht jedoch bei druckempfindlichen Kartons, unterschiedlichen Gewichten oder empfindlichen Produkten Probleme. Beim staudrucklosen Stauen wird die Strecke in Zonen aufgeteilt, in denen jedes Produkt mit kontrolliertem Abstand wartet. Sensoren, Motorrollen und Steuerungslogik erhöhen zwar die Kosten, reduzieren aber Produktschäden und Anlauflasten.
Die erforderliche Zonenlänge wird anhand der größten Produktlänge und des Sicherheitsabstands gewählt. Zu lange Zonen verringern die Kapazität, zu kurze Zonen können dazu führen, dass ein Produkt gleichzeitig zwei Zonen belegt. Die Freigabe kann einzeln oder im Slug-Modus erfolgen; sie wird auf den Übernahmetakt der nachfolgenden Maschine abgestimmt.
Layout und bauliche Gegebenheiten
Stützen, Türen, Staplerfahrwege, Fußgängerquerungen, Brandschutzeinrichtungen, Sprinkler, Deckenhöhe und Wartungsgänge begrenzen die Layoutplanung. Wird der Förderer kurvenreich in jede freie Fläche eingepasst, steigen sowohl die Kosten als auch die Anzahl der Übergabestellen. Der kürzeste Weg ist nicht immer der beste; sicherer Zugang und betriebliche Flexibilität müssen erhalten bleiben.
Bodentragfähigkeit, Verankerungsbereiche und Höhenunterschiede werden durch Aufmaß vor Ort überprüft. Abgehängte Förderer können eine Stahlkonstruktion und einen Erdbebennachweis erfordern. Sind an Staplerquerungen Brücken oder Durchgänge mit Türen vorgesehen, müssen das Sicherheits- und das Fluchtwegkonzept geklärt werden.
Ergonomie und Bedienerinteraktion
An Kommissionier-, Verpackungs- oder Qualitätsprüfstationen bestimmen Förderhöhe, Greifweite, Produktgewicht und Wiederholhäufigkeit die Ergonomie. Muss sich der Bediener ständig bücken, strecken oder das Produkt drehen, schafft die Automatisierung neue Risiken, statt die Arbeit zu erleichtern. Für Beschäftigte unterschiedlicher Körpergröße kann eine verstellbare Station in Betracht gezogen werden.
Die Stationsgeschwindigkeit muss auf einen dauerhaft aufrechterhaltbaren menschlichen Arbeitsrhythmus ausgelegt sein. Eine kurzfristige Höchstleistung darf nicht als Schichtziel angesetzt werden. Materialzufuhr, Leerkarton- und Abfallfluss müssen ebenso berücksichtigt werden wie der Hauptproduktfluss. Not-Halt und Wiederanlauf müssen eine klare, für den Bediener verständliche Rückmeldung geben.
Maschinensicherheit
Risiken durch Einziehen, Quetschen, Schneiden, herabfallende Lasten, unbeabsichtigte Bewegungen und Energie während der Wartung werden bewertet. Schutzeinrichtungen, Schutzzäune, Türschalter, Lichtvorhänge, Not-Halt und die Funktion zur sicheren Drehmomentabschaltung werden entsprechend dem Risikoniveau ausgewählt. Die Not-Halt-Einrichtung entlang der Linie muss von jeder Stelle aus erreichbar sein, darf jedoch nicht zum regulären betrieblichen Anhalten verwendet werden.
Für die Wartung werden Verriegelungs- und Kennzeichnungsstellen, gespeicherte mechanische Energie und schwerkraftbedingte Risiken festgelegt. Das Verhalten der übrigen Abschnitte beim Stillstand eines Abschnitts wird zonenweise definiert. Sicherheitsfunktionen dürfen nicht nur geplant werden; sie müssen auch messtechnisch geprüft, validiert und dokumentiert werden.
Sensorik und Identifikationstechnik
Die Auswahl optischer Sensoren hängt von Produktfarbe, Glanz, Form, Hintergrund und Umgebungslicht ab. Transparente oder schwarze Produkte können mit Standardsensoren schwer erkennbar sein. Der Sensor muss so positioniert sein, dass er die am zuverlässigsten erfassbare Produktfläche erkennt, und gegen mechanische Einwirkungen geschützt werden. In verschmutzten Umgebungen muss eine gut zugängliche Reinigung möglich sein.
Barcodeleser, Kamera, RFID, Waage und Volumenmesssystem werden passend zu Geschwindigkeit und Produktabstand ausgewählt. In der Steuerungslogik wird festgelegt, wohin ein Produkt bei fehlgeschlagener Lesung geleitet wird. Mit dem Materialverfolgungssystem müssen physische Bewegung und digitaler Datensatz demselben Ereignis zugeordnet werden.
Steuerungsarchitektur und Integration
Eine kleine, eigenständige Linie kann mit einer einzigen PLC gesteuert werden; in großen Systemen bieten Zonensteuerung, dezentrale I/O und verteilte Antriebe Vorteile bei der Wartung. Handshake zwischen Förderern, Produktverfolgung, Stauerkennung, Wiederanlauf und kontrolliertes Leerfahren sollten mit standardisierten Funktionsbausteinen umgesetzt werden. Nach einem Stromausfall muss das System den Betrieb wieder aufnehmen können, ohne die Produktzuordnung zu verlieren.
Das WMS verwaltet den Arbeitsauftrag, das WCS die Materialflussentscheidungen und die PLC die Bewegungen in Echtzeit. An der Schnittstelle werden Produktidentität, Quelle, Ziel, Status, Fehler und Zeitstempel eindeutig definiert. Bei einem Kommunikationsausfall wird ein Szenario für Pufferung oder sicheren Stillstand festgelegt. Die Systemuhren müssen synchronisiert sein.
Energieeffizienz und Geräuschentwicklung
Lange Förderer im Dauerbetrieb können erhebliche Energiemengen verbrauchen. Das Versetzen unbelegter Zonen in den Ruhemodus, der Einsatz hocheffizienter Motoren und Antriebe, die Verringerung mechanischer Reibung und der Verzicht auf unnötig hohe Fördergeschwindigkeiten ermöglichen Einsparungen. In der Steuerungsstrategie ist das Verhältnis zwischen häufigem Start-Stopp-Betrieb und Motorlebensdauer zu berücksichtigen.
Rollen, Ketten, Getriebe und Produktkontakt erzeugen Geräusche. Bei Förderstrecken in der Nähe von Arbeitsbereichen sind geräuscharme Rollen, angemessene Geschwindigkeiten, Schwingungsisolierung und ein definierter Wartungsstandard wichtig. Da Lärm nicht nur den Komfort, sondern auch den Gesundheitsschutz am Arbeitsplatz betrifft, können Messkriterien für die Abnahme vor Ort festgelegt werden.
Wartungsfreundlichkeit und Ersatzteile
Sind Motor, Sensor, Gurtspannvorrichtung, Lager und Steuerungskasten nicht zugänglich, wird aus einer kurzen Störung ein langer Stillstand. Schutzeinrichtungen müssen sich sicher und schnell demontieren lassen; für schwere Bauteile müssen Anschlagpunkte vorhanden sein. Die Austauschzeit kritischer Komponenten sollte bei der Konstruktionsprüfung bewertet werden.
Standardisierte Motoren-, Rollen-, Sensor- und Antriebsbaureihen reduzieren den Ersatzteilbestand. Eine für die Anwendung ungeeignete Komponente darf jedoch nicht allein aus Gründen der Vereinheitlichung gewählt werden. Für Teile mit langen Lieferzeiten sollten bei der Übergabe Angaben zur lokalen Bevorratung, eine empfohlene Ersatzteilliste und Intervalle für die vorbeugende Wartung bereitgestellt werden.
Gesamtbetriebskosten
Ein Angebotsvergleich allein anhand des Meterpreises ist irreführend. Mechanische Ausrüstung, Steuerung, Montage, Stahlbau, Elektrotechnik, Sicherheit, Integration, Prüfung und Schulung müssen im gleichen Leistungsumfang enthalten sein. Für die Folgejahre werden die Kosten für Energie, Wartungsarbeit, Ersatzteile, Gurt- oder Rollenerneuerung, Lizenzen und ungeplante Stillstände berechnet.
Ein System mit geringeren Anschaffungskosten, aber häufigem Wartungsbedarf kann über seinen Lebenszyklus teuer sein. Auch Modularität, einfache Erweiterbarkeit und Komponentenverfügbarkeit haben einen wirtschaftlichen Wert. Die Machbarkeitsstudie zur Automatisierungmuss technische Optionen anhand der Gesamtbetriebskosten vergleichen.
Abnahmekriterien für FAT und SAT
Beim FAT werden mechanische Abmessungen, Schaltschrank, Software, Sicherheitslogik und der Durchlauf von Musterprodukten überprüft. Der SAT am tatsächlichen Einsatzort umfasst Ausrichtung, Sensorik, Förderrichtung, Kapazität, Stauverhalten, Störungsbehebung bei Produktstau, Stromausfall und die Anbindung an übergeordnete Systeme. Die Testprodukte müssen den tatsächlichen Produktmix repräsentieren.
Das Kapazitätskriterium muss neben Produkten/Stunde auch Testdauer, Produktabstand, Fehlerquote, Verfügbarkeit und Bedieneranzahl enthalten. Das Kriterium für Beschädigungen muss visuell überprüfbar und messbar sein; sind Geräuschentwicklung, Energieverbrauch oder Hygiene kritisch, müssen auch diese Punkte in den Abnahmeplan aufgenommen werden.
Checkliste für die Fördererauswahl
- Wurden Abmessungen, Gewicht, Bodenbeschaffenheit und Umgebungsbedingungen für die gesamte Produktfamilie überprüft?
- Wurden die stündliche Spitzenkapazität und die erforderliche Pufferzeit ermittelt?
- Wurden die Übergabestellen mit dem kleinsten und dem am schwierigsten zu fördernden Produkt getestet?
- Wurden im Layout Wartungszugänge, Fußwege, Staplerfahrwege und Zugänge für den Brandschutz freigehalten?
- Wurde eine Risikobeurteilung hinsichtlich Ergonomie und Maschinensicherheit durchgeführt?
- Sind PLC, WCS/WMS und das Szenario zur Wiederaufnahme des Betriebs nach einer Störung definiert?
- Sind Energie, Geräuschentwicklung, Wartung und Ersatzteile in der Lebenszyklusbetrachtung berücksichtigt?
- Wurden die FAT- und SAT-Kriterien für den Produktmix messbar formuliert?
Fazit
Das passende Fördersystem transportiert Produkte beschädigungsfrei, erreicht dauerhaft die geforderte Förderleistung, ermöglicht ein sicheres Zusammenwirken mit Mitarbeitenden und ist nach einer Störung schnell wieder betriebsbereit. Die Fördertechnik ergibt sich aus dem Produkt und der Aufgabenstellung; sie ist keine vorab festgelegte Präferenz. Ohne Messungen, Bestandsaufnahme vor Ort und durchgängige Materialflussanalyse sollte keine Entscheidung allein anhand eines Anlagenkatalogs getroffen werden.
Für ein Projekt, in dem Fördertechnik, mobile Roboter, Sorter und automatische Lagerkomponenten in einer gemeinsamen Steuerungsarchitektur zusammenarbeiten sollen, können Sie sich unsere Intralogistik-Lösungsfamilien ansehen und unser Team für Produkttests und eine Kapazitätsanalyse kontaktieren.
Häufig gestellte Fragen
Sind Gurtförderer oder Rollenförderer besser?
Eine grundsätzliche Überlegenheit gibt es nicht. Für Kartons und Behälter mit formstabilem, ebenem Boden eignen sich Rollenförderer besser; für kleine, weiche Produkte oder Produkte mit unregelmäßigem Boden sind Gurtförderer mit durchgehender Auflagefläche besser geeignet. Förderleistung, Staubetrieb und Umgebungsbedingungen sind weitere Entscheidungskriterien.
Wie wird die Fördergeschwindigkeit bestimmt?
Sie wird anhand des stündlichen Spitzendurchsatzes, der Produktlänge, des erforderlichen Produktabstands, der Übergabemöglichkeiten und des Takts des nachgelagerten Prozesses berechnet. Eine unnötig hohe Geschwindigkeit verursacht Lärm, Beschädigungen und erhöht den Steuerungsaufwand.
Wie viel Pufferkapazität benötigt ein Fördersystem?
Die erforderliche Produktanzahl ergibt sich aus der tolerierbaren Stillstandszeit des nachgelagerten Prozesses multipliziert mit der Zuführrate. Anhand der Produktlänge und der Zoneneinteilung wird daraus die erforderliche physische Pufferlänge ermittelt; das Verhalten bei variablem Materialfluss lässt sich durch Simulation überprüfen.