Die Schnittstelle zwischen dem externen Anschluss eines Geräts und seiner Leiterplatte lässt sich nicht allein anhand der Polzahl des Steckverbinders auslegen. Die relative Position der Leiterplatten, Datenrate, Dauerstrom, Kabelaufbau, Schirmung, Kontaktsicherheit, Lötprozess und Zugänglichkeit im Gerätegehäuse beeinflussen die Auswahl gleichermaßen. Das HARTING PCB-Steckverbinderportfolio umfasst unterschiedliche Verbindungsaufgaben, darunter Leiterplatte-zu-Leiterplatte-, Leiterplatte-zu-Kabel-Verbindungen und Leiterplattenklemmen für die Feldverdrahtung. Produktfamilien wie har-flex, har-flexicon, har-modular und HARTING ix Industrial sind darauf ausgerichtet, diese Aufgaben bei unterschiedlichen Anforderungen an Anschlussdichte, Fertigung und Service zu erfüllen.
Dieser Katalogleitfaden erläutert die technischen Fragen, die geklärt werden müssen, bevor aus Produktfamilien eine Angebotsliste entsteht. Zunächst sind die Schnittstellenarchitektur und die elektrische Aufgabe festzulegen; anschließend folgen Kontaktzahl, Leiterplattengeometrie, Anschlusstechnik, Montageart, Kabelabgang, mechanische Befestigung, Verpackung und Fertigungsverfahren. Die im Text genannten Stromwerte, Kontaktzahlen und sonstigen technischen Werte gelten ausschließlich für das jeweils mit Namen und Artikelnummer angegebene aktuelle Beispiel. Sie dürfen nicht auf Varianten derselben Serie mit anderer Polzahl, Ausrichtung oder Anschlusstechnik übertragen werden. Das konkrete Produkt wird anhand des HARTING Datenblatts, der PCB-Layoutdaten, des Lötprofils und der Validierungsprüfungen des Geräts ausgewählt.
Unterteilen Sie die Schnittstellenarchitektur zunächst in drei grundlegende Gruppen
Leiterplatte-zu-Leiterplatte Bei dieser Verbindung werden zwei Leiterplatten direkt über einen Steckverbinder miteinander verbunden. Hauptplatinen-Tochterplatinen-Anordnungen, parallele Mezzanine-Anordnungen, Erweiterungsplatinen oder rechtwinklige Leiterplattenanordnungen erfordern unterschiedliche Steckverbindergeometrien. Der tatsächliche Leiterplattenabstand, die Toleranzkette, die Steckrichtung und die mechanische Abstützung sind wesentliche Auslegungsparameter. Zu prüfen sind nicht nur die Gehäusehöhe des Steckverbinders, sondern auch die gesamte Stapelhöhe des gesteckten Paars und die Keep-out-Fläche auf der Leiterplatte.
Leiterplatte-zu-Kabel Diese Verbindung verbindet die PCB des Geräts mit einem Schaltschrank, Sensor, Netzwerk oder einem anderen Modul. Zum Einsatz kommen können ein lösbarer kabelseitiger Stecker, eine geschirmte Datenschnittstelle am Geräterand oder an den Kabelbaum angecrimpte Kontakte. Hier sind Zugentlastung, eine gegen Fehlstecken schützende Kodierung, die Zugänglichkeit für das Bedienpersonal und die Schirmanbindung an das Gerätegehäuse besonders wichtig. Der Kabelabgang darf weder mit dem Gerätedeckel noch mit anderen Komponenten kollidieren oder den Lüfterluftstrom beeinträchtigen.
Leiterplattenklemmenblock Bei diesem Ansatz wird der Feldleiter direkt über eine Klemme auf der Leiterplatte oder über einen steckbaren Anschluss angeschlossen. Anschlusstechniken wie Schraub- oder Push-In-Federanschlüsse ermöglichen dem Wartungspersonal den Anschluss eindrähtiger und mehrdrähtiger Leiter vor Ort. Klemmenraster, zulässiger Leiterquerschnitt, Abisolierlänge, Strom- und Spannungswert, Betätigungsrichtung und Zugangsraum müssen anhand des Produktcodes geprüft werden. Bei der Auswahl eines engen Rasters zur Platzeinsparung auf der Leiterplatte dürfen Isolation, Werkzeugzugang und gut lesbare Kennzeichnung nicht vernachlässigt werden.
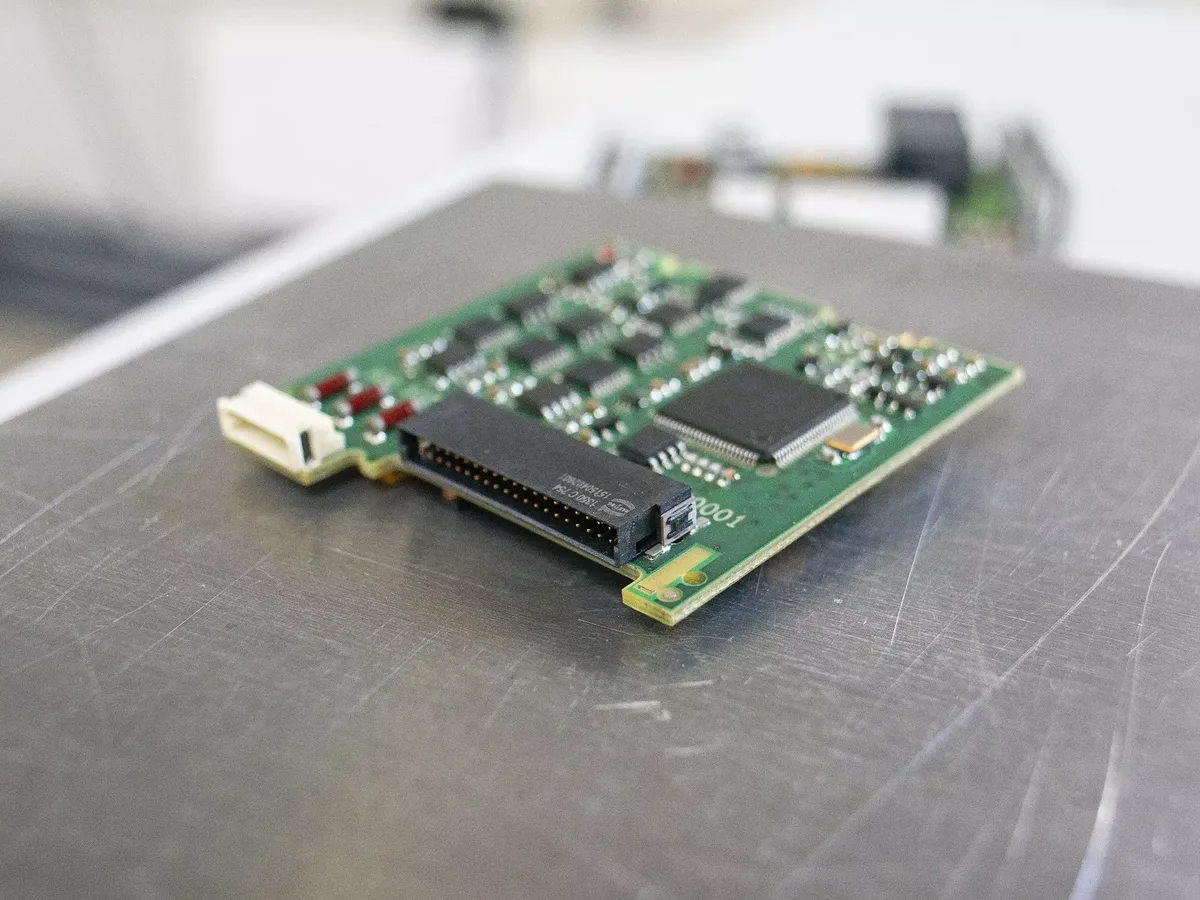
Planen Sie die Leiterplatte-zu-Leiterplatte-Anschlussdichte mit har-flex aufgabenbezogen
Die HARTING har-flex Familie bietet einen miniaturisierten Systemansatz für Leiterplatte-zu-Leiterplatte- und bestimmte Leiterplatte-zu-Kabel-Verbindungen in industriellen Geräten. Das Portfolio umfasst Signal-, Daten-, Leistungs- und Hybridvarianten mit unterschiedlichen Kontaktzahlen, geraden oder gewinkelten Bauformen sowie bei geeigneten Produkten SMT- oder THR-Halteelementen. HARTING nennt auf Familienebene für Highspeed-Varianten Datenübertragungsraten von bis zu 25 Gbit/s. Dieser Höchstwert bedeutet nicht, dass jeder har-flex Steckverbinder in jedem Leiterplattenlayout 25 Gbit/s erreicht. Kontaktfeld, Anordnung der Differenzpaare, PCB-Material, Leitungsimpedanz, Via-Übergänge und das zusammengehörige Steckverbinderpaar müssen gemeinsam validiert werden.
Um Leistung und Signale in derselben Schnittstelle zusammenzuführen, kann eine Hybridanordnung in Betracht gezogen werden. Beispielsweise wird das Produkt mit der Artikelnummer 15 75 836 2601 333, har-flex Hybrid M ang 8+36 SMT PL1 Sample, auf der HARTING Seite als gewinkelte SMT-Ausführung mit insgesamt 44 Kontakten aufgeführt; die Kontaktaufteilung wird mit 8+36 angegeben. Dieses Beispiel veranschaulicht das Anordnungsprinzip innerhalb der Hybridfamilie. Für Strom, Spannung, Gegenstecker und Serienverpackung ist das Datenblatt des zu bestellenden Serienprodukts maßgeblich.
Ein weiteres konkretes, leistungsorientiertes Beispiel ist das Produkt mit der Artikelnummer 15 55 012 2701 333, har-flex Power M ang 12P THR PL1 Sample, das mit 12 Kontakten, gewinkelter Geometrie, THR-Montage und 19 A Nennstrom angeboten wird. „Sample“ ist Bestandteil des Produktnamens; Verpackung, Mindestbestellmenge oder eine alternative Bestellnummer für die Serienfertigung werden bei der Angebotserstellung geprüft. Der Wert von 19 A darf weder auf die gesamte har-flex Familie noch auf andere Kontaktzahlen übertragen werden. Kupferauslegung der Leiterplatte, Umgebungstemperatur, gleichzeitige Belastung mehrerer Kontakte und Derating-Berechnung müssen anhand der tatsächlichen Betriebsbedingungen des Geräts berücksichtigt werden.
Im Feld anschließbare Leiterplattenschnittstellen mit har-flexicon
har-flexicon ist die HARTING Familie von Klemmen und steckbaren Steckverbindern für den Anschluss einzelner Feldleiter an die PCB. Der Hersteller nennt 1,27 mm als kleinstes Raster innerhalb der Familie; weitere Raster wie 2,54 mm, 3,5/3,81 mm und 5,0/5,08 mm decken unterschiedliche Querschnitts- und Anschlussanforderungen des Portfolios ab. Ein kleines Raster ermöglicht eine höhere Anschlussdichte; Leiterquerschnitt, Strom, Spannung, Isolationsabstände und Zugänglichkeit für das Bedienpersonal sind jedoch produktspezifisch zu betrachten.
Das Portfolio kann IDC-, Push-In-Federkäfig- und Schraubanschlüsse für die Feldseite sowie verschiedene fertigungsgerechte Anschlusstechniken auf der PCB-Seite umfassen. Merkmale wie zusätzliche SMT-Halteelemente, aktive Verriegelung und für die automatische Bestückung geeignete Verpackungen müssen für die jeweilige Variante geprüft werden. Bei einer Ausführung mit steckbarem Anschluss kann die Elektronikplatine ausgetauscht werden, ohne die Feldverdrahtung zu lösen. Dafür müssen die Paarung von Stecker und Stiftleiste, Polzahl, Ausrichtung und Kodierung gegen Fehlstecken eindeutig festgelegt sein.
Die Unterschiede zwischen den Produktcodes werden an konkreten Beispielen deutlich. Das Produkt mit der Artikelnummer 14 13 021 4001 000, har-flexicon 3.50 MWV-2, wird als vertikale Stiftleiste mit zwei Kontakten und 11 A aufgeführt. Das Produkt mit der Artikelnummer 14 31 021 3101 000, har-flexicon 2.54 FPV-2 , ist dagegen ein vertikaler Steckverbinder mit Push-In-Federkäfig, zwei Kontakten und einem Stromwert von 6 A. Das Produkt mit der Artikelnummer 14 31 061 7102 000, har-flexicon 5.08 FPH-6 , wird als horizontale Ausführung mit Push-In-Federkäfig, sechs Kontakten und 12 A angegeben; das Produkt mit der Artikelnummer 14 31 031 7401 000, har-flexicon 5.08 FSV-3 , als vertikale Schraubausführung mit drei Kontakten und 15 A. Diese Vergleichswerte gelten ausschließlich für die jeweiligen Produkte; die Belastung pro Pol sowie die Einflüsse der Umgebung und des PCB-Layouts sind anhand des aktuellen Datenblatts zu berechnen.
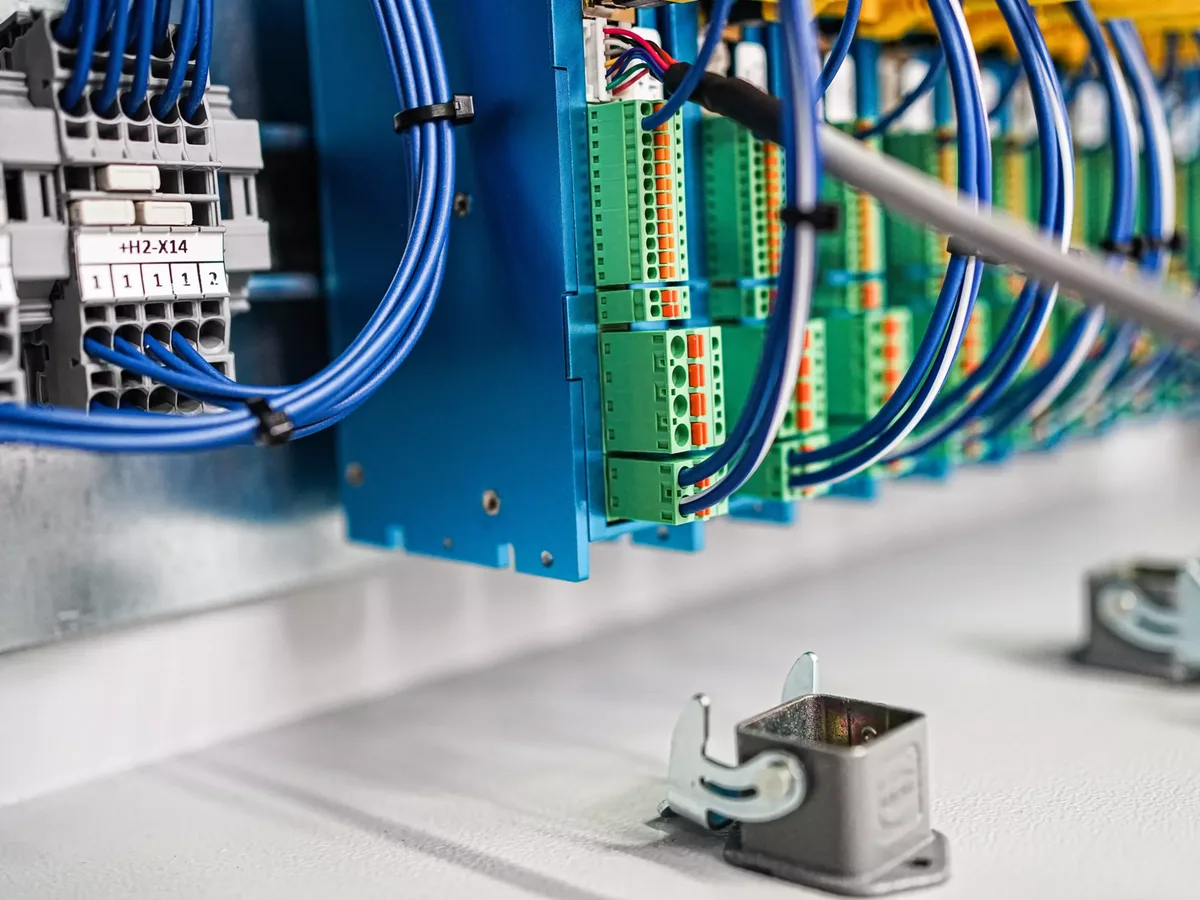
Individuell konfigurierbare PCB-Steckverbinder mit har-modular
har-modular ist ein modulares PCB-Steckverbinderkonzept, das für die bedarfsgerechte Kombination von Signal-, Daten- und Leistungskontakten entwickelt wurde. Anstelle eines festen Kontaktfelds lassen sich die erforderlichen Module auf einem Träger konfigurieren. Diese Bauweise kann dazu beitragen, für unterschiedliche Gerätevarianten ein gemeinsames mechanisches Schnittstellenkonzept zu schaffen und ungenutzte Kontaktflächen zu reduzieren. Modularität bedeutet jedoch nicht, dass elektrische und mechanische Regeln entfallen; Trägerlänge, Modulreihenfolge, Gegenstück, Leiterplattenbohrbild und Stecktoleranzen sind Teil der Konfiguration.
Bei räumlich enger Anordnung von Leistungs- und Hochgeschwindigkeitsdatenkontakten müssen thermisches Verhalten, Isolation und Signalintegrität gemeinsam untersucht werden. Die CAD-Daten des modularen Steckverbinders müssen in das PCB- und Gerätegehäusedesign übernommen werden; Keep-out-Flächen, Lötpads oder Bohrungen sowie die mechanische Abstützung sind in den Leiterplatten-Designregeln abzubilden. Bestellkennung und Revision des konfigurierten Produkts müssen in der Stückliste erhalten bleiben. Die Online-Tools von HARTING können die Konstruktion erleichtern; die endgültige Leistungsfähigkeit wird dennoch an der tatsächlichen Leiterplatte, dem Kabel und der zugehörigen Schnittstelle validiert.
Kompakte industrielle Ethernet-Schnittstelle mit HARTING ix Industrial
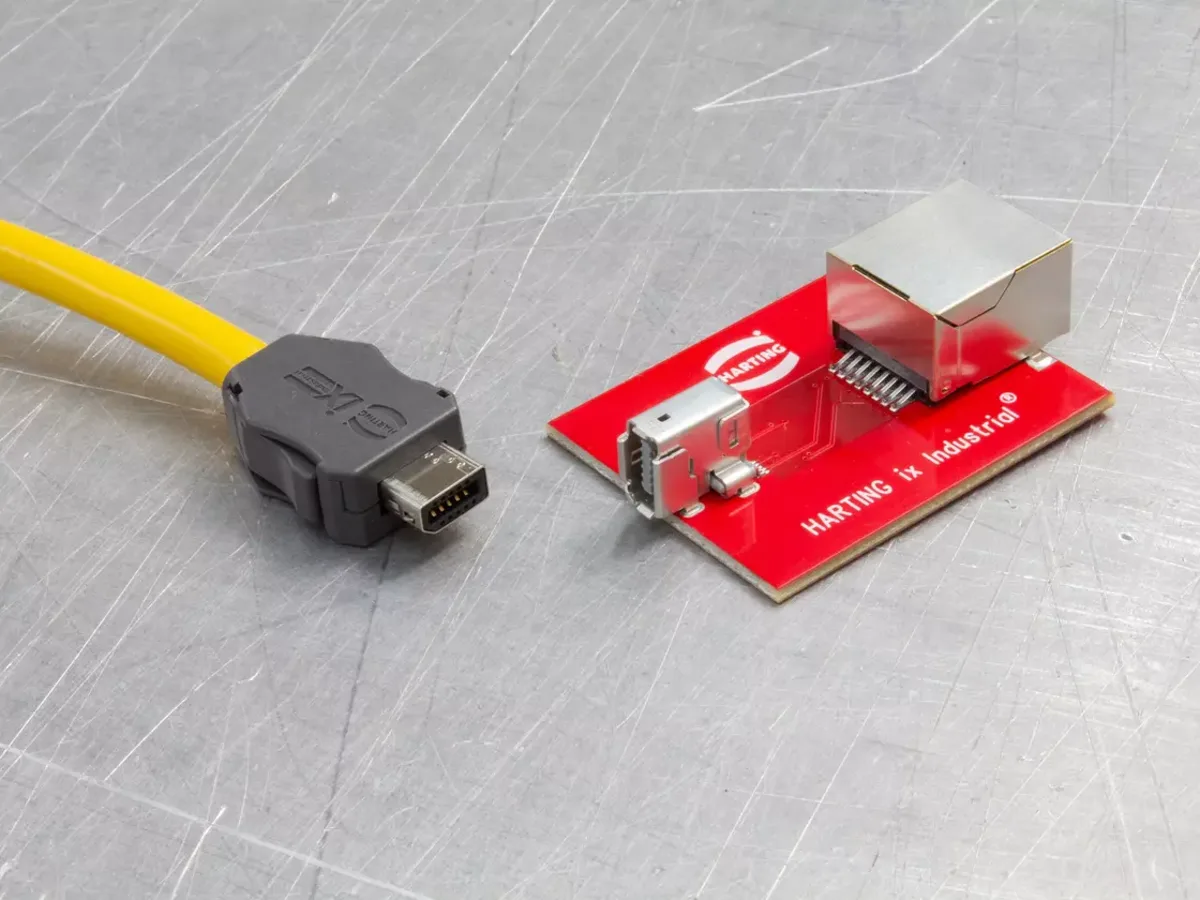
HARTING ix Industrial ist eine kompakte industrielle Ethernet-Schnittstelle auf Grundlage der Norm IEC 61076-3-124. HARTING positioniert die Familie als bis zu 70 Prozent kleiner als herkömmliche RJ45-Schnittstellen und als geeignet für Datenübertragungen bis zu 10 Gbit/s; auch eine 360-Grad-Schirmung sowie industrielle Vibrations- und Stoßfestigkeit werden als Familienmerkmale beschrieben. Diese Angaben beziehen sich auf Familien- und Designvergleiche des Herstellers. Datenrate und EMC-Leistung eines konkreten Geräteports müssen anhand der ausgewählten Buchse, des Steckers, des Kabels, der PCB-Leiterbahnen, der Gehäuseanbindung und der Protokollkonformitätsprüfungen validiert werden.
Das Produkt mit der Artikelnummer 09 45 281 2561, ix Industrial 10A-1 jack AH (T&R550), ist ein Beispiel für eine konkrete Konfiguration. Die offizielle Produktseite beschreibt es als Buchse mit horizontalem Lötanschluss, A-Kodierung, acht Signalkontakten, zwei Massekontakten und 1,5 A Nennstrom. Die Verpackungsangabe T&R550 bezeichnet die Tape-and-Reel-Lieferform, die bei der Planung der automatischen Bestückung berücksichtigt werden kann. Leiterplatten-Footprint, Lötprofil und passender Kabelstecker müssen anhand derselben Produktdokumentation ausgewählt werden.
Die industrielle Ausführung einer Schnittstelle bedeutet nicht, dass die offene Buchsenseite automatisch eine hohe IP-Schutzart aufweist. Der Schutz des Geräts gegen äußere Einflüsse ist anhand von Buchsenkonstruktion, Gehäusedurchführung, Dichtung, Gegenstecker und Verriegelung sowie getrennt für den geschlossenen und offenen Zustand zu bewerten. Eine niederimpedante Schirmanbindung vom Kabelstecker an die PCB oder das Gerätegehäuse muss gezielt ausgelegt werden; der Schirm darf nicht beliebig nur an die Signalmasse angeschlossen werden. Kodierungen wie A und B müssen anhand der verwendeten Kommunikationsanwendung und des Gegenstücks geprüft werden.
PCB-Anschlusstechniken: THT, THR und SMT
Durchstecktechnik (THT) Bei dieser Technik werden die Anschlussstifte der Bauteile durch metallisierte Leiterplattenbohrungen geführt und meist durch Wellenlöten verbunden. Bohrungsdurchmesser, Stiftgeometrie, Kupfermetallisierung, Lotfüllung und Leiterplattendicke beeinflussen die Zuverlässigkeit. Bei mechanisch belasteten Steckverbindern kann THT eine stabile Befestigung ermöglichen; die tatsächliche Belastbarkeit hängt jedoch vom Leiterplattendesign und vom Lötprozess ab. Bei Bauteilen mit großem Gehäuse sind auch Handhabung, Vorrichtungen und Wärmeabschattung einzuplanen.
Durchsteck-Reflow-Technik (THR)Dieser auch als Pin-in-Paste bekannte Ansatz ermöglicht es, Kontaktstifte in metallisierte Bohrungen einzusetzen und im Reflow-Prozess zu verlöten. HARTING betont die Pick-and-Place-Verarbeitbarkeit geeigneter THR-Bauteile. Lotpastenvolumen, Schablonenöffnung, Bohrungs-Stift-Verhältnis, Temperaturbeständigkeit des Bauteils und Reflow-Profil werden anhand der produktspezifischen Anwendungshinweise festgelegt. Die Angabe THR im Produktnamen bedeutet nicht, dass jedes vorhandene Lötprofil geeignet ist.
Oberflächenmontagetechnik (SMT) Bei dieser Technik werden die Anschlussstifte auf Pads an der Leiterplattenoberfläche gelötet. Sie ermöglicht feinrastige und für die automatisierte Fertigung geeignete Lösungen. Damit die Steck- und Ziehkräfte des Steckverbinders nicht ausschließlich auf die Lötstellen wirken, kann das jeweilige Produkt metallische Hold-downs oder andere Befestigungselemente aufweisen. Pad-Geometrie, Schablone, Verpackungsorientierung, Vakuum-Aufnahmefläche, Bestückungskraft, Reflow-Profil und Kriterien der optischen Prüfung müssen mit den Footprint- und Prozessdaten von HARTING abgestimmt werden.
| Verbindungsanforderung | Zu prüfender HARTING Lösungsansatz | Wesentliche anhand des Produktcodes zu prüfende Angaben |
|---|---|---|
| Kompakte Signalverbindung zwischen zwei Leiterplatten | har-flex Signalvariante oder geeignete Highspeed-Variante | Kontaktzahl, Leiterplattenausrichtung, Stapelhöhe, Datenanforderung, SMT/THR und Gegenstück |
| Leistung und Signale an derselben Leiterplattenschnittstelle | har-flex Leistungs-/Hybridvariante oder har-modular Aufbau | Kontaktaufteilung, Strom-Derating, Isolation, Modulanordnung und mechanische Abstützung |
| Direkter Anschluss eines Feldleiters an die PCB | har-flexicon Klemme oder steckbarer Steckverbinder | Raster, Querschnitt, Push-In/Schraube/IDC, Polzahl, Kabelrichtung sowie Strom und Spannung |
| Kompakter industrieller Ethernet-Port | HARTING ix Industrial Buchse und passender Gegenstecker | A/B-Kodierung, Datenrate, Kabel, Schirmung, Footprint, Lötprozess und Schutz gegen Umwelteinflüsse |
| Automatische PCB-Bestückung | SMT- oder THR-Variante mit geeigneter Verpackung | Tape-and-Reel/Tray, Aufnahmefläche, Ausrichtung, Pad/Bohrung, Schablone und Reflow-Profil |
| Schneller Leiterplattenwechsel im Servicefall | Lösbare Leiterplatte-zu-Kabel-Verbindung oder steckbare Klemme | Verriegelung, Kodierung, Steckzyklen, Kabelzugentlastung und Zugänglichkeit für das Bedienpersonal |
Übertragen Sie elektrische Kennwerte auf die tatsächlichen Betriebsbedingungen
Der im Katalog angegebene Nennstrom bedeutet nicht, dass alle Kontakte im Gerät bei jeder Temperatur dieselbe Last tragen können. Umgebungstemperatur, Kontaktanzahl, nebeneinander belastete Leistungspfade, Kupferfläche der Leiterplatte und Belüftung beeinflussen die Temperaturerhöhung. Der Arbeitspunkt ist anhand der Derating-Kurve des Herstellers und der Messbedingungen der angewendeten Norm festzulegen. Die zulässige lokale Temperatur für Prozessoren, Sensoren oder Datenleitungen in der Nähe von Leistungssteckverbindern ist gesondert zu prüfen.
Bei der Wahl der Spannung sind neben dem Nennwert auch Verschmutzungsgrad, Überspannungskategorie, Höhenlage sowie Kriech- und Luftstrecken auf der PCB wichtig. Der zulässige Abstand zwischen den Steckverbinderkontakten gleicht keine Fehler bei der Leiterbahnführung aus. Liegen unterschiedliche Potenziale innerhalb derselben Hybridschnittstelle vor, sind Isolationsbereiche und mögliche Fehlerfälle festzulegen. Ein Schutzleiter- oder Funktionserdungskontakt wird im Schaltplan als eigenständige Schaltungsfunktion getrennt vom mechanischen Schirmkontakt dargestellt.
Validierung der Signalintegrität und EMC
In einem Hochgeschwindigkeits-Datenkanal ist der Steckverbinder nur ein Teil der gesamten Übertragungsleitung. Differenzielle Paare werden auf der PCB mit der Zielimpedanz geführt; Längendifferenzen innerhalb eines Paares, die Anzahl der Vias, Unterbrechungen der Referenzebene und die Übergangsgeometrie zum Steckverbinder werden geprüft. Kabel und Gegensteckverbinder müssen dieselben Kategorie-/Protokollanforderungen erfüllen. Die auf der Produktfamilienseite angegebene maximale Datenrate gleicht weder einen schlecht ausgelegten Leiterplattenübergang noch ein ungeeignetes Kabel aus.
Die Schirmung erfordert, dass der Kabelschirm am Geräteeingang mit geeigneter Kontaktfläche angeschlossen und in das Chassiskonzept eingebunden wird. Ein langer, dünner Pigtail-Anschluss kann die erwartete Schirmwirkung bei hohen Frequenzen verringern. Prüfungen zu ESD, EFT, Stoßspannungen sowie gestrahlter und leitungsgeführter Störfestigkeit werden entsprechend der Gerätenorm geplant. Vorab-Konformitätsmessungen helfen, Probleme im Layout und bei der Schirmkontaktierung zu erkennen, bevor die Leiterplattenrevision abgeschlossen ist.
Mechanische Lebensdauer, Service und Fertigbarkeit
Steckzyklen sowie Vibrations- und Schockwerte müssen für das jeweilige Produkt und die zugehörige Prüfnorm verifiziert werden. Leiterplatte-zu-Leiterplatte-Steckverbinder können über den Gerätedeckel oder eine Schraubverbindung ausgerichtet werden; der Steckverbinder allein sollte nicht die gesamte mechanische Last aufnehmen müssen. Führung, Polarisierung und Montagetoleranzen verhindern ein Stecken im falschen Winkel. Auf der Kabelseite verringert eine Zugentlastung die Übertragung von Kräften auf die Lötstellen bei Servicearbeiten.
Für die Serienfertigung ist die Verpackungsform des Produkts – Gurt auf Rolle, Tray oder eine andere Ausführung – auf die Möglichkeiten des Bestückungsautomaten abzustimmen. Unterschiedliche Versandverpackungen gleichwertiger Produkte bedeuten nicht, dass dasselbe Bestückungsprogramm verwendet werden kann. An der ersten Leiterplatte werden Lotfüllung, Lötbrücken, Tombstoning, Koplanarität und mechanischer Halt geprüft. Für innenliegende Verbindungen, die durch die automatische optische Inspektion nicht erfasst werden, kann der Bedarf an Schliffanalysen, Röntgenprüfungen oder Funktionstests im Qualitätsplan festgelegt werden.
Checkliste für ein Angebot zu Schnittstellen- und PCB-Steckverbindern
- Definieren Sie die Schnittstellenfunktion: Geben Sie an, ob es sich um eine Leiterplatte-zu-Leiterplatte-, Leiterplatte-zu-Kabel- oder Feldanschlussklemmen-Verbindung handelt; führen Sie Leistungs-, Signal- und Datenkanäle getrennt auf.
- Teilen Sie die Leiterplattengeometrie mit: Geben Sie Leiterplattendicke, Ausrichtung der beiden Leiterplatten, Stapelhöhe, Gerätekante, Gehäuseausschnitt, Freihaltebereich und Toleranzen an.
- Geben Sie die elektrische Belastung an: Nennen Sie für jede Kontaktgruppe Strom, Spannung, Signalart, Datenrate, Impedanz und Isolationsanforderungen.
- Beschreiben Sie das Kabel: Erfassen Sie Aderzahl, Querschnitt, Schirmung, Außendurchmesser, Biegeradius, Bewegung und den Bedarf an Zugentlastung.
- Wählen Sie den PCB-Prozess: Stimmen Sie SMT, THT oder THR sowie bleifreies Lötprofil, Schablone, Wellenlöt- und Reinigungsprozesse auf die Fertigungslinie ab.
- Legen Sie den Feldanschluss fest: Bewerten Sie die Wahl zwischen Push-In, Schraubanschluss, IDC, Crimpanschluss oder vorkonfektioniertem Kabelbaum anhand des Montagevolumens und der Servicekompetenz.
- Definieren Sie die Umgebungsbedingungen: Unterscheiden Sie Anforderungen an Temperatur, Feuchtigkeit, Staub, Wasser, Chemikalien, Vibration, Stoß, ESD und EMC auf Produkt- und Geräteebene.
- Vervollständigen Sie die zugehörigen Komponenten: Führen Sie Stiftleiste, Stecker, Buchse, Kontakt, Verriegelung, Kodierung, Abdeckung und Kabelzubehör in der vollständigen Produktstückliste auf.
- Erstellen Sie einen Validierungsplan: Planen Sie Prüfungen zu Derating, Signalintegrität, EMC, Umgebungsbedingungen, mechanischen Zyklen, Lötqualität und Funktion bereits vor dem Prototypenbau.
- Fordern Sie aktuelle Daten an: Prüfen Sie für die gewählte Bestellnummer das technische Datenblatt, das CAD/ECAD-Modell, den PCB-Footprint sowie die Verpackungs- und Prozessanweisungen.
Wenn diese Informationen vorliegen, lassen sich HARTING Schnittstellen- und PCB-Steckverbinder nicht nur anhand von Kontaktanzahl und Außenabmessungen, sondern über den gesamten Lebenszyklus des Geräts bewerten. Oskon kann die passenden Gegenstücke in den Angebotsumfang aufnehmen, indem die Daten zu Elektronikplatine, Kabelbaum, mechanischem Gehäuse und Fertigungsprozess in derselben Produktstückliste zusammengeführt werden. Verfügbarkeit, Lieferzeit und endgültige Eignung der Produkte für die konkrete Konstruktion müssen zum Angebotsdatum gesondert bestätigt werden; dieser Inhalt stellt keine Bestands- oder Leistungszusage dar.