Verfolgen Sie Karosserieidentität, Gehängestatus und Stationsposition gemeinsam in Hängefördersystemen. Die Gehängekonstruktion muss zusammen mit der Produktzugänglichkeit und der Instandhaltungsorganisation bewertet werden.
Ein Gehänge ist mehr als ein Transportelement
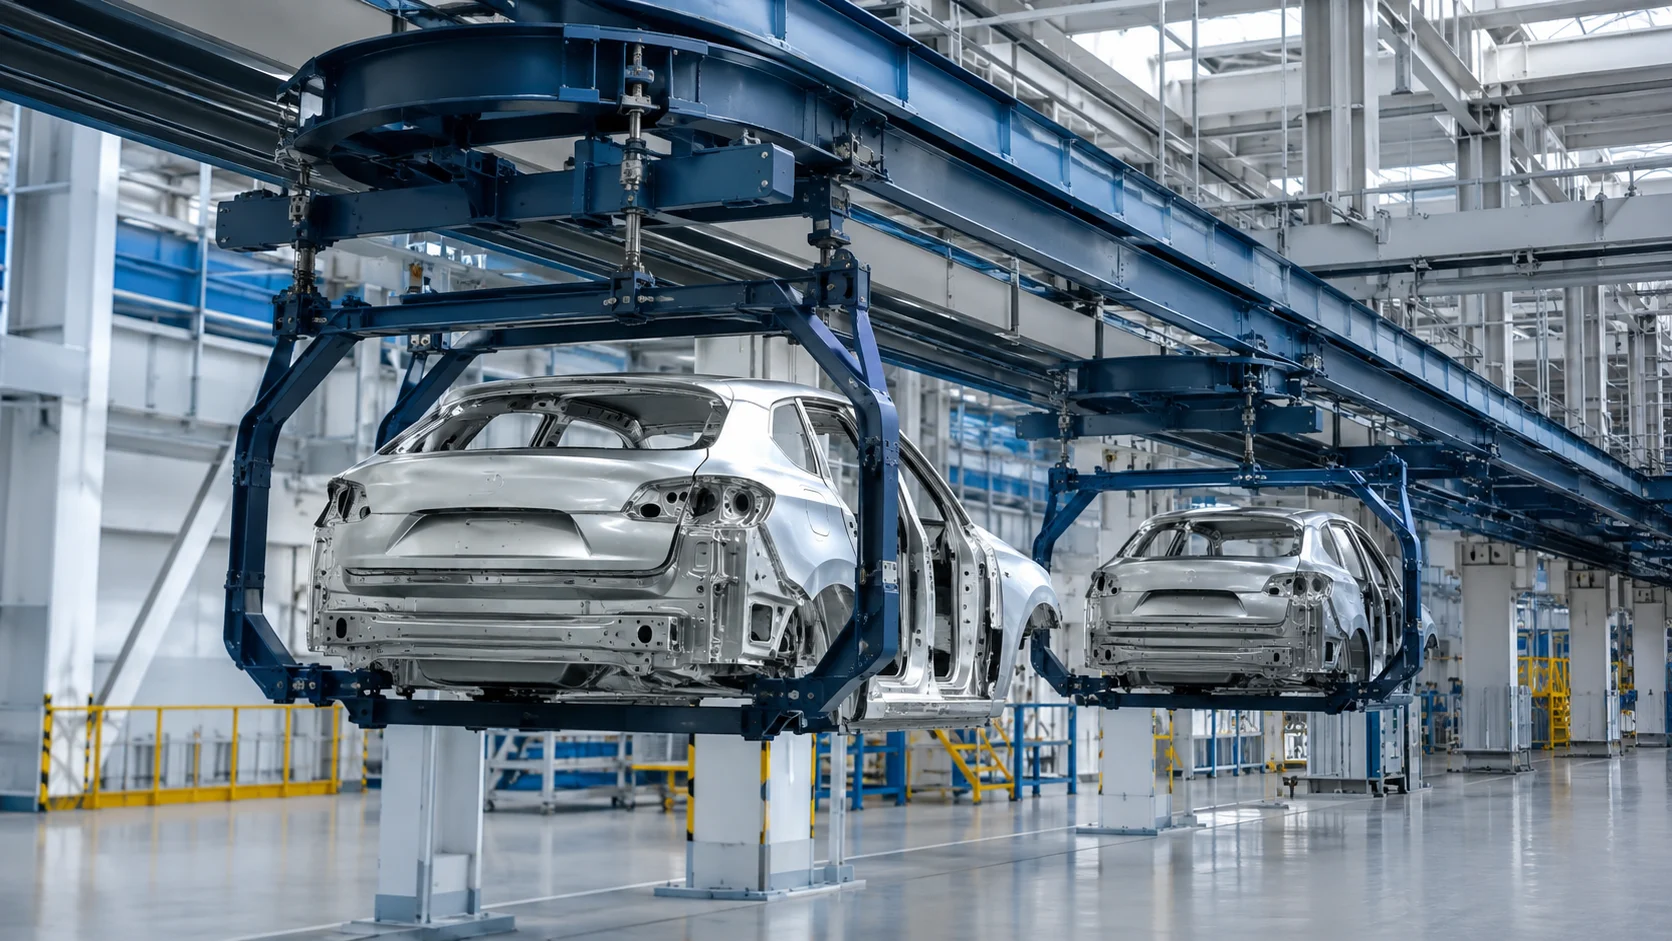
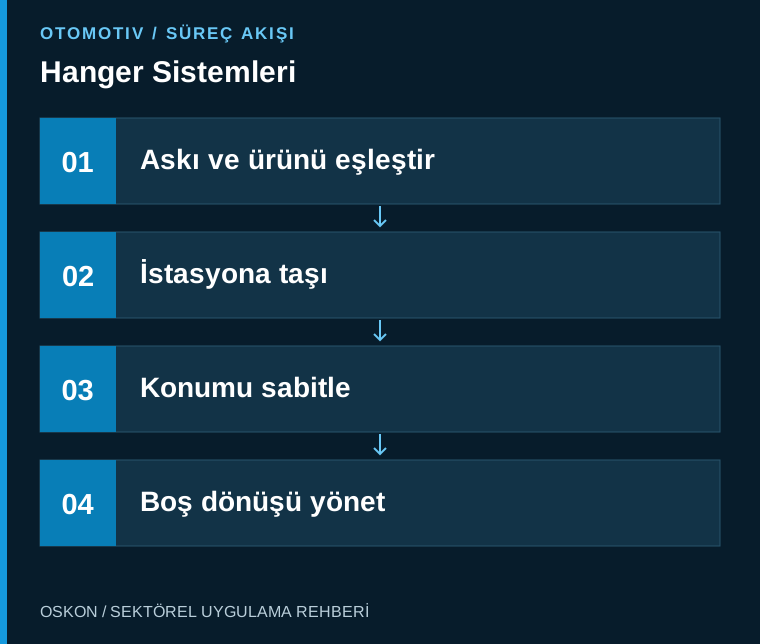
Gehängesysteme werden eingesetzt, wenn Produkte mit einem hängenden Werkstückträger zwischen Produktionsbereichen bewegt werden. Produktgewicht, Befestigungspunkte und die für Bediener zugänglichen Flächen bestimmen die Konstruktion des Werkstückträgers. Die Umgebungsbedingungen eines Gehänges können sich je nach Einsatz in der Lackiererei, Montage oder einem anderen Prozess unterscheiden. Die vorgesehenen Aufgaben des Werkstückträgers und seine produktberührenden Flächen werden zu Beginn definiert.
Gehängeidentität und Produktidentität getrennt führen
Ein Werkstückträger transportiert zu unterschiedlichen Zeitpunkten unterschiedliche Produkte. Deshalb werden Gehängeidentität und Produktidentität getrennt geführt und beim Beladen miteinander verknüpft. Für den Leerrücklauf, die manuelle Produktentnahme und den Wechsel des Werkstückträgers sind entsprechende Erfassungsabläufe erforderlich. Da eine falsche Zuordnung an der nächsten Station zur Auswahl einer falschen Rezeptur führen kann, müssen Lesefehler kontrolliert behoben werden.
Haltegenauigkeit an der Station überprüfen
Am Bearbeitungspunkt sind die Positionsgenauigkeit, die Beherrschung von Pendelbewegungen und gegebenenfalls eine mechanische Fixierung wichtig. Die Meldung „Förderer steht“ muss vom Zustand „Produkt bearbeitungsbereit“ unterschieden werden. Die Bearbeitungsfreigabe erfolgt erst nach den erforderlichen Positions- und Fixierungsprüfungen. Bei variantenspezifisch unterschiedlichen Aufnahmegeometrien wird in den Abnahmeversuchen nachgewiesen, wie das System diese erkennt.
Leerrücklauf und Instandhaltungsablauf planen
Der Rücklaufweg leerer Gehänge, zur Instandhaltung ausgeschleuste Werkstückträger und die Bedingungen für ihre Wiederinbetriebnahme beeinflussen den Produktionsfluss. Ein beschädigtes oder auf Prüfung wartendes Gehänge darf in der Software nicht als verfügbar angezeigt werden. Instandhaltungsintervalle können anhand der Anzahl der Einsätze und des Prüfbedarfs geplant werden. Die Betriebsaufzeichnung muss zeigen, dass die Instandhaltung durchgeführt wurde und auf Grundlage welcher Prüfung der Werkstückträger wieder freigegeben wurde.
Wiederanlauf nach Blockierungen und Unterbrechungen
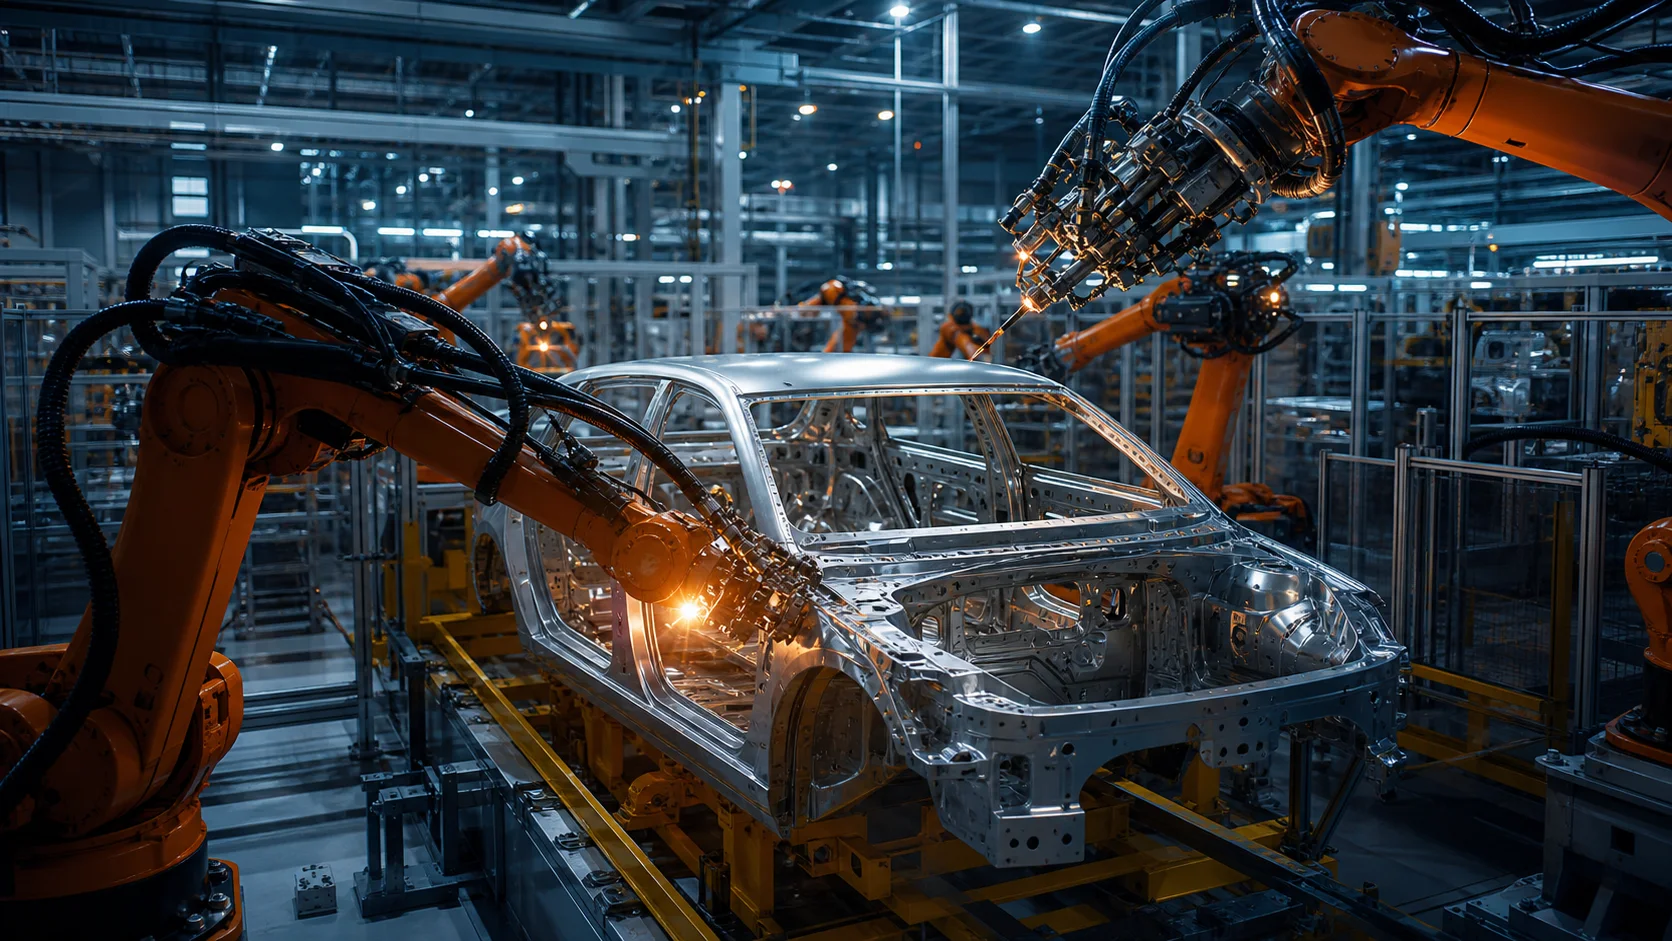
Die Schutzkonzeption für hängende Lasten und bewegliche Ausrüstung sowie die Festlegung von Zugangsbereichen und Instandhaltungsaufgaben basieren auf einer Risikobeurteilung. Manuelle Bewegungen bei der Störungsbehebung dürfen die Produktverfolgung nicht beeinträchtigen. Nach einem Verlust der Positionsinformation wird das System nach einem definierten Verfahren mit dem tatsächlichen Anlagenzustand abgeglichen. Das Bedienbild muss ein nicht eindeutig zugeordnetes Produkt klar kennzeichnen und darf es nicht automatisch an die nächste Station weiterleiten.
Leistung anhand des Produktflusses messen
Fehlende Werkstückträger, Wartezeiten vor Stationen und die Anzahl instandhaltungsbedingt gesperrter Gehänge können getrennt erfasst werden. Dieselbe Gesamtstillstandszeit kann unterschiedliche Ursachen haben. Die Daten unterstützen die Entscheidung, ob die Anzahl der Werkstückträger erhöht oder die Instandhaltungsorganisation verbessert werden soll. Bei Abnahmetests werden der Mischbetrieb mit beladenen und leeren Werkstückträgern, unterschiedliche Produkte und das Ausschleusen in den Instandhaltungsbereich gemeinsam erprobt.
Wichtige Informationen für die Überwachung in der Automatisierung
| Kontrollpunkt | Überwachte Information |
|---|---|
| Identitätszuordnung | Getrennte Verfolgung von Gehänge- und Produktdatensatz |
| Bearbeitungsbereitschaft | Prüfung von Position und Fixierung |
| Gehängeverfügbarkeit | Instandhaltungs- und Leerrücklaufstatus |
Drei Fragen zum Projektstart
- Werden leere Gehänge und Produktdatensätze getrennt geführt?
- Werden Gehänge mit ausstehender Instandhaltung aus dem automatischen Ablauf ausgeschleust?
- Ist das Abgleichverfahren nach einem Verlust der Positionsinformation definiert?
Verwandte Anwendungen entdecken
Pufferbereich und Automatische Werkstückträger & Teleskopstangen – in diesen Beiträgen können Sie sich über verwandte Prozesse informieren. Zu allen Beiträgen zur Automobilindustrie oder zur Seite mit Branchenlösungen gelangen Sie hier.